连接螺母使用全指南:螺杆接长连接件实操
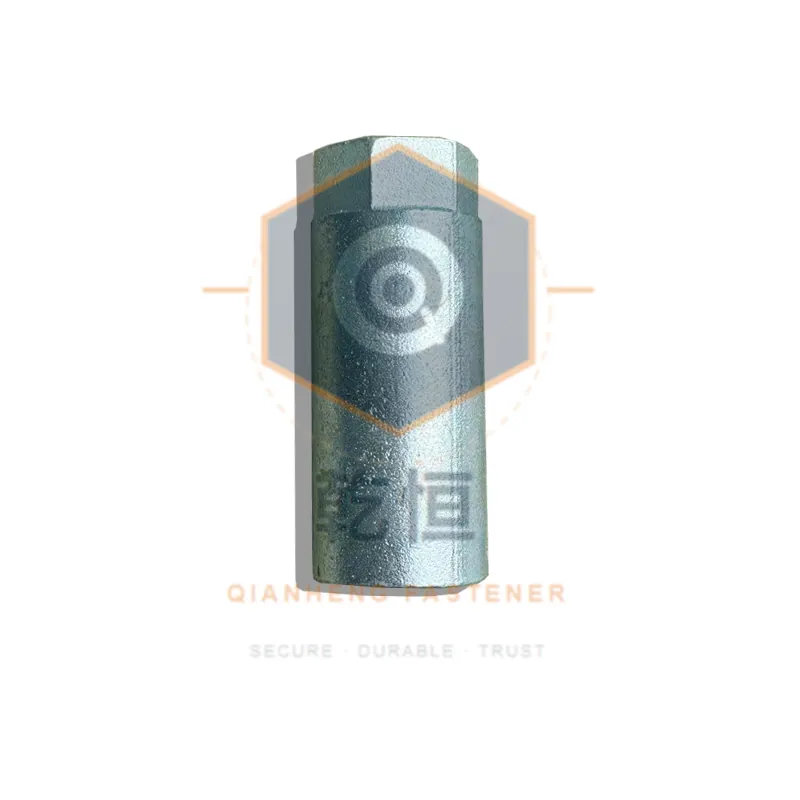
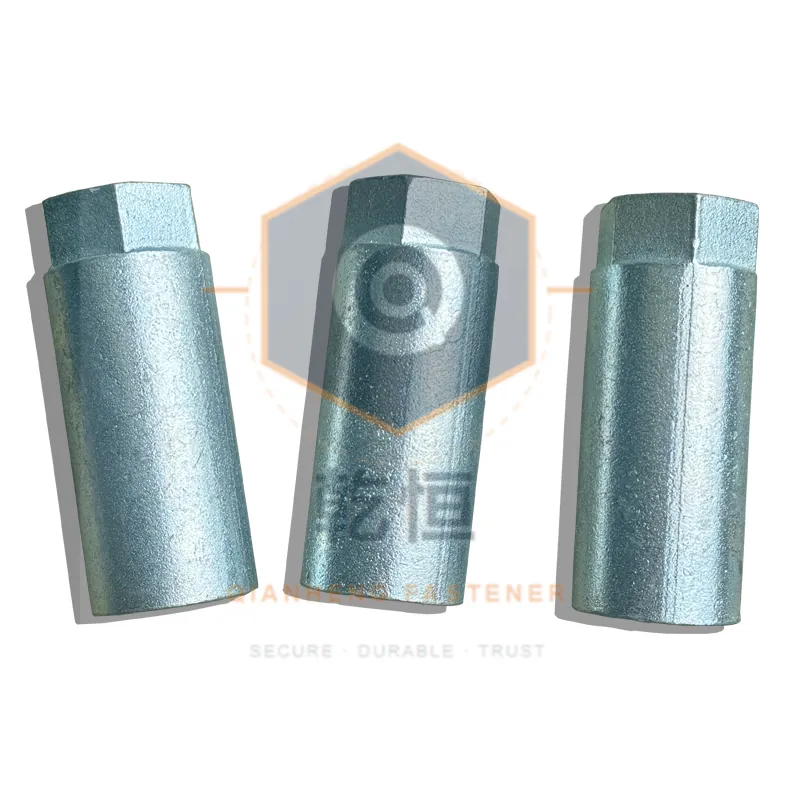
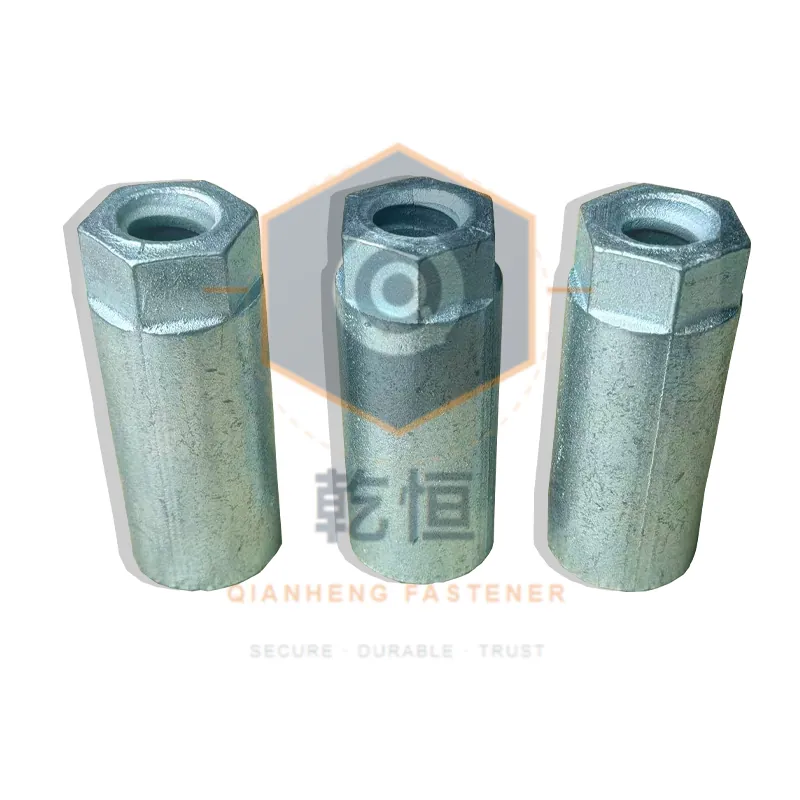
连接螺母就是一根两端都带内螺纹的六角加长套筒,功能只有一个:把两根偏短的螺杆接成一根长螺杆使用。它的全部风险都集中在一处——接点。旋合长度够不够、接点落在受力图的哪个位置、两端是不是同时吃满扣,这三件事直接决定这根接长螺杆能不能扛住浇筑时的侧压力。买对只是第一步,用对才是关键,本文按现场顺序把这根「接头」从头讲到尾。
邯郸市永年区乾恒紧固件有限公司 2008 年建厂,18 年只做建筑模板紧固件,ISO9001/14001/45001 三体系认证,厂区 5000㎡,日产各类模板配件 10 万套以上,常备库存 300 吨以上,配备数控车床与滚丝机全套设备。连接螺母常备 M12–M20 现货,同径、异径均可按图纸定制,可提供第三方权威机构材质检测报告,支持工地送检与监理验收。
一、进场验收:验什么、怎么验、不合格怎么判
连接螺母是小件,一箱几千只,现场最容易「看一眼就签字」。但它一旦混入牙距不符的个体,后果是整根接长螺杆在浇筑中途滑脱。验收只需要盯住三组指标:规格标识、材质证明、螺纹与外观。
1. 规格标识怎么验
把装箱单、包装标签、实物三样对上。重点核对公称直径和牙距两项,因为 M12–M20 的粗牙标准牙距分别是 1.75、2.0、2.0、2.5、2.5mm,同一公称直径还有细牙规格,外观上几乎看不出差别。现场做法是:从箱内不同位置随机抽 5 只,用现场在用的螺杆逐只试拧,能顺畅拧到底的才算合格。只测箱子最上面一层是没意义的,混料通常发生在装箱尾数。
2. 材质证明怎么验
连接螺母常用 Q235 与 45# 碳钢两类。一般拉结场景用 Q235 即可;荷载大、需要反复周转的场景用 45# 更稳妥。批量工程应向供货方索取材质单,并确认报告上的批号与到货批号一致。需要监理验收或工地送检的项目,可直接要求第三方权威机构材质检测报告——乾恒可随货提供,并配合现场取样送检。
3. 螺纹与外观怎么验
抽检时按顺序看四件事:六角面是否平整、棱角是否完整;螺纹牙型是否饱满、有无缺牙乱牙;套筒内壁有无铁屑、砂粒、混凝土残浆;表面有无裂纹、过烧发黑、深度锈坑。有小锤的可以轻敲六角面,声音清脆均匀为正常,声音发闷或发飘的要单独挑出来复核。
| 验收项 | 检查方法 | 合格判定 | 不合格怎么处置 |
|---|---|---|---|
| 公称直径与牙距 | 抽 5 只用现场螺杆试拧 | 全部可顺畅拧到底、无卡涩 | 整批暂停使用,全数挑拣并复核来料记录 |
| 螺纹精度 | 通规通、止规止 | 通规顺利通过,止规旋入不超过两扣 | 整批退回,禁止现场用丝锥抢救 |
| 牙型完整度 | 目视逐只翻看 | 无缺牙、乱牙、崩牙、毛刺飞边 | 缺牙乱牙的直接剔除报废 |
| 套筒长度与壁厚 | 卡尺量总长,目视壁厚均匀度 | 满足两端各 1.5 倍直径旋合后仍有富余 | 长度不足的降级用于短接或退换 |
| 材质与批次 | 核对材质单批号 | 批号一致,材质牌号与订单相符 | 无材质单的暂停投入,补报告后再用 |
| 六角棱角 | 扳手试卡 | 扳手贴合无旷量、不打滑 | 棱角塌陷的挑出,避免高空打滑伤人 |
| 表面锈蚀与杂质 | 目视加钢丝刷试刷 | 浮锈可清理,无深度锈坑 | 深度锈坑、螺纹掉皮的直接报废 |
一句话记住不合格判定:螺纹不过关 = 整批退;外观有瑕疵 = 逐只挑;长度不足 = 降级用。现场最忌「先凑合装上,不行再换」——接点藏在模板里面,浇筑后根本没有更换机会。
二、使用前准备:规格核对、配套件清点、工具清单
1. 规格核对:向厂家报三组数据
只报一个「M16」是不够的。下单前把这三组数据写清楚:
- 螺杆公称直径 + 牙距:例如 M16×2.0,避免与 M16×1.5 混料。D15 体系配 M14/M16,D20 体系配 M20,异径连接要同时报两端规格。
- 接长后需要的总长:按墙厚 + 两侧模板厚 + 背楞厚 + 外露余量反推,余量留给垫板和锁紧螺母,一般按现场习惯预留一段外露长度。
- 螺杆材质与强度要求:决定连接螺母选 Q235 还是 45#,也决定是否需要第三方材质报告。
接长方案和整根长杆方案怎么取舍,可以对照对拉螺杆怎么选里的长度匹配逻辑一起看。
2. 配套件清点
连接螺母从来不是单独使用的,它和上下游配件是一个系统。上料前把这几样清点齐:与连接螺母同厂的螺杆、高强对拉螺杆或精轧螺纹钢、外侧锁紧用的圆盘螺母、方垫板、山型卡、背楞夹具。配套件最怕「东家螺杆配西家螺母」,螺纹公差体系不一致,轻则拧不到底,重则中途咬死。
3. 工具准备
- 开口扳手或梅花扳手两把(同一规格成对使用,用于对拧加力),活动扳手只作辅助;
- 通规、止规各一套,用于进场抽检与周转复检;
- 钢丝刷、毛刷、棉纱、压缩空气,用于清理螺纹段;
- 防锈油或螺纹润滑剂,薄涂即可;
- 钢直尺或靠尺,用于检查两根螺杆的同轴度;
- 记号笔,用于在接点两侧做防退扣标记;
- 卡尺,用于抽量总长与螺纹段长度。
三、标准操作步骤:接长一根螺杆的九个动作
下面九步是按现场实操顺序排的,每一步都有可以当场核对的数字或动作要点。熟练工人一处分把钟,但省掉任何一步都可能在浇筑阶段还账。
- 清点编号:按规格分堆,把 M12/M14/M16/M18/M20 分开摆放,不同规格不得混筐。同一作业面只用一种规格的连接螺母。
- 清理螺纹段:用钢丝刷沿牙型方向刷掉螺杆端部的混凝土浆、砂粒和浮锈,再用毛刷或压缩空气清干净。螺纹里有砂粒,等于给牙型加了一层研磨剂,拧一次就伤一次。
- 空手试拧:先不涂油,把连接螺母用手拧上第一根螺杆 2–3 扣。手能顺畅带进去,说明牙型匹配;需要用扳手硬顶才进得去,立刻停下换件,不要硬拧。
- 薄涂防锈油:确认匹配后在螺杆螺纹段薄涂一层防锈油或螺纹润滑剂。目的是防锈和便于后期拆卸,不是涂得越多越好;黄油混砂反而更伤扣。
- 装第一端并算旋合长度:把第一根螺杆拧入套筒一端,用钢直尺量露在套筒外的螺纹段长度,反推旋入深度,确保每端旋入不小于 1.5 倍螺纹公称直径。M16 就是每端至少 24mm。
- 反向装第二端:从套筒另一端反向拧入第二根螺杆,同样按 1.5 倍直径控制旋入深度。两端螺纹旋向一致时,以「两端同时吃满」为合格,不允许一端到底、另一端只进两三扣。
- 校同轴:把接好的螺杆放在平整地面或模板面上,用钢直尺靠测两根螺杆的轴线,目视有无明显折角。有折角的接长杆在穿墙时会顶住模板孔,也会让接点承受附加弯矩。
- 对拧加力锁紧:用两把扳手分别卡住套筒和螺杆,反向对拧至手感明显吃劲、两端不再相对转动。锁紧后的一瞬间再复看一眼旋合长度,防止加力过程把一端带出去。
- 做标记并复核总长:在连接螺母两端与螺杆交界处用记号笔各画一道线,浇筑完成后检查两条线是否错位即可判断有没有退扣。最后整体复量总长,与模板孔位要求比对。
如果对接的是端部连接件或拉杆接头,可参考对拉螺杆施工要点中关于穿墙、垫板与外露余量的处理方式,思路完全一致。
四、关键控制点:参数怎么定
1. 旋合长度:唯一不能让步的数字
螺纹连接的承载力来自旋合段的牙型咬合面积,旋入越浅,受力牙数越少,越容易整圈剪断或滑脱。工程做法是把每端旋合长度控制在不小于 1.5 倍螺纹公称直径,两端都要满足。这个数字可以直接换算成现场能拿尺子量的长度:
| 连接螺母规格 | 每端最小旋合长度(1.5d) | 常配螺杆 | 典型对接场景 |
|---|---|---|---|
| M12 | ≥18mm | M12 对拉螺杆 | 薄墙、小型模板体系接长 |
| M14 | ≥21mm | M14 对拉螺杆(D15 体系) | 常规剪力墙对拉接长 |
| M16 | ≥24mm | M16 对拉螺杆(D15 体系) | 常用主力规格,墙厚变化频繁的楼层 |
| M18 | ≥27mm | M18 对拉螺杆 | 厚墙、大模板体系 |
| M20 | ≥30mm | M20 对拉螺杆(D20 体系) | 大截面墙、重载模板 |
2. 接点位置:避开最大弯矩处
对拉螺杆在墙体内受的是轴向拉力,但在模板外侧、穿墙孔附近会叠加弯曲作用。接点要避开穿墙孔和模板拼缝所在的受力集中区,尽量落在受力平缓的区段。同一面墙上多个接点还应错开布置,不要把所有接点排在同一水平线上,避免形成一个连续的薄弱断面。
3. 同轴度与配套一致性
两根螺杆不同轴,接点就变成一个小角度折点,轴向拉力在这里会产生附加弯矩,等于给最薄弱的截面额外加载。同轴度靠两步保证:一是螺杆本身没有明显弯曲,二是接长时两端都拧到位、受力均匀。螺杆和连接螺母必须同厂配套采购,不同厂家的牙型角、公差带、滚丝参数不同,混配就是给现场埋隐患。
4. 紧固与防退扣
紧固到「两把扳手对拧明显吃劲」即可,不要靠加长杠杆死拧,过度加力会把牙型压溃。防退扣靠三样:对拧产生的预紧力、外侧的锁紧螺母或背母、以及浇筑前后的标记复检。混凝土振捣是持续的高频振动,标记错位说明接点在松动,必须立即处理。
5. 接长后的整根长度
长度按「墙厚 + 两侧模板厚 + 背楞厚度 + 外露余量」倒推。外露余量要留够垫板、锁紧螺母和扳手操作空间。现场最常见的返工是接长后长度差一点,螺杆穿出模板后余量不足,垫板压不实、螺母咬不住,只能整根拆掉重接。
五、现场常见错误与后果
下面七条是模板工程里反复出现的问题,每一条都写清出错的原因、造成的后果和避免办法。对照排查,比事后返工便宜得多。
| 错误做法 | 为什么会错 | 后果 | 怎么避免 |
|---|---|---|---|
| 用普通六角螺母代替连接螺母接长 | 普通螺母是单端螺纹,只用于锁紧,套筒长度和旋合能力都不够 | 旋合牙数严重不足,浇筑振捣时直接滑扣、螺杆脱开,胀模跑浆 | 接长必须用两端内螺纹的专用连接螺母,工具与紧固件分开管理 |
| 一端拧到底,另一端只进两三扣 | 工人图快,拧不动就认为好了,没有量旋入深度 | 受力全压在一端,接点在拉力下先滑丝,整根失效 | 两端都按 1.5 倍直径控制,用钢直尺反推旋入长度并做记录 |
| 接点设在穿墙孔或模板拼缝处 | 按「正好凑够长度」下料,不考虑受力位置 | 最薄弱截面落在弯矩最大处,浇筑时接点弯曲变形甚至断裂 | 接长前先排接点位置,避开支座与拼缝,多个接点错开布置 |
| 螺杆与连接螺母不同厂混配 | 仓库按规格型号入库,不看牙型与公差来源 | 拧不到底或中途咬死,强行加力后牙型压溃,拆模时退不出来 | 螺杆与连接螺母同厂配套采购,进场时用现场螺杆试拧抽检 |
| 螺纹带砂、带锈、带浆直接拧入 | 赶工期跳过清理工序 | 砂粒研磨牙型,一次装配就伤扣,周转两次后螺纹报废 | 装配前钢丝刷清理并用压缩空气吹净,螺纹段薄涂防锈油 |
| 用管钳或大锤硬拧、硬砸 | 遇到卡涩不查原因,直接用蛮力解决 | 六角棱角塌陷打滑,套筒被胀开变形,还可能伤手伤人 | 卡涩先退出来查牙型与杂质,工具只用匹配规格的开口或梅花扳手 |
| 周转件不筛选,滑丝件整批回用 | 周转量大,拆下来直接进下一层 | 隐患随楼层累积,某一层集中滑扣,返工面扩大到整面墙 | 每次周转前逐只过通规止规,滑丝、变形、锈死的单独挑出报废 |
六、质量判别与现场简易检测法
现场没有试验室,但有几招足够把不合格件挡在模板外面。以下方法按从快到慢排列,进场抽检和周转复检都能用。
- 通规止规法(最可靠):通规应能顺畅旋过整套内螺纹,止规旋入不得超过两扣。这一招能直接筛出牙型尺寸超差、加工不到位和已磨损的旧件。
- 螺杆试拧法(最快):用施工现场实际在用的螺杆做配对试拧,能用手顺畅拧到底、再退出来不卡不涩,即为匹配。同一箱抽 5 只,分布在箱体上中下不同位置。
- 手感目视法:指腹沿螺纹划过,应感觉牙型连续、饱满、无毛刺;把套筒对着光看内壁,应无明显铁屑、砂粒和错牙台阶。
- 反复拆装法:把螺杆在连接螺母内拧到底、退出来,重复三次。三次都顺畅的是合格件;第二次就发涩的说明牙型或公差有问题。
- 靠尺同轴法:接好以后把螺杆放在平整面上用钢直尺靠测,肉眼可见明显折角的必须重新装配。
- 标记复检法:在接点两侧画记号,混凝土振捣完成后逐一复核。线条错位即代表退扣,必须在浇筑完成前处理。
- 敲击辅助判断:用小锤轻敲六角面,声音清脆均匀为正常。声音发闷的单独挑出,配合目视复核有无裂纹、夹渣或内部缺陷,可疑件直接报废,不进入受力部位。
需要正式验收资料的项目,可要求供货方提供第三方权威机构材质检测报告,并配合现场取样送检;进场批号与报告批号要对得上,这一步在监理验收时会直接查。
七、拆模、周转与保养
连接螺母是少数可以反复周转的小件,用得久不久,几乎全看拆模和后续保养这两步。
1. 拆模顺序
先松开外侧的锁紧螺母、垫板和山型卡,让螺杆卸掉预紧力,再退连接螺母。顺序颠倒会造成带载拆卸,螺纹在受力状态下旋出,很容易拉伤牙型。严禁用大锤敲击连接螺母或螺杆端头,敲击变形后螺纹同轴度被破坏,这只套筒基本就报废了。
2. 现场清理
拆下来的连接螺母当天清理:钢丝刷去混凝土残浆,棉纱擦掉泥砂,螺纹段薄涂防锈油。当天清理和隔一周清理,手感完全不一样,浆体硬化后再刷就要伤牙型。
3. 分类存放
按规格分筐分框,不同规格不混装。混装的下场是下一层上料时凭手感抓件,抓错的接点要么拧不进去,要么勉强拧入却旋合不足。滑丝、变形、锈死的个体单独挑出,不要和合格件放在一起。
4. 仓储保养
库存放置在通风干燥处,垫高离地,避免直接接触地面积水。雨季前后各做一次抽检,重点看螺纹是否有锈坑。乾恒厂内常备库存 300 吨以上,常规规格现货 3 天内发货,非标按图纸排产,工程补料可直接按周转损耗量下单。
5. 周转次数怎么估
保养得当的连接螺母可以多次周转使用,但不要按理论极限值做成本测算。稳妥做法是取一个保守周转次数,同时按每层楼的实际损耗补充新件,把损耗率写进材料计划里,比事后临时补料主动得多。
八、成本与用量核算:算全周期的账
连接螺母单价低,容易被当成「不值钱的小件」忽略,但接长方案的成本结构其实比整根长螺杆更值得算,因为它同时影响采购、周转和返工三本账。
1. 采购账:短杆接长比整根长杆省在哪
整根长螺杆按最长需求下料,短墙位使用时就产生长度浪费,而且长杆运输、堆放、穿墙都更费工。短杆加连接螺母的组合,材料长度按需对接,同一批短杆可以覆盖多种墙厚,材料通用性更好。这笔账的结论不是「一定更便宜」,而是墙厚变化越频繁、规格越杂的项目,接长方案的材料利用率越高。具体价格随规格、材质、数量浮动,按需报价,不做统一标价。
2. 周转账:周转次数决定真实单价
把采购价除以实际周转次数,才是每次使用的真实成本。保养到位、逐只筛选的项目,周转次数明显高于随手乱堆的项目。核算时建议用保守周转次数,并把每层楼的损耗补料一并计入。
3. 返工账:一次滑扣赔掉多少
接点失效的直接后果是胀模、跑浆、墙面超差,处理流程包括凿除、修整、重新支模、二次浇筑,还有工期损失。这部分的成本远高于连接螺母本身的采购额。也就是说,在连接螺母上省下的钱,和接点失效的风险完全不成比例,把预算花在合格的螺纹精度和同厂配套上,是最划算的一笔。
4. 用量怎么估
- 统计需要接长的螺杆根数,每一处接长用 1 只连接螺母,得到理论用量;
- 按现场管理水平加 3%–5% 的备损,用于安装损耗和周转淘汰;
- 按楼层分批下单,避免一次性压库占用资金,也避免现场混料;
- 把周转淘汰量单独记录,下一层补料时按实际淘汰率下单,比拍脑袋估更准。
九、FAQ:连接螺母采购与使用高频问题
Q1:连接螺母和普通六角螺母有什么区别?
A:普通六角螺母一端是内螺纹、另一端是平的,只能锁紧;连接螺母是两端都带内螺纹的加长套筒,作用是让两根螺杆各自从一端旋入、在套筒内部对接。两者的用途、长度和旋合长度要求都不一样,普通螺母不能拿来当接长件用。
Q2:用连接螺母接长的螺杆,拉力能和整根螺杆一样吗?
A:只要做到两端旋合长度都不小于 1.5 倍螺纹公称直径、两段螺杆同轴、接点避开最大弯矩位置并按同厂配套采购,接点可以做到与母材等强使用。任何一条不满足,薄弱环节就会落在接点上。
Q3:旋合长度到底要拧进去多少?
A:每端不小于 1.5 倍螺纹公称直径。换算到常用规格是 M12 每端至少 18mm、M14 至少 21mm、M16 至少 24mm、M18 至少 27mm、M20 至少 30mm。两端要同时满足,不能一端拧到底、另一端只进去几扣。
Q4:异径连接螺母,比如 M16 接 M20,能放心用吗?
A:可以用,但要按受力较小的那一端控制。异径接头的承载能力取决于小径一侧,而且两端牙距不同、拧入圈数不同,现场容易拧不到位。下单时必须把两端规格、牙距、各自材质一起报给工厂,不要按大径规格估。
Q5:接点可以设在墙体中间的穿墙孔位置吗?
A:不建议。穿墙孔附近是模板与背楞集中的受力区,接点放在这里等于把最薄弱的截面放在弯矩最大处。应把接点移到穿墙孔以外、弯矩较小的区段,并错开模板拼缝。
Q6:连接螺母能周转几次?
A:清理除锈、螺纹上油、按规格分框存放的情况下,连接螺母可以多次周转使用。做成本测算时建议按保守值核算,并每次周转前挑出滑丝、变形、锈死的个体,不要整批无差别投入。
Q7:可以免费拿样试装吗?
A:支持免费寄样。收到样品后可以把现场在用的螺杆拧进去试装,检验螺纹匹配度和旋合长度,也可以预约进厂看生产线和检测环节。邯郸市永年区乾恒紧固件有限公司电话 18942602221,微信同号。
十、行动建议:下单前先做完这三件事
第一,把现场在用的螺杆规格、牙距、需要的接长总长量清楚,最好连材质要求一起列成一张表;第二,取现有存货做一次通规止规抽检,把已经滑丝、变形的旧件提前淘汰,避免新旧混用;第三,确认连接螺母、螺杆、锁紧螺母是否来自同一供货体系,不同厂家混配的项目建议先拿样试装再批量下单。
这三件事做完,接长方案基本就不会出大问题。连接螺母属于模板紧固件里的标准配套件,需要同径或异径定制、补料、配套一站配齐的,都可以直接联系我们。
邯郸市永年区乾恒紧固件有限公司,2008 年成立,18 年专注建筑模板紧固件生产研发,ISO9001/14001/45001 三体系认证,厂区 5000㎡、常备库存 300 吨+、日产各类模板配件 10 万套+,数控车床、滚丝机全套设备,连接螺母常备 M12–M20 现货,支持现货批发、来料加工和非标定制,可提供第三方权威机构材质检测报告(支持工地送检、监理验收)。地址:河北省邯郸市永年区临洺关镇东洺阳村工业区建军路 14 号,邮编 057150。选型与配套拿不准欢迎致电 18942602221(微信同号,联系人王迪),备用电话 17332009155。