D15(17/10)对拉螺杆足重与亏重全解析:1.38 与 1.47–1.50 kg/m 的材料差、拉力放大效应与三条现场验证法
一、一句话说清:每米重量为什么是对拉螺杆的第一判据
买对拉螺杆,多数人先看螺纹规格、再看材质、最后比价格。这三步都跳过了一个更底层的东西——每米用了多少钢。螺纹规格是标称值,谁都能标;材质要靠报告验证,容易被替代;而每米重量是一个当场就能称出来、无法伪装的物理量。它直接对应钢材的实际用量,也直接决定净截面面积,最终决定这根杆能承受多大拉力。
行业里说的「D15」「17/10」「M17」,都是描述螺纹的几何尺寸:外径 Ø17 mm、螺距 10 mm、配 D15 杆体。既然几何是定的,那么每一米的用钢量就应该是定的——材料密度不变、截面积由几何决定。所以同一规格的每米重量只能有一个合理区间,超出这个区间,要么是规格没做到,要么是材料另有用处。
现实中这个区间被拉得很宽。同样标 17/10 的 D15 对拉螺杆,市面上能见到 1.38 kg/m 的,也能见到 1.47–1.50 kg/m 的。差 0.09–0.12 kg 每米,看着像秤的误差,实际上是材料实实在在少了一截。这篇文章只讲一件事:这 0.09 kg 差在哪、能差出多少拉力、现场怎么三分钟验出来。
| 判断维度 | 能不能被伪装 | 结论强度 |
|---|---|---|
| 螺纹标称规格 | 容易(标 17/10 不代表做到 Ø17) | 弱 |
| 材质牌号 | 可以(需光谱或报告验证) | 中(依赖检测) |
| 每米重量 | 不能(卷尺 + 电子秤即可) | 强(直接反映用钢量) |
| 检测报告 | 不能(但需核对批次) | 强(需到货对应) |
二、圆钢理论重量:从 Ø12 到 Ø20 的完整对照表
先建立一把尺子。圆钢每米理论重量有一个工程上通用了几十年的简化公式:
W = 0.00617 × d² (W:每米重量,kg/m;d:圆钢公称直径,mm)
这个系数 0.00617 的来源是:钢材密度取 7.85 g/cm³,单位换算后 π/4 × 7.85 ÷ 1000 ≈ 0.006165。所以公式本质就是「截面积 × 长度 × 密度」,只是把常数合并了。
| 公称直径 | 每米理论重量 | 在 D 系列中的位置 | 常见用途 |
|---|---|---|---|
| Ø12 mm | 0.888 kg/m | D12 杆体公称 | 薄墙、二次结构 |
| Ø13 mm | 1.043 kg/m | — | 非标规格 |
| Ø14 mm | 1.208 kg/m | — | 非标规格 |
| Ø15 mm | 1.387 kg/m | D15 杆体公称 | 主力规格杆体 |
| Ø16 mm | 1.578 kg/m | — | 非标或大一级螺纹 |
| Ø17 mm | 1.782 kg/m | 17/10 螺纹的外径 | D15(17/10)螺纹段 |
| Ø18 mm | 1.999 kg/m | — | 非标规格 |
| Ø20 mm | 2.466 kg/m | D20 杆体公称 | 重载规格杆体 |
| Ø22 mm | 2.984 kg/m | D20 螺纹外径(22/10) | D20 螺纹段 |
| Ø25 mm | 3.853 kg/m | D25 相关 | 爬锥配套螺杆 |
这张表最重要的一行是 Ø15 = 1.387 kg/m。记住这个数,因为它正好是市面上「1.38 kg/m」的来源——不是巧合,那就是一根纯 Ø15 光圆钢的理论重量。
三、17/10 到底该多重:从螺纹几何反推
要判断 1.47–1.50 是不是合理,得先搞清 17/10 这个螺纹的几何。
| 参数 | 数值 | 含义 |
|---|---|---|
| 螺纹外径 d | Ø17 mm | 「17/10」里的 17,指螺纹大径 |
| 螺距 P | 10 mm | 「17/10」里的 10 |
| 杆体直径 | Ø15 mm | 「D15」里的 15,指杆体(非螺纹段) |
| 有效截面 As | 135.3 mm² | 按螺纹小径计算的净截面 |
| 等效小径 d3 | 约 Ø13.1 mm | 由 As = πd²/4 反推 |
关键推理在这里:杆体是 Ø15,螺纹外径是 Ø17,螺纹比杆体大 2 mm。滚丝是把杆体材料挤压成型,不是额外加料,但挤压后螺纹牙顶的材料被推向外侧,使外廓达到 Ø17。这意味着螺纹段每米的材料体积大于 Ø15 光圆——因为螺纹段的平均直径介于 Ø13.1(小径)和 Ø17(大径)之间,明显高于纯 Ø15。
所以一根真正的 17/10 螺杆,它的每米重量由两部分加权平均决定:
| 段 | 直径范围 | 每米重量量级 | 说明 |
|---|---|---|---|
| 光杆段(不滚丝) | Ø15 | 1.387 kg/m | 就是纯 Ø15 的基准 |
| 螺纹段 | Ø13.1 ~ Ø17 | 1.58 ~ 1.78 kg/m | 平均直径高于 Ø15,故重于 1.387 |
两端加权后,整根的每米重量必然高于 1.387 且低于 1.782。落到具体数值上,取决于螺纹段占整根长度的比例。全牙通丝(螺纹通长)的产品,比例高,重量接近上限区间;两端螺纹、中间光杆的产品,比例低,重量靠近下限。
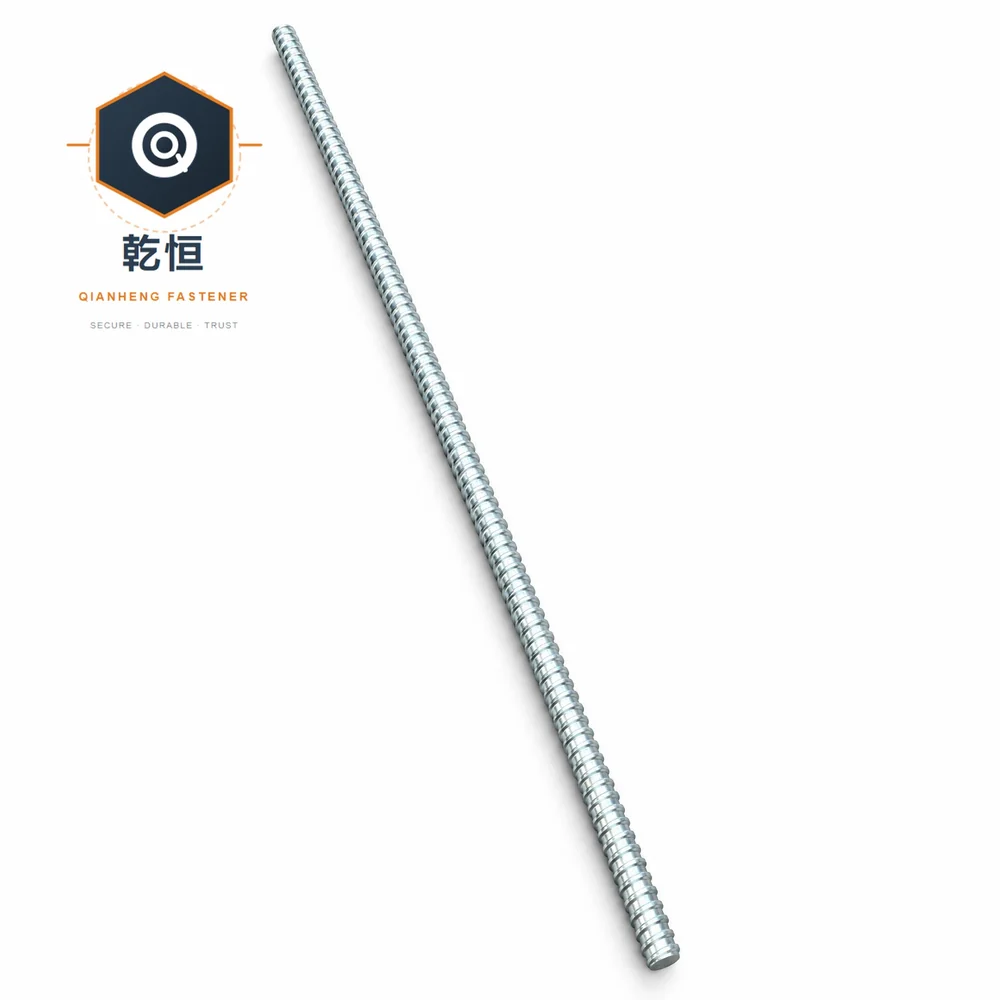
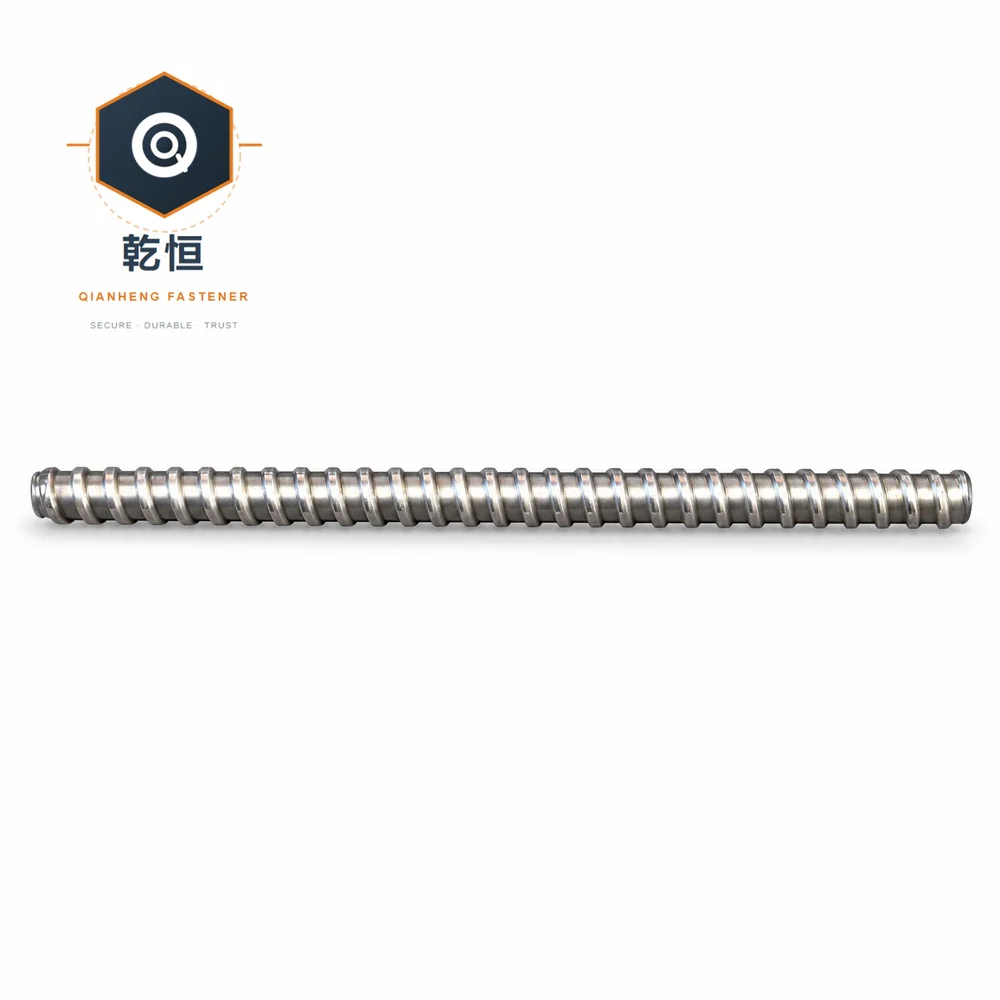
这就是为什么足重的 D15(17/10)落在 1.47–1.50 kg/m:它比纯 Ø15 的 1.387 高出 6%–8%,这个增量正是螺纹段材料被推向外侧的结果。而 1.38 kg/m 恰好等于纯 Ø15,说明它的螺纹段几乎没有增重——螺纹外径没做到 Ø17,或杆体本身不足 Ø15。
| 每米重量 | 等效实心圆钢直径 | 判断结论 |
|---|---|---|
| 1.38 kg/m | Ø14.96 mm | ≈ 纯 Ø15 光圆;螺纹未做到 Ø17,或杆体不足 Ø15 |
| 1.42 kg/m | Ø15.17 mm | 偏低,螺纹增重不足 |
| 1.47 kg/m | Ø15.44 mm | 足重下限;螺纹增重到位 |
| 1.50 kg/m | Ø15.60 mm | 足重;坯料更充足 |
| 1.55 kg/m 以上 | Ø15.85 mm 以上 | 高于常规;可能螺纹段占比更高或坯料偏大 |
四、1.38 kg/m 的真相:三种可能的成因
看到 1.38 kg/m 的「17/10」,不能简单说「偷工减料」,但一定要问清它属于下面哪种情况。三种成因,风险程度不同。
| 成因 | 技术上怎么实现 | 对拉力的影响 | 风险等级 |
|---|---|---|---|
| ① 螺纹外径不足 | 用 Ø15 或略大的坯料滚较小牙深的螺纹,外径只到 Ø16 左右 | 螺纹小径同步变小,净截面缩小,拉力下降 | 高(直接削弱承载力) |
| ② 杆体直径不足 | 用 Ø14 或 Ø14.5 的坯料,滚丝后外径勉强接近 Ø17 | 光杆段截面偏小,整体偏弱 | 高(整根都偏弱) |
| ③ 螺纹段长度不足 | 只有两端一小段螺纹,中间长距离光杆 | 光杆比例高、螺纹比例低,平均重量被拉低 | 中(取决于受力段位置) |
三种成因里,①②是本质问题,③要看用法。如果螺纹段只在两端、中间是光杆,且实际受力位置就在两端螺纹处,那中间光杆的直径是否足 Ø15 就成了关键——若光杆也不足 Ø15,等于整根都偏弱。
判断属于哪一种,光看重量不够,还要配一个动作:量螺纹外径与光杆直径。两个都量,才能定位问题出在螺纹还是杆体。
| 实测组合 | 结论 |
|---|---|
| 螺纹外径 ≈Ø17 + 光杆 ≈Ø15 + 重量 1.47–1.50 | 正常足重产品 |
| 螺纹外径 <Ø17 + 光杆 ≈Ø15 | 成因①,螺纹段偏弱 |
| 光杆 <Ø15 + 螺纹外径 ≈Ø17 | 成因②,整根偏弱 |
| 两者都偏小 | ①②叠加,最差情况 |
五、重量差如何放大成拉力差:三步推导
这是本文最核心的一段。很多人以为「少 6% 的材料,拉力少 6%」,实际上拉力的下降幅度大于重量差的百分比,原因在第三步。
第一步:重量与截面成正比
每米重量 = 截面积 × 长度 × 密度。密度(7.85 g/cm³)与长度(1 m)都是常数,所以重量差就是截面差。1.47 对 1.38,重量低 6.1%,意味着平均截面积也低 6.1%。
第二步:截面与直径是平方关系
圆面积 A = πd²/4。直径变化 1%,面积变化约 2%。反过来说,同样的面积差,对应的直径差只有一半左右:面积缩 6.1%,直径只缩约 3.1%(因为 0.969² ≈ 0.939,即面积缩 6.1%)。
| 直径变化 | 截面积变化 | 说明 |
|---|---|---|
| -1% | -2.0% | 略小于平方 |
| -3% | -5.9% | 常见量级 |
| -5% | -9.8% | — |
| -10% | -19.0% | 明显削弱 |
第三步:净截面决定破断力,而净截面按小径算
这里是最关键的放大环节。对拉螺杆的净截面不是按外径算,也不是按平均直径算,而是按螺纹小径算——因为螺纹段最细的地方在小径处,破断总是从最细处开始。
D15(17/10)的有效截面是 135.3 mm²,对应小径约 Ø13.1 mm。如果螺纹外径从 Ø17 缩到 Ø16(缩 5.9%),小径也会按相近比例缩到约 Ø12.3,此时有效截面变成:
| 螺纹外径 | 对应小径(约) | 有效截面 | 相对 135.3 mm² |
|---|---|---|---|
| Ø17(标称) | Ø13.1 | 135.3 mm² | 100%(基准) |
| Ø16.5 | Ø12.7 | 126.7 mm² | -6.4% |
| Ø16 | Ø12.3 | 118.8 mm² | -12.2% |
| Ø15.5 | Ø11.9 | 111.2 mm² | -17.8% |
结论:外径缩 1 mm(5.9%),净截面缩 12.2%,破断力按同比例缩 12.2%。这就是「重量差被放大成拉力差」的完整链条——重量差 6.1%,因为截面按平方关系并且净截面看小径,最终拉力差可达 12% 左右。
一句话记住:每米重量低 6% 不是「省了一点料」,而是净截面低 6%、直径低 3%、破断力低 6%~12%(视缩在哪一段)。比值可以往上放大,不会往下缩小。
六、亏重的四种手法:不止缩径一种
前面讲了三种成因,落到实际操作上常见四种手法。识别它们,比记住数字更有用。
| 手法 | 怎么做到 | 称重能不能发现 | 量径能不能发现 |
|---|---|---|---|
| ① 坯料降档 | 用 Ø14 或 Ø14.5 代替 Ø15 坯料 | 能(重量明显偏低) | 能(光杆直径不足) |
| ② 螺纹牙浅 | 滚丝模具牙深浅,外径只做到 Ø16 左右 | 能(略低) | 能(螺纹外径不足) |
| ③ 螺纹段缩短 | 只两端一小段螺纹,其余为光杆 | 能(平均重量被拉低) | 部分能(要看量哪一段) |
| ④ 长度不足 | 标 3000 mm 实际 2950 mm | 能(必须量长度) | 不能 |
第④种最容易被忽略:称重时如果只称重量不量长度,长度不足会被误判成「重量偏低但也许合理」。所以称重法必须三步一起做:量长度、称重量、算每米公斤数。只称不量,等于没验。
| 步骤 | 操作 | 示例 |
|---|---|---|
| 量长度 | 卷尺量整根两端面距离 | 实测 2985 mm(标 3000) |
| 称重量 | 电子秤称单根 | 4.39 kg |
| 算每米 | 重量 ÷ 长度(m) | 4.39 ÷ 2.985 = 1.471 kg/m |
| 判定 | 对照 1.47–1.50 区间 | 合格(长度虽短 15mm,需按合同公差判) |
七、现场三条验证法:三分钟出结论
不需要实验室,三件工具就够:卷尺、电子秤(精度 1 g 即可)、游标卡尺。
7.1 称重法(最快,优先做)
| 项目 | 要求 | 常见错误 |
|---|---|---|
| 抽样数量 | 同一批随机抽 3 根,逐根算 | 只称 1 根(个体波动干扰判断) |
| 量长度 | 两端面距离,不含倒角 | 量到螺纹尖端(偏长,算出重量偏低) |
| 称重量 | 单根净重,去掉包装 | 带包装称(偏重,掩盖亏重) |
| 算每米 | 重量(kg) ÷ 长度(m),保留三位小数 | 用整批重量除以根数再除以标称长度(长度不足被掩盖) |
判据:D15(17/10)每米应落在 1.47–1.50 kg/m。实测低于 1.45 kg/m 就要问清楚;若在 1.38 kg/m 附近,实质就是 Ø15 光圆,不是 17/10 螺纹。
7.2 量径法(定位问题在哪)
| 测量位置 | 工具 | 方法 | 判据 |
|---|---|---|---|
| 螺纹外径 | 游标卡尺 | 螺纹段互成 90° 各量一次,取平均 | 接近 Ø17 mm |
| 光杆直径 | 游标卡尺 | 无螺纹段互成 90° 各量一次 | 接近 Ø15 mm |
| 螺纹小径 | 卡尺量牙底(间接) | 或用已知螺母试拧,看旋合松紧 | 与 135.3 mm² 对应的 Ø13.1 相符 |
量径的价值在于定位:称重发现重量偏低后,量径能告诉你是螺纹段的问题还是光杆段的问题。两者都偏,说明用了小坯料加浅牙,问题最严重。
7.3 报告法(验收依据)
称重与量径是现场快速筛查,最终验收还是要看检测报告。但报告要会读,见后面第十节。
八、比价的正确姿势:把每米重量写进询价单
只比单价会吃大亏,因为单价的分母不统一。举个纯粹用于说明逻辑的例子:
| 项目 | A 供方(足重) | B 供方(亏重) |
|---|---|---|
| 每米重量 | 1.47 kg/m | 1.38 kg/m |
| 单根报价(3 m) | 24.0 元 | 22.6 元 |
| 折每米单价 | 24.0 ÷ 3 = 8.00 元/m | 22.6 ÷ 3 = 7.53 元/m |
| 折每公斤单价 | 8.00 ÷ 1.47 = 5.44 元/kg | 7.53 ÷ 1.38 = 5.46 元/kg |
看单价 B 便宜 6%,但按每公斤折算,两者几乎一样。也就是说,B 的便宜不是「效率高、成本低」,而是材料少给了 6%。这正是「重量差」最容易被单价掩盖的地方。
所以询价单必须加一行:每米重量(kg/m)。让所有供方按同一口径报,价格才有可比性。
| 询价单必填项 | 为什么 |
|---|---|
| 规格(D15 / 17/10) | 基础 |
| 每米重量(kg/m) | 统一材料用量口径,防亏重 |
| 材质牌号与标准 | 防降级替代 |
| 公称破断力(kN) | 统一承载力口径 |
| 螺纹外径与光杆直径 | 防缩径 |
| 长度与公差 | 防短尺 |
| 表面处理与膜厚 | 防偷薄 |
| 是否提供检测报告 | 验收依据 |
九、足重与成本:为什么 1.38 更便宜但更贵
这是采购里最反直觉的一节。1.38 kg/m 的报价确实更低,但把它放回全生命周期,往往更贵。
| 成本项 | 足重(1.47) | 亏重(1.38) | 差异来源 |
|---|---|---|---|
| 采购单价 | 较高 | 较低(-6%) | 材料差 |
| 按吨折算的单价 | 基准 | 接近或持平 | 便宜的其实是「少买料」 |
| 失效率与返工风险 | 低 | 较高(截面小、余量少) | 安全系数被压缩 |
| 胀模、错台后的修补 | — | 可能出现 | 一次事故远超材料差 |
| 验收与监理复检 | 顺畅 | 可能被卡(重量不达标) | 报告与实测对不上 |
关键在于余量。设计允许拉力是按 K=2.0 的安全系数从公称破断力折下来的:D15 的 45# 档公称破断力 140 kN,除 2.0 得 40.5 kN 设计允许拉力。这个余量是给材料波动、施工偏差、超载留的空间。如果材料本身少给 6%–12%,实际破断力下降,安全系数就从 2.0 被悄悄压到 1.8 甚至更低——设计上没变,实物上余量没了。
一句话:1.38 便宜的是采购单上的数字,贵的是那个被压掉的 0.2 倍安全系数。它不在报价单里,但在浇筑那天。
十、检测报告怎么读:材质、性能、批次三对应
报告是验收依据,但拿到报告不等于看懂了。有效报告要满足三个「对得上」。
| 对应关系 | 报告上要有的 | 对不上时的后果 |
|---|---|---|
| ① 批次对应 | 炉批号 / 批次号,与到货标签、送货单三处一致 | 报告是别的批次的,监理不认 |
| ② 项目对应 | 材质牌号 + 化学成分 + 抗拉/屈服实测值 + 伸长率(+ 硬度、镀层厚度按需) | 报告漂亮但没覆盖关键项 |
| ③ 机构对应 | 有资质的第三方机构出具,或供方出具并附原始检测记录 | 自说自话,验收被卡 |
针对「足重」这件事,报告还要看一项容易被忽略的内容:重量或尺寸记录。材质报告验的是「材料对不对」,不验「用了多少材料」。所以除了材质报告,建议再要一份尺寸检验记录(含每米重量或杆体/螺纹直径实测值),两者合起来才完整。
| 文件 | 验什么 | 能防住什么 |
|---|---|---|
| 材质检测报告 | 牌号、成分、力学性能 | 材质降级替代 |
| 尺寸检验记录 | 杆体直径、螺纹外径、每米重量、长度 | 亏重、缩径、短尺 |
| 表面处理记录 | 工艺、膜厚、是否去氢 | 镀层偷薄、氢脆风险 |
10.4 采购谈判的四个抓手
把「足重」这件事落进合同,只需要四个抓手。缺一个,前面所有验证都会在扯皮时失效。
| 抓手 | 写什么 | 作用 |
|---|---|---|
| 技术依据 | 「D15(17/10),每米重量 1.47–1.50 kg/m,杆体 Ø15,螺纹外径 Ø17」 | 把重量写进技术要求,不是口头约定 |
| 验收方式 | 「到货抽 3 根量长度称重量,低于 1.45 kg/m 判定不合格」 | 给出可执行的判定规则 |
| 资料要求 | 「按批提供第三方材质检测报告 + 尺寸检验记录,标注批次」 | 让报告能对应到货 |
| 违约条款 | 「重量不达标时的退换与检测费用承担」 | 让判定有后果 |
最重要的第一条。很多人只在合同里写「D15 对拉螺杆」,不写每米重量。真出问题时,供方可以说「D15 就是 Ø15 杆体,我做到了」——因为标准里 D15 确实只定义了螺纹与杆体尺寸,没定义每米重量的下限。把重量写进技术要求,判定才有依据。
10.5 这批螺杆能出什么报告
本站 D15(17/10)对拉螺杆可按批提供以下资料,支持工地送检与监理验收:
| 资料 | 内容 | 出具方式 |
|---|---|---|
| 第三方材质检测报告 | 材质牌号、化学成分、抗拉强度、屈服强度、断后伸长率 | 第三方权威机构,标注炉批号 |
| 尺寸检验记录 | 杆体直径、螺纹外径、每米重量、长度 | 随批提供 |
| 表面处理记录 | 工艺、膜层厚度(电镀锌件另附去氢工艺记录) | 随批提供 |
怎么用:到货时先称重(三分钟),再用报告核对材质与批次。称重发现异常就立即停下来核对,不要等上了墙才发现。需要报告时在下单时说明,按批出具。
十一、为什么「17/10」是外贸标准写法:多规格重量对照
先解释一个常被问的问题:为什么 D15 又叫 17/10?这不是两套规格,而是同一个螺纹的两种命名习惯。国内习惯用「D15」指杆体直径,外贸用「17/10」直接标螺纹外径与螺距。这个差别看似小事,但直接决定了怎么用重量来验货——因为「17」这个数字本身,就给了你一个可测量的目标值。
11.1 四个市场的叫法差异
| 市场 | 常用叫法 | 为什么这么叫 | 对应国内 |
|---|---|---|---|
| 中国大陆 | D15、D15 对拉螺杆 | 按杆体直径命名 | D15 |
| 东南亚(越南、马来、印尼) | 17/10、Form tie rod 17/10 | 按螺纹外径×螺距,便于报关与报价 | D15 |
| 中东(阿联酋、沙特) | 17mm tie rod、M17 | 按螺纹外径或公称规格 | D15 |
| 非洲、拉美 | 17/10、15/17mm | 两种写法都有,「15/17」同时给出杆体与螺纹 | D15 |
「15/17mm」这个写法最有信息量:前面 15 是杆体,后面 17 是螺纹外径。它把这两个数字同时摆在名字里,等于告诉你「这根杆的杆体要 Ø15、螺纹要做到 Ø17」。而 17/10 只讲螺纹,杆体要靠行业共识补上。
这就产生一个实际操作上的问题:只写 17/10 的订单,双方对杆体直径的理解可能不一致。有人理解为「螺纹 Ø17、杆体随意」,有人理解为「杆体 Ø15、螺纹 Ø17」。前一种理解下,用 Ø14 坯料滚 Ø16.5 的螺纹也能说是「17/10 类」,重量自然掉到 1.38。所以报价与合同里,「15/17mm」或「杆体 Ø15 + 螺纹 Ø17」是更严谨的写法。
11.2 D12 / D15 / D20 的每米重量对照
把三个主力规格放在一张表里,能看清「标称直径」与「每米重量」之间的对应关系。这张表也可以当作验货时的速查卡。
| 规格 | 杆体公称 | 螺纹外径 | 杆体理论重量 | 螺纹外径对应重量 | 合理每米区间 |
|---|---|---|---|---|---|
| D12 | Ø12 | 约 Ø14(D12 螺纹) | 0.888 kg/m | 1.208 kg/m | 约 0.92–1.02 kg/m(视螺纹占比) |
| D15(17/10) | Ø15 | Ø17 | 1.387 kg/m | 1.782 kg/m | 1.47–1.50 kg/m |
| D20(22/10) | Ø20 | 约 Ø22 | 2.466 kg/m | 2.984 kg/m | 约 2.58–2.70 kg/m(视螺纹占比) |
这张表怎么用:先算杆体的理论重量(下限),再算螺纹外径的理论重量(上限),合理的每米重量必然落在这两者之间。如果实测低于杆体理论重量,那一定是杆体不足;如果实测接近杆体理论重量但标称是螺纹杆,那说明螺纹没做到外径。
| 实测每米重量 | 判断 | 下一步动作 |
|---|---|---|
| 低于杆体理论重量 | 杆体不足(坯料降档) | 量光杆直径,确认后拒收 |
| ≈ 杆体理论重量 | 实质是光圆,螺纹未增重 | 量螺纹外径,确认为浅牙或小径 |
| 落在合理区间 | 正常 | 结合材质报告验收 |
| 高于螺纹外径理论重量 | 坯料偏大或螺纹占比极高 | 一般无害,但需核对配套螺母能否拧上 |
11.3 为什么 D12 的判据不能套 D15
有人把 D15 的 1.47 直接套到 D12 上,认为「D12 应该 1.18 左右」。这是错的,因为两者的螺纹体系不同。
D12 的螺纹外径与 D15 的螺纹外径差得比杆体差得少(杆体 12 对 15 差 3 mm,螺纹 14 对 17 也差 3 mm),但基数是小的,所以同样的螺纹占比下,D12 的每米重量区间相对宽度更大。判 D12 要靠 D12 自己的两个端点(0.888 与 1.208),不能拿 D15 的比例去推。
通用方法永远比记数字可靠:先查这个规格的杆体理论重量与螺纹外径,再算加权区间。这也是本文第二节给出公式的目的——记住公式,就不用记每个规格的数字。
十二、工艺、长度与镀层:另外三个影响每米重量的因素
前面讲的都是「材料给多少」,但每米重量还受三个工艺因素影响。理解它们,才不会把正常的工艺差异误判成亏重。
12.1 螺纹成型的三种工艺及其影响
| 工艺 | 原理 | 对重量的影响 | 材料利用率 | 力学性能 |
|---|---|---|---|---|
| 滚丝(挤压成型) | 用滚丝轮挤压杆体,材料被推向外侧形成螺纹 | 不额外去料,螺纹段体积仍由坯料决定,重量基本不变 | 高(无切屑) | 流线连续,牙根冷作硬化,抗疲劳好 |
| 车丝(切削成型) | 用车刀切出螺纹,去掉牙间材料 | 去掉切屑,重量略降 | 低(有切屑) | 流线被切断,牙根有刀痕,疲劳性能次之 |
| 搓丝(板式挤压) | 两搓丝板相对运动挤压成型 | 与滚丝相同,重量基本不变 | 高 | 与滚丝相近,适合小规格 |
这里有个容易误解的点:滚丝不是「让杆变粗」,而是「把材料重新分布」。坯料直径必须足够大,挤压后螺纹外径才能到 Ø17。如果为了省料用 Ø14 坯料,滚出来的外径最多到 Ø16 左右——工艺本身没法凭空造材料。所以滚丝产品的每米重量,直接反映了坯料给了多少。
车丝产品则不一样:它是切掉材料,所以成品重量一定小于同直径坯料。这在判读重量时要区分——车丝件的合理区间略低于滚丝件,不能拿滚丝的 1.47 去要求车丝件。
12.2 长度、挠度与直线度
长度对每米重量本身没影响(每米重量是标准化指标),但长度会带来两个连带问题。
| 问题 | 机理 | 对验收的影响 |
|---|---|---|
| 长度不足(短尺) | 标 3000 实测 2950 | 单根重量少 1.7%,会被误判成「略轻但合理」;必须除以实测长度才能发现 |
| 直线度不足 | 长杆自重挠度大,或校直不到位 | 不是重量问题,但装不上;长杆验收要加测直线度 |
长度越长,越要单独验直线度。圆钢的自重挠度与长度的四次方成正比——长度从 3 m 加到 6 m,挠度增加约 16 倍。所以 6 m 以上的长杆,即使重量合格、直径合格,直线度不够也会在现场装不进孔。判据通常取 3 mm/m(把杆放在平板上滚动,用塞尺量最大间隙)。
12.3 镀层对重量的影响
| 表面处理 | 典型膜厚 | 对每米重量的影响 | 判读建议 |
|---|---|---|---|
| 本色 / 发黑 | 1–3 μm | 可忽略(<0.1%) | 直接按裸件判 |
| 电镀锌 | 5–12 μm | 约 +0.1%–0.3% | 影响小,仍可按 1.47–1.50 判 |
| 热浸镀锌 | 45–85 μm | 约 +1%–2% | 按裸件判才准,或把增重量扣除 |
这个影响的方向是增重,所以热镀锌件称出来会比裸件重一点。这不会掩盖亏重(亏重是减少),但会让「足重下限」的判断略微宽松。严谨做法是对热镀锌件先扣镀层再判,或者直接与供方约定「按裸件重量验收」。
另一个与镀层相关的坑是尺寸:热镀锌 45–85 μm 会使螺纹配合间隙减少 90–170 μm,已超过 6g/6H 的间隙量。所以热镀锌件必须镀后回丝,否则拧不上。这一点与重量无关,但常与「足重」一起被问到,这里一并说明。
十三、三个场景复盘:亏重在现场是怎么暴露的
理论讲完,回到现场。以下三个场景是同类问题里最常见的暴露方式,复盘的目的是让读者在遇到相似征兆时能提前一步反应过来。
13.1 场景一:浇筑时局部鼓模,拆模后发现螺杆被拉细
| 项目 | 描述 |
|---|---|
| 现象 | 某层剪力墙中下部出现局部鼓模,拆模后该区域螺杆的螺纹段被明显拉长、牙型变尖 |
| 初步判断 | 疑似超载或混凝土侧压力超设计 |
| 复核结果 | 侧压力计算无误、间距按方案;实测该批螺杆每米 1.39 kg/m,量螺纹外径仅 Ø16.1 |
| 结论 | 螺纹外径不足导致净截面偏小,实际破断力低于设计取值,安全余量被吃掉 |
| 可提前发现的动作 | 到货称重(三分钟)+ 量螺纹外径(一分钟) |
这个场景的关键在于:鼓模不是「螺杆断了」,而是「螺杆先屈服了」。螺纹段被拉长、牙型变尖,是典型的塑性变形特征,说明该处应力已超过屈服强度。如果材料足重、净截面够,同样的侧压力下只会弹性伸长,不会留下永久变形。
13.2 场景二:拧螺母时「拧不紧」,以为是螺纹精度问题
| 项目 | 描述 |
|---|---|
| 现象 | 配套螺母能拧上去,但拧到一定位置就发涩,加大力矩后仍不紧 |
| 初步判断 | 螺纹精度不够或镀层过厚 |
| 复核结果 | 螺纹外径 Ø16.4、小径偏小;螺母是按 Ø17 螺纹配套的,配合间隙过大 |
| 结论 | 螺纹外径不足造成配合间隙过大,旋合时牙侧接触面积小,力矩传不到预紧力上 |
| 可提前发现的动作 | 量螺纹外径 + 用配套螺母试拧(应顺畅且有适度阻力) |
「配合间隙过大」比「拧不动」更难发现。拧不动会立刻引起注意,而间隙过大只是「手感松」,工人容易忽略,直到浇筑时才发现锁不紧。所以验货时除了「能不能拧上」,还要注意「拧上后晃不晃」。
13.3 场景三:监理抽检重量不达标,整批退货
| 项目 | 描述 |
|---|---|
| 现象 | 监理按项目要求抽检每米重量,实测 1.41 kg/m,低于合同约定的 1.45 下限,判定不合格 |
| 供方说法 | 「D15 的标准没规定每米重量」 |
| 争议焦点 | 合同只写了「D15 对拉螺杆」,没写每米重量 |
| 结果 | 双方协商部分退货;项目工期受影响 |
| 教训 | 每米重量必须写进技术要求,不能只写规格 |
这个场景最值得记住的不是退货,而是那句「标准没规定每米重量」。它说的是事实:国家标准定义的是螺纹与杆体的尺寸公差,并不直接规定每米重量的下限。所以「D15 该多重」这件事,只能靠合同约定,不能靠标准兜底。
| 合同写法 | 能不能防住 |
|---|---|
| 「D15 对拉螺杆 3000 支」 | ❌ 防不住(规格符合即可) |
| 「D15(17/10)对拉螺杆」 | ⚠️ 部分(螺纹规格有了,重量没约定) |
| 「D15(17/10),杆体 Ø15,螺纹外径 Ø17,每米重量 1.47–1.50 kg/m」 | ✅ 能防住 |
这三段复盘的共同点是:问题都不是在到货时被发现的,而是在浇筑后。而到货时明明有一个三分钟就能做完的动作——称重。这就是本文反复强调「称重是第一判据」的原因:它成本最低、发现最早、争议最小。
十四、吨价换算与采购成本核算:把每米重量折成钱
前面讲了「1.38 的便宜其实是材料少给」,这一节把它算成具体的钱。很多采购在比价时只看到「单价差多少」,没有把它折算成「每公斤差多少」或「每吨差多少」,于是误判成「这家效率高」。
14.1 三个换算口径
| 口径 | 算法 | 适合用来做什么 | 陷阱 |
|---|---|---|---|
| 每支单价 | 报价 ÷ 支数 | 下单、走合同 | 长度不同、重量不同,不可横向比 |
| 每米单价 | 单价 ÷ 长度(m) | 同规格不同长度之间比 | 仍含材料差 |
| 每公斤单价 | 每米单价 ÷ 每米重量 | 跨供方比价(关键公平口径) | 需先称出真实每米重量 |
三个口径的关系是层层递进:每支单价除以长度得到每米单价,每米单价除以每米重量得到每公斤单价。只有走到第三步,价格才与材料脱钩,剩下的才是加工、管理、利润的真实差异。
14.2 一个完整的核算示例
下面用一个假设项目,把整条链路走一遍(数值为说明逻辑用,非实际报价)。
| 项目 | A 供方 | B 供方 | 差额 |
|---|---|---|---|
| 规格 | D15(17/10),3 m | D15(17/10),3 m | — |
| 标称每米重量 | 1.47 kg/m | 1.38 kg/m(实测) | -6.1% |
| 单支报价 | 24.00 元 | 22.60 元 | -1.40 元 |
| 每米单价 | 8.00 元/m | 7.53 元/m | -0.47 元 |
| 单支重量 | 4.41 kg | 4.14 kg | -0.27 kg |
| 每公斤单价 | 5.44 元/kg | 5.46 元/kg | +0.02 元/kg |
结论很清楚:看单支便宜 5.8%,看每公斤反而贵 0.4%。也就是说 B 的报价里没有任何成本优势,全部来自少给的材料。如果项目需要 3000 支,差额是 4,200 元材料费——而这 4,200 元买到的东西,是把每支的净截面从 135.3 mm² 降到约 119 mm²。
| 量 | A 供方 | B 供方 | 说明 |
|---|---|---|---|
| 3000 支总重 | 13.23 吨 | 12.42 吨 | 少 0.81 吨钢 |
| 总价 | 72,000 元 | 67,800 元 | 差 4,200 元 |
| 按吨折算 | 5,442 元/吨 | 5,459 元/吨 | B 反而更贵 |
| 净截面 | 135.3 mm² | 约 119 mm² | -12% |
14.3 为什么「按吨采购」也会被绕开
有人会说:那我按吨买不就行了?理论上是,但实际操作里「按吨采购」有两种理解,对应两种风险。
| 采购方式 | 怎么算价 | 风险 |
|---|---|---|
| 按支计价,约定重量 | 每支固定价,但验收时抽检每米重量 | 重量达标则公平;不达标可退货 |
| 按吨计价(过磅) | 总重 × 吨价 | 供方可能「加长度减直径」:总重达标但每支变细 |
| 按支计价,不约定重量 | 每支固定价 | 最容易亏重,无判据 |
按吨计价并非万无一失。因为总重可以由「多给长度」补回来——比如每支长 20 mm,总重上去了,但每米重量可能仍然偏低。正确做法是:按吨计价 + 同时抽检每米重量,两个指标一起卡。这和前面说的「称重要量长度」是同一个道理:任何单一指标都可能被另一种方式补上。
14.4 全周期成本:三项常被漏掉的费用
| 费用项 | 足重件 | 亏重件 | 怎么估 |
|---|---|---|---|
| 返工/修补 | 接近 0 | 一旦鼓模,按面积与工期计 | 按项目经验值,通常远高于材料差 |
| 复检与整改 | 按批抽检即可 | 可能全批复检甚至退货 | 检测费 + 停工损失 |
| 周转寿命 | 螺纹不易变形,周转次数多 | 螺纹易塑性变形,提前报废 | 按吨摊销到每次使用 |
第三项最容易被忽略。亏重件的螺纹牙深浅、净截面小,在接近设计荷载时更容易进入塑性变形。螺纹一旦被拉长、牙型变尖,配合就会变松,下一次周转锁不紧,只能降级或报废。所以「便宜 6%」的代价,可能是「周转次数少几次」——单次使用成本反而更高。
十五、螺纹参数与有效截面:为什么净截面要看小径
本文前面反复说「净截面看小径」,这一节把它讲透。理解了螺纹的三个直径,就理解了为什么重量差会被放大。
15.1 螺纹的三个直径
| 名称 | 符号 | 定义 | D15(17/10)的对应值 |
|---|---|---|---|
| 大径(外径) | d | 螺纹牙顶到牙顶的直径 | Ø17 mm(「17/10」的 17) |
| 中径 | d2 | 牙厚与牙槽宽相等的假想圆柱直径 | 介于 Ø13.1 与 Ø17 之间 |
| 小径 | d3 | 螺纹牙底到牙底的直径(最细处) | 约 Ø13.1 mm(由 As=135.3 mm² 反推) |
三个直径的关系决定了两件事:配合看中径,强度看小径。外径只影响「螺纹做没做够」,真正决定能拉多大力的是小径。
| 关注点 | 看哪个直径 | 为什么 |
|---|---|---|
| 能不能拧上 | 中径 + 螺距 | 牙侧配合由中径决定 |
| 能拉多大力 | 小径 | 破断从最细处开始,净截面按小径算 |
| 螺纹做没做够 | 大径 | 大径不足说明牙浅或坯料小 |
15.2 有效截面 As 的公式与反推
工程上通用的有效截面(应力截面积)公式是:
As = (π/4) × [(d2 + d3)/2]² (d2:中径;d3:小径)
这个公式取中径与小径的平均值作为等效直径,是因为螺纹段的实际承载截面介于两者之间。对本例来说,As = 135.3 mm² 对应等效直径约 Ø13.1 mm——比杆体的 Ø15 小,比外径的 Ø17 小得多。
这就是「净截面看小径」的量化含义:有效截面约等于 Ø13.1 的圆面积,只有杆体 Ø15 截面的 76.6%,只有外径 Ø17 截面的 59.4%。
| 位置 | 直径 | 截面积 | 相对 As |
|---|---|---|---|
| 杆体(光杆段) | Ø15 | 176.7 mm² | 130.6% |
| 螺纹有效截面 | 等效 Ø13.1 | 135.3 mm² | 100% |
| 螺纹外径处 | Ø17 | 227.0 mm² | 167.8% |
15.3 为什么外径缩 1 mm 会让截面缩 12%
把前面的关系串起来:外径 d 与有效截面 As 之间,虽然不是直接的正比关系(因为 As 由 d2 与 d3 决定),但趋势是同向的。外径缩小意味着滚丝时的挤压量减少,小径随之上移(变小),中径也变小,So As 按接近平方的关系下降。
| 外径假设 | 小径(约) | 有效截面 | 破断力相对变化 |
|---|---|---|---|
| Ø17(标称) | Ø13.1 | 135.3 mm² | 基准 100% |
| Ø16.5 | Ø12.7 | 126.7 mm² | -6.4% |
| Ø16.0 | Ø12.3 | 118.8 mm² | -12.2% |
| Ø15.5 | Ø11.9 | 111.2 mm² | -17.8% |
注意这个放大的机制:外径从 17 缩到 16,只缩了 5.9%,但有效截面缩了 12.2%。原因是外径的变化会通过「挤压量减少 → 小径上移 → 有效等效直径下降」这条链条传导,且截面是直径的平方。所以肉眼看不太出来的 1 mm,在承载力上是两位数百分比的差别。
15.4 一个实用的口算方法
现场没有计算器也能估算。记住两条:
| 规则 | 适用 | 误差 |
|---|---|---|
| 直径变化 1% → 截面变化约 2% | 快速判断量级 | 小 |
| D15 每米重量 1.47 → As 135.3 mm²(基准);重量每降 1%,As 约降 1% 但若降在螺纹段,As 降幅约 2 倍 | 现场粗判 | 中等(取决于缩在哪) |
最稳妥的做法还是:先称重判材料够不够,再量外径判螺纹做够没,两者结合就能定性。定量的话,把实测每米重量与外径报给供方或检测机构,让他们按 As 公式反算,比自己估更可靠。
| 现场情况 | 组合判断 | 结论 |
|---|---|---|
| 重量足 + 外径够 | 1.47–1.50 kg/m 且外径 ≈Ø17 | 正常,进入报告核对 |
| 重量足 + 外径不足 | 1.47–1.50 但外径仅 Ø16 | 异常:可能杆体偏大补了螺纹的缺,需查杆体直径 |
| 重量不足 + 外径够 | 1.38–1.45 但外径 ≈Ø17 | 异常:可能螺纹段短(光杆占比高),查螺纹长度 |
| 重量不足 + 外径不足 | 1.38 且外径 Ø16 以下 | 明确亏重缩径,拒收 |
11.4 外贸订单的重量条款怎么写
外贸订单里,重量既是质量指标,也是计价与报关依据,所以比国内订单更需要写清。常见三种条款写法,风险差别很大。
| 条款写法 | 内容 | 优点 | 风险 |
|---|---|---|---|
| 只写规格 | 「D15 form tie rod, 17/10」 | 简单 | 重量无约束,报关重量与实际可能不符 |
| 写理论重量 | 「theoretical weight 1.47 kg/m」 | 有量化目标 | 「theoretical」意味着允许偏差,容易被解释成可低 |
| 写实测区间 + 公差 | 「actual weight 1.47–1.50 kg/m, tolerance ±2%」 | 可验收、可争议 | 需双方约定检测方法 |
「theoretical」这个词在外贸里是个坑。理论上,重量是按公称尺寸算出来的值,而实物一定有偏差。如果合同写「theoretical weight 1.47 kg/m」,供方完全可以交 1.42 的货并说「这是理论值,实际有偏差」。正确写法是「actual weight」加明确区间,并注明检测方法(抽样数量、称重工具精度、长度测量方式)。
| 条款要素 | 建议写法 | 为什么 |
|---|---|---|
| 重量指标 | actual weight 1.47–1.50 kg/m | 明确是实测,不是理论 |
| 公差 | ±2%(或按项目要求) | 给正常工艺波动留空间 |
| 抽样 | 每批随机抽 3 支,逐支换算 | 防止只挑好的送检 |
| 长度测量 | 两端面距离,不含倒角 | 避免「量到螺纹尖端」的争议 |
| 称重工具 | 精度不低于 1 g 的电子秤 | 保证数据可信 |
| 判定 | 任一支低于下限即判该批不合格 | 明确后果 |
报关重量这一项也要对上。外贸订单的装箱单重量,通常按「理论重量 × 支数」估算,如果实际每米重量在 1.47,而单据按 1.38 算,报关重量会比实际轻 6%;反过来如果按 1.47 算而交货是 1.38,单据就与实际不符。两种都会在目的港查验时出问题。所以单据重量应取实测值的平均,或取合同区间的中值,并在装箱单上注明「weight based on actual sampling」。
还有一个实务细节:不少目的港按毛重计费或查验,托盘与包装重量要单独列出。如果只写净重,遇到按毛重核算的费用项会对不上。规范做法是净重、皮重、毛重三栏齐全,且净重与「每米重量 × 长度 × 支数」能对上。这样客户在目的港一算就知道对不对,也省了来回确认。
12.4 存储与运输对重量判读的影响
称重是现场动作,但现场条件会影响读数。这一节列出四种常见干扰,以及怎么排除。
| 干扰因素 | 影响方向 | 量级 | 排除方法 |
|---|---|---|---|
| 包装未去除 | 偏重(掩盖亏重) | 视包装而定,捆扎带与标签可达数十克 | 拆包装后称净重 |
| 表面锈蚀 | 偏重(锈层增重) | 长期露天堆放可明显 | 观察表面状态,必要时除锈后称 |
| 油污、水泥浆 | 偏重 | 可观的局部增重 | 清理后称;周转件尤其注意 |
| 雨水、凝露 | 偏重 | 表面水膜虽薄但不可忽略 | 擦干后称,避免雨天室外称重 |
四种干扰的方向全是「偏重」,所以它们只会掩盖亏重,不会造成误判为亏重。这意味着:如果称出来已经低于下限,那实际只会更低——这是一个单向的保守判断,可以放心用。
反过来要小心另一种情况:如果称出来刚好在上限附近,可能只是包装或水膜在补差。所以抽 3 支时要拆包装、擦干表面,把读数做干净。三支的读数如果分散很大(比如 1.44、1.49、1.52),说明该批一致性差,应扩大抽样再看。
| 三支读数情况 | 判断 | 动作 |
|---|---|---|
| 都在 1.47–1.50,分散小 | 正常 | 按批验收 |
| 都在区间内,但分散大(>0.04) | 一致性存疑 | 扩大抽样到 6–9 支 |
| 有低于 1.45 | 亏重 | 暂停验收,量径定位问题 |
| 有高于 1.55 | 可能坯料偏大 | 核对配套螺母能否拧上 |
运输与存储还有一个连带影响:变形。长杆在运输中若支撑不足,会产生弯曲;弯曲不影响每米重量,但会影响装配。所以验收时应把「重量」与「直线度」分开测:重量用秤,直线度用平板加塞尺(判据 3 mm/m)。两者都合格才算通过。
另外,堆放的支点位置会影响长杆的残余挠度。长期堆放的杆件如果支点太少(比如只在两端垫),中间会下垂并留下永久挠度。规范做法是每 1.5–2 m 设一个支点,且支点在同一平面上。这一点与重量无关,但和「装不装得上」直接相关,属于同一批验收里应该一起看的内容。
14.5 三个成本对比场景
把前面所有内容收束到三个具体场景,方便对照自己的项目。
14.5.1 场景一:常规房建,3000 支 3 m
| 项 | 足重(1.47) | 亏重(1.38) |
|---|---|---|
| 单支重量 | 4.41 kg | 4.14 kg |
| 总重(3000 支) | 13.23 t | 12.42 t |
| 材料差 | — | 少 0.81 t(约 6.1%) |
| 净截面 | 135.3 mm² | 约 119 mm²(-12%) |
| 设计允许拉力(45#,K=2.0) | 40.5 kN | 约 35.6 kN |
| 风险 | 按设计取值安全 | 实际余量被压缩,接近设计值时有屈服风险 |
这个场景的关键数字是「设计允许拉力从 40.5 掉到 35.6」。如果原设计的单根拉力就在 35 kN 附近(按 D15 配 600×600 间距、侧压力较大时会出现),那亏重件的实际余量只剩不到 2%,几乎等于没有安全系数。
14.5.2 场景二:周转使用,需要 20 次以上
| 项 | 足重 | 亏重 |
|---|---|---|
| 单次使用成本 | 采购价 ÷ 周转次数 | 采购价 ÷ 更少的周转次数 |
| 螺纹状态 | 接近设计荷载时仍弹性变形,可恢复 | 易进入塑性变形,牙型变尖不可恢复 |
| 配合状态 | 长期保持适度阻力 | 塑性变形后配合变松,锁不紧 |
| 降级/报废时点 | 晚 | 早 |
周转件的账要按「每次使用」算,不是按「每支」算。一支贵 6% 但能周转 25 次,单次成本比便宜 6%、周转 18 次的低。这就是为什么周转项目应该优先看重量与螺纹状态,而不是单价。
14.5.3 场景三:重载或高侧压力工况
| 项 | 足重 | 亏重 |
|---|---|---|
| 是否适用 | 按设计选材(45#/40Cr/精轧杆) | 不建议使用 |
| 原因 | 材料与截面都按设计取值 | 净截面不足,重载下先屈服 |
| 正确做法 | 提规格(D15→D20)或提材质(45#→40Cr) | 不能用「加数量」弥补单支截面不足 |
重载工况最常见的错误是「加密间距」来弥补单支不足。加密确实能降低单根受力,但它同时缩小了螺杆之间的净距,可能影响振捣与拆模,而且单支的净截面问题仍然存在——一旦局部超载(比如浇筑速度不均、模板拼缝漏浆),最先失效的仍是那支最弱的。正确做法是提规格或提材质,而不是靠数量摊薄风险。
| 应对方式 | 效果 | 副作用 |
|---|---|---|
| 加密间距 | 单根受力下降 | 净距变小、拆模不便、单支仍然偏弱 |
| 提规格 D15→D20 | 净截面从 135.3 升到 244.8 mm² | 成本上升,需核对螺母与垫板配套 |
| 提材质 45#→40Cr | 破断力从 140 升到 160 kN | 成本上升,焊接性变差 |
| 改用精轧杆 | 破断力到 180 kN | 成本最高,需配套专用螺母 |
附录 A:D15(17/10)对拉螺杆现场验收速查卡
这一节把全文的判据压缩成一张可打印的卡片。到货时按顺序走,每项打勾,五分钟内出结论。
| 序号 | 检查项 | 工具 | 操作 | 判据 | □ |
|---|---|---|---|---|---|
| 1 | 核对规格 | 目视 + 送货单 | 确认标 17/10 或 D15,长度与订单一致 | 三处一致(实物/送货单/合同) | □ |
| 2 | 量长度 | 卷尺 | 两端面距离,不含倒角,抽 3 支 | 与标称值之差在合同公差内 | □ |
| 3 | 称重量 | 电子秤(≥1 g) | 拆包装、擦干,单支净重 | — | □ |
| 4 | 算每米重量 | 计算器 | 重量 ÷ 长度(m),保留三位小数 | 1.47–1.50 kg/m;低于 1.45 需确认 | □ |
| 5 | 量螺纹外径 | 游标卡尺 | 螺纹段互成 90° 各一次 | 接近 Ø17 mm | □ |
| 6 | 量光杆直径 | 游标卡尺 | 无螺纹段互成 90° 各一次 | 接近 Ø15 mm | □ |
| 7 | 试拧配套螺母 | 配套螺母 | 手拧到底,观察阻力与晃动 | 顺畅旋合、到位后无晃 | □ |
| 8 | 测直线度 | 平板 + 塞尺 | 杆在平板上滚动,量最大间隙 | ≤3 mm/m | □ |
| 9 | 查材质报告 | 文件 | 核对牌号、力学性能、炉批号 | 批次与到货一致 | □ |
| 10 | 查尺寸记录 | 文件 | 核对每米重量或直径实测值 | 与自测数据吻合 | □ |
| 11 | 查表面处理 | 文件 + 目视 | 工艺、膜厚;电镀锌 8.8 级以上查去氢记录 | 膜厚达标、镀层均匀 | □ |
| 12 | 外观 | 目视 | 裂纹、折叠、缺肉、锈蚀、牙型完整 | 无上述缺陷 | □ |
| 第 4 项实测值 | 结论 | 下一步 |
|---|---|---|
| 1.47–1.50 | ✅ 足重 | 继续做 5–12 项 |
| 1.45–1.47 | ⚠️ 偏低但在公差内 | 扩大抽样到 6–9 支,看一致性 |
| 1.40–1.45 | ⚠️ 明显偏低 | 暂停验收,做 5–6 项定位问题 |
| 1.35–1.40 | ❌ 实质是 Ø15 光圆 | 拒收或按实告知的规格重新议价 |
| <1.35 | ❌ 杆体不足 | 拒收 |
| 第 5、6 项组合 | 定位 | 处置 |
|---|---|---|
| 外径 ≈Ø17 + 光杆 ≈Ø15 | 正常 | 通过 |
| 外径 <Ø17 + 光杆 ≈Ø15 | 螺纹牙浅 | 按第 4 项结果判断是否可接受 |
| 外径 ≈Ø17 + 光杆 <Ø15 | 杆体降档 | 拒收(整根偏弱) |
| 两者都偏小 | 双重问题 | 拒收 |
附录 B:二十个高频问题速答
以下问题来自同类咨询里出现频率最高的二十个,答案压缩成「一句话 + 依据」,方便快速查阅。
| # | 问题 | 速答 | 依据 |
|---|---|---|---|
| 1 | 标 17/10 但只有 1.38 kg/m,正常吗? | 不正常,1.38 等于纯 Ø15 光圆 | W=0.00617×15²=1.387 |
| 2 | 足重应该是多重? | 1.47–1.50 kg/m | 螺纹外径 Ø17 增重后 |
| 3 | 1.47 和 1.50 哪个好? | 都是足重,差别在坯料来源 | 等效 Ø15.44 / Ø15.60 |
| 4 | 轻 0.09 kg 会差多少拉力? | 净截面约降 6%,破断力降 6%–12% | 截面∝直径²,净截面看小径 |
| 5 | 最省事的验法是什么? | 量长度 + 称重量 + 算每米公斤数 | 三件工具,三分钟 |
| 6 | 为什么称重必须量长度? | 防「长度不足」掩盖亏重 | 不量长度,短尺会被当成略轻 |
| 7 | 称出来刚好在上限,能放心吗? | 可能被包装或水膜补了差 | 四种干扰都偏重 |
| 8 | 三支读数分散大说明什么? | 该批一致性差 | 扩样到 6–9 支 |
| 9 | 亏重有哪几种手法? | 坯料降档、牙浅、螺纹段短、长度不足 | 四种都能靠三维度识别 |
| 10 | 螺纹外径不足怎么发现? | 卡尺量螺纹段,互成 90° 各一次 | 应接近 Ø17 |
| 11 | 外径缩 1 mm 影响多大? | 截面约降 12% | 17→16,As 135.3→118.8 |
| 12 | 只比单价为什么会吃亏? | 分母不统一,便宜的常是材料少给 | 折每公斤单价才公平 |
| 13 | 按吨买就没问题了吗? | 不能只按吨,要同时抽检每米重量 | 总重可由加长度补回来 |
| 14 | 设计允许拉力和破断力用哪个? | 设计取值用设计允许拉力 | K=2.0 折减后的值 |
| 15 | 亏重会压掉多少安全系数? | 从 2.0 可能降到 1.8 以下 | 破断力下降而设计值不变 |
| 16 | 材质报告能证明足重吗? | 不能,报告验材料不验用量 | 需另附尺寸检验记录 |
| 17 | 报告怎么才算有效? | 批次、项目、机构三对应 | 批次对不上监理不认 |
| 18 | 合同里怎么防亏重? | 写「每米重量 1.47–1.50 kg/m」+ 验收方式 | 标准不规定重量下限 |
| 19 | 热镀锌件称重准吗? | 会增重 1%–2%,建议按裸件判 | 镀层 45–85 μm |
| 20 | 重载工况能用亏重件吗? | 不建议,应提规格或提材质 | 加密间距不能弥补单支截面 |
这二十个问题的答案可以归成三条主线:第一条是「重量能称、骗不了」,所以它以每米重量作为第一判据;第二条是「截面按平方缩」,所以重量差会被放大成更大的拉力差;第三条是「标准不兜底」,所以防亏重只能靠合同约定与现场验收。三条串起来,就是本文的全部逻辑。
附录 C:五类工程场景下的 D15 选型与重量要求
同样一支 D15,在不同工程里的要求不一样。这一节按场景给出选型建议,重点标注「重量这一项要不要特别卡」。
| 场景 | 侧压力特征 | 推荐材质 | 每米重量要求 | 特别注意 |
|---|---|---|---|---|
| 常规房建剪力墙 | 中低,层高 3 m 内 | Q235 或 45# | 1.47–1.50,正常卡 | 周转次数多,优先看螺纹耐久 |
| 超高层核心筒 | 高,泵送高度大 | 45# 或 40Cr | 1.50 优先,严格卡 | 余量小,重量与材质双验 |
| 地下室外墙 / 水池 | 中高,且有防水要求 | 45# + 止水片 | 1.47–1.50,严格卡 | 止水片满焊与重量分开验 |
| 桥梁墩柱、盖梁 | 很高,构件厚 | 40Cr 或精轧杆 | 足重,且建议提规格 | 单靠 D15 可能不够,考虑 D20 |
| 地铁侧墙、单侧支模 | 高,且只能单面受力 | 45# 或以上 | 1.50 优先,严格卡 | 锚固体系整体验,单支不能弱 |
「严格卡」是什么意思:不是「1.47 也行」,而是「必须接近上限、且抽检比例提高」。原因是这些场景的共同特点是设计余量本来就小——要么侧压力高,要么无法双侧对拉,要么防水要求不允许返工。这时候再多一层材料亏重,等于把仅剩的余量也吃掉。
| 场景 | 建议抽检比例 | 是否要求尺寸记录 | 是否要求第三方材质报告 |
|---|---|---|---|
| 常规房建 | 每批抽 3 支 | 建议 | 建议 |
| 超高层核心筒 | 每批抽 6–9 支 | 必须 | 必须 |
| 地下室 / 水池 | 每批抽 6 支 | 必须 | 必须 |
| 桥梁墩柱 | 每批抽 6–9 支 | 必须 | 必须 |
| 地铁侧墙 | 每批抽 9 支 | 必须 | 必须 |
附录 D:从重量反查材质的可能性边界
有人问:能不能只靠重量判断材质?答案是不能,但可以做初步排除。
| 想判断 | 重量能不能做到 | 还需要什么 |
|---|---|---|
| 材料够不够(用钢量) | 能 | 卷尺 + 电子秤 |
| 螺纹做够没有 | 能间接判(配合量径) | 游标卡尺 |
| 是 Q235 还是 45# | ❌ 不能(同尺寸下重量一样) | 光谱分析或材质报告 |
| 有没有做过热处理 | ❌ 不能 | 硬度检测 |
| 抗拉强度是多少 | ❌ 不能(需拉伸试验) | 第三方检测 |
为什么重量判断不了材质:Q235 与 45# 的密度几乎一样(都在 7.85 g/cm³ 附近),同尺寸下每米重量没有可测差别。所以「称重合格」只能证明材料给够了,不能证明材料是对的。这两件事必须分开验:重量靠秤,材质靠报告或光谱。
这个边界很重要,因为它决定了验收流程的正确顺序:
| 顺序 | 验什么 | 怎么验 | 发现问题的处置 |
|---|---|---|---|
| 第 1 步 | 材料够不够 | 称重 + 量径(现场) | 不合格立即退,不必往下做 |
| 第 2 步 | 材料对不对 | 查材质报告 / 光谱(文件或抽检) | 材质不符按合同处理 |
| 第 3 步 | 性能达不达标 | 第三方拉伸试验(按批抽样) | 性能不足整批退回 |
| 第 4 步 | 表面处理 | 膜厚仪 + 去氢记录 | 补做处理或降级使用 |
把称重放第 1 步的理由是成本。它最快、最便宜、且能筛掉相当一部分不合格品。如果第 1 步就发现问题,后面三项(尤其第三方拉伸试验)的时间和费用都省了。反过来,如果先做报告核对、最后才称重,一旦发现亏重,前面所有的检验成本都白花。
最后一句话总结全文:每米重量是关键一个「不用实验室、不用等报告、当场就能测出来、而且无法伪装」的质量指标。它不能替代材质报告,但它能挡住最常见也最隐蔽的那一类问题——材料少给了,而外观完全看不出来。
附录 E:六种常见误判与纠正
现场验收时,有些判断看起来合理,实际会得出错误结论。这一节列出六种最常见的误判。
| # | 误判 | 为什么错 | 正确做法 |
|---|---|---|---|
| 1 | 「整批过磅总重够了就行」 | 总重可由加长度或调根数补回来,掩盖单支偏细 | 总量 + 单支每米重量双指标 |
| 2 | 「用整批重量 ÷ 根数 ÷ 标称长度」 | 长度若有偏差,这个算法把偏差平均掉了 | 逐支量长度、逐支算每米 |
| 3 | 「目视看螺纹很清楚,肯定够」 | 牙型清楚不等于外径够;浅牙也能看着清楚 | 卡尺量外径 |
| 4 | 「拧得上就没问题」 | 外径不足时反而更容易拧上(间隙大) | 拧上后要晃一晃,看有无松动 |
| 5 | 「有材质报告就放心了」 | 报告验材料不验用量,且批次可能不对应 | 报告 + 尺寸记录 + 现场称重 |
| 6 | 「便宜是因为规模大效率高」 | 规模摊薄的是加工成本,摊不薄材料成本 | 折每公斤单价对比 |
第 2 条误判最隐蔽,值得单独说。很多人图省事,把整捆的重量除以根数得到单支重量,再除以标称长度得到每米重量。这个算法有两个漏洞:一是长度若有偏差(标 3000 实际 2950),除法用的是标称 3000,会把偏差掩盖;二是如果一捆里长度不一(混批),平均后看不出任何单支的问题。正确做法是至少逐支量长度、逐支算每米,抽 3 支即可,不需要全检。
第 4 条与常识相反,但确实如此。螺纹外径不足会导致配合间隙偏大,反而更容易拧上——因为阻力小了。所以「能拧上」不能作为合格判据,要加一个动作:拧到底后沿径向晃一晃,看是否有明显松动。有松动说明间隙过大,配合不可靠,锁紧时力矩传不到预紧力上。
| 现象 | 可能的真实原因 | 看起来像什么 |
|---|---|---|
| 很好拧,但拧不紧 | 外径不足,配合间隙过大 | 像「螺纹精度好」 |
| 拧到一半发涩 | 螺纹有磕碰、镀层过厚、或牙型不对 | 像「质量差」 |
| 拧得上但晃动 | 外径或中径不足 | 像「正常间隙」 |
| 手拧不动,需大力 | 镀层厚或螺纹有毛刺,若为热镀锌未回丝则必然 | 像「质量硬」 |
这四行说明一件事:「手感」不能替代测量。太松和太紧都可能是问题,而「刚好」的判断需要量具。所以验收流程里,试拧只作为辅助(第 7 项),真正的判据是第 4、5、6 三项的数值。
最后提醒一个流程上的坑:有些项目把「称重」放在验收的最后一步,前面已经做完了报告核对、外观检查、甚至抽样送检。一旦称重发现亏重,前面所有的检验成本、时间、以及已经占用的场地都要重新处理。把称重放在第一步,是这套流程里最能显著降低总成本的调整——它五分钟,却能筛掉相当一部分不合格品。
常见问题速查
Q1:1.38 kg/m 到底正不正常?
A:对 D15(17/10)来说不正常。1.38 kg/m 正好等于纯 Ø15 光圆的理论重量(1.387),而 17/10 要求螺纹外径做到 Ø17,滚丝后螺纹段材料被推向外侧,整根每米重量必然高于 1.387。所以标 17/10 却只有 1.38 kg/m,说明螺纹外径没做到 Ø17,或杆体本身不足 Ø15。
Q2:1.47 和 1.50 都是足重吗,差在哪?
A:都是足重档,等效直径分别是 Ø15.44 和 Ø15.60,都高于杆体公称 Ø15,符合螺纹达到 Ø17 应有的状态。两档的差别源于坯料来源与所用原料不同,不是「升级关系」。选哪档看项目要求与库存。
Q3:每米少 0.09 kg,拉力真的会差那么多吗?
A:会比 6% 更大。推到三步:① 每米重量与截面积成正比,少 6% 重量就是少 6% 截面;② 截面与直径是平方关系,直径只需缩约 3%;③ 对拉螺杆的净截面按螺纹小径算,不是外径。外径从 Ø17 缩到 Ø16(-5.9%),小径从 Ø13.1 缩到 Ø12.3,有效截面从 135.3 mm² 降到 118.8 mm²,即 -12.2%,破断力同比例下降。
Q4:我自己怎么验?需要什么工具?
A:三件工具:卷尺、电子秤(1 g 精度即可)、游标卡尺。三步:① 量整根长度(两端面距离,不含倒角);② 称单根净重(去包装);③ 重量 ÷ 长度 = 每米公斤数。D15(17/10)应在 1.47–1.50 kg/m。低于 1.45 要问清,接近 1.38 说明是 Ø15 光圆。同批抽 3 根,不要只称 1 根。
Q5:为什么称重必须同时量长度?
A:因为「长度不足」也是一种亏重手法,而且称重时如果不量长度,它会被误判成「重量偏低但也许合理」。比如标 3000 mm 实际 2950 mm,单根重量会少 1.7%,看起来只是「略轻」。只有重量除以实测长度,才能把短尺的影响剔掉,得到真实的每米重量。
Q6:亏重有哪几种手法?
A:常见四种:① 坯料降档(用 Ø14 或 Ø14.5 代替 Ø15);② 螺纹牙浅(外径只做到 Ø16 左右);③ 螺纹段缩短(只两端一小段螺纹,中间长光杆);④ 长度不足。①②是本质问题(直接削弱每米截面),③看受力位置,④靠量长度发现。四种都能通过「量长度 + 称重量 + 量直径」的组合识别。
Q7:只比单价为什么吃亏?
A:因为单价的分母不统一。举例(仅说明逻辑):A 供方 1.47 kg/m,3 m 报 24 元,折 8.00 元/m、5.44 元/kg;B 供方 1.38 kg/m,3 m 报 22.6 元,折 7.53 元/m、5.46 元/kg。看单价 B 便宜 6%,但按公斤折算两者几乎一样——B 的便宜不是效率高,而是材料少给了 6%。解决办法:询价单里加一行「每米重量(kg/m)」,让所有供方按同一口径报。
Q8:亏重和偷工减料是一回事吗?
A:多数情况是,但不完全等同。如果供方明确告知「这是 Ø15 光圆、不是 17/10 螺纹,所以便宜」,那是规格不同、明码标价,不算偷工。问题在于「标 17/10 却按 Ø15 做」,这就属于规格不符。所以判定关键不是价格高低,而是标称规格与实测是否一致。
Q9:设计允许拉力和公称破断力,我该用哪个?
A:设计取值必须用设计允许拉力,不要用公称破断力。公称破断力是拉断时的力值;设计允许拉力是按安全系数 K=2.0 折下来的。D15 的 45# 档公称破断力 140 kN,除 2.0 得 40.5 kN 设计允许拉力。如果材料亏重 6%–12%,实际破断力下降,安全系数就从 2.0 被压到 1.8 甚至更低——设计没变,余量没了。
Q10:检测报告能证明足重吗?
A:材质报告证明不了。材质报告验的是「材料对不对」(牌号、成分、力学性能),不验「用了多少材料」。所以除了材质报告,还要一份尺寸检验记录(含每米重量或杆体直径、螺纹外径实测值)。两者合起来才完整:报告防材质降级,尺寸记录防亏重缩径。
Q11:报告怎么才算有效?
A:三个「对得上」:① 批次对应——报告上的炉批号与到货标签、送货单三处一致;② 项目对应——覆盖图纸要求的关键项(牌号、成分、抗拉屈服实测、伸长率,按需加硬度与镀层厚度);③ 机构对应——有资质的第三方出具,或供方出具并附原始检测记录。报告批次与到货对不上的,监理不认。
Q12:合同里怎么写才能防住亏重?
A:四个抓手:① 技术依据——写「D15(17/10),每米重量 1.47–1.50 kg/m,杆体 Ø15,螺纹外径 Ø17」;② 验收方式——「到货抽 3 根量长度称重量,低于 1.45 kg/m 判不合格」;③ 资料要求——「按批提供第三方材质检测报告 + 尺寸检验记录」;④ 违约条款——「重量不达标时的退换与检测费用承担」。第一条最关键:不写每米重量,出问题时供方可以说「D15 就是 Ø15 杆体,我做到了」。
全文小结:三条主线与一个动作
把这篇长文压缩,只剩三条主线和一个动作。
第一条主线:重量能称,骗不了。螺纹规格可以标错,材质可以降级替代,检测报告可以对不上批次——但每米重量是当场称出来的物理量。一支卷尺、一台电子秤,五分钟就能算出每米公斤数。D15(17/10)的合理区间是 1.47–1.50 kg/m,低于 1.45 要问清楚,接近 1.38 说明它是 Ø15 光圆而不是 17/10 螺纹。这个判据不需要实验室,不需要等报告,也不需要懂金相。
第二条主线:截面按平方缩,重量差会被放大。每米重量低 6% 不是「省一点料」那么简单。重量与截面成正比,截面与直径是平方关系,而对拉螺杆的净截面又按螺纹小径算——三步串起来,6% 的重量差可以放大成 6% 到 12% 的破断力差。这个放大不是理论推演,是几何决定的。理解这条,就理解了为什么「便宜 6%」的代价可能远大于 6%。
第三条主线:标准不兜底,只能靠合同。国家标准定义的是螺纹与杆体的尺寸公差,并不直接规定每米重量的下限。所以合同里只写「D15 对拉螺杆」,出问题时供方可以说「D15 就是 Ø15 杆体,我做到了」——这句话在技术上是成立的。防亏重只能靠三件事:把每米重量写进技术要求、把验收方法写成可执行的判定规则、把资料要求写明按批出具。
一个动作:把称重放在验收第一步。这看起来是流程细节,实际是整套方法里最能显著降低总成本的调整。称重五分钟,能筛掉相当一部分不合格品;如果放在最后做,前面已经花掉的报告核对、外观检查、抽样送检的成本,以及占用的场地和时间,都要重新处理。成本最低的检查应该最先做,这是所有验收流程的共同原则。
最后回到一个更朴素的问题:为什么要在意这 0.09 kg?因为它不是 0.09 kg 本身,而是它所代表的那部分被压缩掉的工程余量。设计允许拉力按安全系数 2.0 折下来,这个余量是给材料波动、施工偏差、超载留的空间。材料少给 6%–12%,余量就被悄悄吃掉一部分——设计没变,报价降了,风险上去了。而发现这件事的全部成本,只是一台电子秤和五分钟。