对拉螺杆螺纹饱满度与毛刺控制:滚丝工艺、判定标准与外贸验货方法
对拉螺杆的螺纹段是全件唯一真正承力的部位,而螺纹段的承载力由牙型本身决定:牙型越饱满,参与受力的有效截面越大,螺母旋合时牙面接触面积越大、局部挤压应力越低。"螺纹饱满、无毛刺"因此是被反复写进订单与合同的验收要求,但这条要求在实际交接中几乎从没被量化过——买方说"牙太瘦",供方说"通规能过",双方就卡住了。
本文只解决一个问题:把"饱满"和"毛刺"变成一组能量的数字。第一步给出螺纹饱满度的五项量化判据(牙型高度、牙顶宽度、中径、牙底圆弧、螺距)与 D15 与 D20 的实测值;第二步按体积不变原理反算坯料直径,说明压下量、进给时间、滚丝轮参数各自影响牙型的哪一部分,并给出滚丝力的计算链;第三步拆解饱满度不足的四类成因;第四步把毛刺分成三类并给出去除工艺;第五步讲通止规的正确用法与六种常见误用;第六步给客户可以自己执行的自查五法与一张可打印检查表;第七步是外贸验货的抽样与留样流程;第八步是公制、英制、梯形三种牙型的定制边界。
本文不写材质成分与检测报告核查(见 建筑模板配件材质检测与送检实务),不写受力分析与失效模式(见 对拉螺杆受力分析与失效判读),不写按拉力定制材质与规格的解法(见 对拉螺杆按拉力定制)。文中所有牙型尺寸按 GB/T 196 的基本牙型与 GB/T 197 的 6g/6H 公差带计算,检测程序参照 GB/T 90.1,紧固件力学性能参照 GB/T 3098.1,未经特别说明的数值均为实测与计算值,换规格必须重新代入。
先约定符号,全文共用:d 为公称直径(mm);P 为螺距(mm);d2 为中径(mm);d3 为小径(mm);d0 为坯料直径(mm);h3 为实测牙型高度(mm);h1 为基本牙型高度(mm);wc 为牙顶宽度(mm);rr 为牙底圆弧半径(mm);Dw 为滚丝轮外径(mm);Dp 为滚丝轮中径(mm);εr 为径向压下量(mm);Fr 为滚丝径向力(kN);σψ 为滚丝凹陷角(°);As 为公称截面积(mm²);At 为螺纹有效受力面积(mm²)。
一、螺纹饱满度的五项量化判据
"饱满"不是一个形容词,它在图纸上是五个可以被量具读出来的数。这五个量分别对应牙型的五个部位,任何一个不足都有独立的判定方法。需要说明的是:五项不是并列关系,牙型高度是主判据,另四项是辅助判据——牙型高度不足意味着材料没填满,是根上的问题;其余四项关系到旋合性能与应力集中,是配套的检验项。下表中的 D15 与 D20 标准值均从 GB/T 196 的基本牙型与 GB/T 197 的 6g 公差带导出,实测控制区间是按站内既定工艺统计出来的稳定带,下限判据是验收的最低容许值——三者不是一回事,验收时只认下限判据,实测控制区间用于过程监控。
| 判据 | 定义与测量位置 | D15×2 标准值 | D20×2.5 标准值 | 实测控制区间 | 下限判据 |
|---|---|---|---|---|---|
| ① 牙型高度 h3 | 牙顶到牙底(小径)的径向距离,用螺纹千分尺读 | 基本值 0.883 mm | 基本值 1.104 mm | 0.87–0.90 mm(D15);1.09–1.12 mm(D20) | 不低于 0.87 mm(D15)/ 1.09 mm(D20),即基本值的 98.5% 以上 |
| ② 牙顶宽度 wc | 牙型轮廓在牙顶平面上的宽度,影像仪或轮廓仪量 | 0.125–0.145 mm(GB/T 197 上限 0.143 mm) | 0.156–0.181 mm(上限 0.179 mm) | 0.12–0.15 mm | 不超过 0.15 mm(D15)/ 0.19 mm(D20),超过即判瘦牙 |
| ③ 中径 d2 | 牙宽等于半个螺距处的假想圆柱直径 | 13.594 mm,6g 公差带 −0.038/−0.236 | 18.242 mm,6g 公差带 −0.048/−0.293 | 13.36–13.56 mm(D15) | 不得低于 13.358 mm(D15)/ 17.949 mm(D20) |
| ④ 牙底圆弧 rr | 牙底最小过渡圆角半径,牙底投影 30 倍放大后量 | ≥ 0.088 mm(0.044P 起) | ≥ 0.110 mm(0.044P 起) | 0.09–0.14 mm(D15) | 小于 0.088 mm 即判刀尖型牙底,不允许 |
| ⑤ 螺距累积偏差 | 任意 10 扣长度的累计误差,螺距规或螺纹千分尺逐扣测量 | ±0.05 mm/10 扣 | ±0.063 mm/10 扣 | ±0.04 mm/10 扣 | 超过 ±0.05 mm 时通规必卡 |
先说牙型高度怎么算。GB/T 196 的基本牙型是 60 度角、牙顶被截平 1/8 高度、牙底被截平 1/6 高度的等边三角形,基本牙型高度 h1 = 0.541 25P。D15 乘 2 时 h1 = 0.541 25 × 2 = 1.0825 mm。而外螺纹的实际牙型高度是小径到大径的径向差,h3 = (d − d3)/2,其中小径按 d3 = d − 1.226 87P 计算,所以
符号:h3 外螺纹实际牙型高度;P 螺距。
含义:牙型高度与直径无关,只与螺距成正比。D15×2 得 h3 = 0.613 43 × 2 = 1.2269 mm;D20×2.5 得 h3 = 0.613 43 × 2.5 = 1.5336 mm。
用法:这是公称外径下的理论满牙高度。实际测量时因为牙顶有削平量,用牙顶到牙底量出来的读数会略小,两者的关系见下一张表。
第二个容易混淆的量是"牙型工作高度"与"实测牙高"。牙型工作高度 h1 = 0.541 25P 是牙侧接触段的长度,D15×2 得 1.0825 mm;实测牙高是把牙顶到牙底直接量,D15×2 的满牙值 1.2269 mm。这两个数常被混着叫"螺纹深度",差 0.144 mm,验收文件里必须写清是哪一个,否则供方按 1.2269 做、买方按 1.0825 量,永远吵不出结果。
| 规格 | 螺距 P | 牙型工作高度 h1=0.541 25P | 满牙高度 h3=0.613 43P | 小径 d3 | 中径 d2(基本尺寸) | 中径 6g 下限 |
|---|---|---|---|---|---|---|
| M12×1.75 | 1.75 | 0.947 mm | 1.073 mm | 10.770 mm | 10.863 mm | 10.679 mm |
| M15×2(D15) | 2.0 | 1.083 mm | 1.227 mm | 13.546 mm | 13.594 mm | 13.358 mm |
| M16×2(D16) | 2.0 | 1.083 mm | 1.227 mm | 14.546 mm | 14.594 mm | 14.358 mm |
| M20×2.5(D20) | 2.5 | 1.353 mm | 1.534 mm | 17.933 mm | 18.242 mm | 17.949 mm |
| M25×3(D25) | 3.0 | 1.624 mm | 1.840 mm | 21.319 mm | 22.888 mm | 22.536 mm |
上表的中径 6g 下限由 d2 + 下偏差得到,下偏差取自 GB/T 197 的大径与中径共用项:M15×2 的 6g 中径下偏差为 −0.236 mm,18.242 − 0.293 = 17.949 mm 对应 M20×2.5。现场量中径合格与否,就是看读数落不落在"基本尺寸 + 上偏差(−0.038 或 −0.048 一类)"到"下限"之间。注意中径合格并不代表牙型饱满:中径是牙侧的总体位置,牙顶塌了而牙侧没动,中径读数可以完全正常。
牙顶宽度是本文最想强调的一项判据,因为它是"饱满"最直观的量化指标,却几乎没人量。滚丝件牙顶宽度变大,说明牙顶没有把材料完全挤到三角尖上,而是被削平或压塌了;牙顶宽度变小甚至接近尖,说明牙型成型过度、滚丝轮槽底过深。GB/T 196 规定的削平量是螺距的 1/8,对应 DB/T 197 允许的外螺纹牙顶最大宽度:D15×2 时 0.143 mm,D20×2.5 时 0.179 mm。实测控制区间定在 0.12–0.15 mm,就是贴着上限走、不允许超过。
| 牙顶宽度区间 | 形态描述 | 判定 | 常见成因 | 处置 |
|---|---|---|---|---|
| < 0.10 mm | 牙顶近尖、棱角锋利 | 不合格:过尖牙 | 滚丝轮槽底过深、坯料偏大 | 换轮或减小坯料,严禁用磨轮修尖 |
| 0.10–0.12 mm | 牙顶略尖,手指拂过有轻微阻力 | 有条件接收,需补做牙高复测 | 滚丝轮轻微磨损、坯料略大 | 牙高合格可接收,记录留样 |
| 0.12–0.15 mm | 牙顶平整、两棱带自然圆角 | 合格区间 | 正常滚丝 | 正常流转 |
| 0.15–0.19 mm | 牙顶明显变宽、呈"馒头形" | 不合格:瘦牙 | 坯料偏小、压下量不足、材料硬 | 整批隔离,复测牙高后定处置 |
| > 0.19 mm | 牙顶宽平,牙高明显不足 | 严重不合格 | 坯料严重偏小或滚丝轮严重磨损 | 拒收,不得让步 |
牙底圆弧这一项经常被忽略,因为它藏在螺纹沟里,肉眼看不见。滚丝件牙底天然是圆弧过渡(滚丝轮牙顶带圆角),这恰恰是滚丝相对车丝的最大优势:圆弧底把应力集中系数从尖角底的 2.5 到 3.0 降到 1.6 到 2.0。但如果滚丝轮牙顶磨损成尖角,牙底也会变成尖角,优势就消失了。判据是 rr ≥ 0.044P,D15×2 得 0.088 mm,D20×2.5 得 0.110 mm。把牙底投影放大 30 倍,量过渡圆弧的半径,小于判据值即判"刀尖型牙底",不论通止规是否通过都判不合格。
牙底圆弧的测量要有一个可操作的口径,否则"量圆弧半径"会被理解成需要专业设备。现场可用的做法是放大镜比对法:把牙底投影放大 30 倍,用一块刻有圆弧的比对板(0.05、0.08、0.10、0.13 mm 四档)贴上去看轮廓落在哪一档。判据是 D15 不低于 0.08 mm 档、D20 不低于 0.10 mm 档,刚好等于 rr ≥ 0.044P 算出来的 0.088 mm 与 0.110 mm。这个方法的好处是不做计算、不依赖投影仪的标定,缺点是分辨率受比对板档距限制,落在两档之间的用投影仪仲裁。
如果一定要用弦高反算半径,必须注意弦长选得不能太小。R = c²/(8h) + h/2 是一个小弦近似式,弦长 c 与圆弧半径 R 的比值超过 1 时近似误差急剧放大。以 D15 判据 R = 0.088 mm 为例,弦长取 0.12 mm(比值 1.36)时,反算出的弦高门限是 h = c²/(8R) + R/2 = 0.0144/0.704 + 0.044 = 0.0644 mm;而当弦长缩到 0.05 mm 时,同样的公式给出的门限会落到 0.03 mm 量级,两者的差异不是测量误差,而是近似式在短弦下的失效。所以现场用弦高法必须满足"弦长 ≥ 圆弧半径",D15 取 0.12 mm 可以,取 0.05 mm 就不行了。
| 弦长 c | c/R 比值 | c²/(8R) | R/2 | 反算弦高门限 h | 适用性 |
|---|---|---|---|---|---|
| 0.04 mm | 0.45 | 0.0023 mm | 0.0440 mm | 0.0463 mm(近似失效) | 不可用 |
| 0.06 mm | 0.68 | 0.0051 mm | 0.0440 mm | 0.0491 mm(近似临界) | 勉强可用 |
| 0.10 mm | 1.14 | 0.0142 mm | 0.0440 mm | 0.0582 mm | 可用 |
| 0.12 mm | 1.36 | 0.0205 mm | 0.0440 mm | 0.0644 mm | 推荐 |
| 0.16 mm | 1.82 | 0.0364 mm | 0.0440 mm | 0.0804 mm | 可用,但弦越长越失真 |
上表的规律要记牢:弦高门限随弦长增大而增大,所以两个人用不同弦长量同一件,会得出不同的"合格/不合格",这不是谁量错了,而是方法参数没统一。作业指导书里必须把弦长写死,D15 写 0.12 mm(门限 0.0644 mm)、D20 写 0.13 mm(门限 0.0742 mm),并在比对板上刻好两个弦长标记。还要提醒一句:弦高法的门限都落在 0.06–0.08 mm 量级,这个尺度上一个手指按压力度的差别就能带来 0.01–0.02 mm 的读数差异,所以它只能作现场初筛,不能作仲裁依据。
| 牙底形态 | 圆弧半径 | 应力集中系数估算 | 疲劳表现 | 判定 |
|---|---|---|---|---|
| 完整圆弧底 | 0.12–0.14 mm(D15) | 1.6–1.8 | 裂纹源在杆身,不在牙底 | 合格 |
| 圆弧偏小 | 0.09–0.12 mm(D15) | 1.8–2.0 | 牙底与杆身交替起裂 | 合格,记录 |
| 临界 | 0.088–0.09 mm(D15) | 2.0–2.2 | 牙底优先起裂 | 有条件,需做应力试验 |
| 近尖角 | < 0.088 mm(D15) | 2.2–3.0 | 低应力下牙底起裂 | 不合格,不允许让步 |
把五项判据放在一起看,能看出一个优先次序:牙型高度与牙底圆弧管承载力,牙顶宽度与中径管旋合,螺距累积偏差管装配顺滑度。验收资源有限时,先把"承载力"两项卡死,再卡"旋合"两项,最后看螺距。反过来排(先看能不能拧进去、再看牙高)就是本文反复提醒的那类漏验——通规能过、牙高不足的件,能用、但每一颗牙承担的力都比设计值大,长期周转下先在牙底起裂。
螺距累积偏差这一项还要说明它为什么会"牵连"前四项。螺距误差在通止规检验中会被折算进作用中径:相邻两牙的螺距差 Δp 使牙侧接触点错位,等效于中径变化了 Δp·cot(α/2),α = 60° 时 cot30° = 1.732,所以 0.01 mm 的螺距误差相当于 0.017 mm 的中径变化。这就是为什么螺距偏差 0.06 mm 的件,即使中径完全合格,通规也旋不进去——它的"等效中径"已经偏小 0.104 mm,超过了 6g 公差带 0.198 mm 宽度的一半。反过来,牙型饱满但螺距超差的件,在螺母反复装拆时会因每扣错位而磨削牙侧,长期使用后中径逐步变小,最终滑丝。
| 螺距累积偏差(10 扣) | 折算等效中径变化 | 对通规的影响 | 对装配的影响 | 判定 |
|---|---|---|---|---|
| ±0.01 mm | ±0.017 mm | 无 | 无 | 合格 |
| ±0.03 mm | ±0.052 mm | 旋合阻力略有上升 | 多次装拆后牙侧磨损 | 合格,记录 |
| ±0.05 mm | ±0.087 mm | 接近上限,部分件通规发涩 | 需加力旋入 | 临界,需复检 |
| ±0.06 mm | ±0.104 mm | 通规卡滞 | 螺母只能旋入几扣 | 不合格 |
| ±0.10 mm | ±0.173 mm | 通规旋不进 | 无法装配 | 整批判废 |
二、滚丝工艺:坯料直径、压下量与滚丝轮参数
滚丝是冷挤压成型:两个滚丝轮同向旋转,坯料在两轮之间被挤出牙型,坯料的金属从牙底被挤到牙顶,体积守恒。因此"坯料直径"不是可以随意取的,它由目标螺纹的几何形状唯一决定——这就是体积不变原理。这条原理是理解饱满度成因的钥匙:坯料偏小就是材料不够填满牙型,结果必然是牙顶塌陷或牙高不足。
b = π·d0 / P (无量纲)
d0 = √(4A0/π) (mm)
符号:A0 坯料截面积;Amin 成品小径圆面积;Amaj 成品大径圆面积;f 充填率(滚丝实际可达 0.90–0.95,取中 0.93);b 坯料周长与螺距之比,衡量牙型占坯料周长的份额。
含义:牙型所占体积相当于直径从 d3 到 d 的一段环形体积;坯料不能被完全挤空,必然有一部分材料留在牙顶以下,所以用充填率折减。
用法:先算 d0,再按试滚修正。D15×2 见下牌算例。
| 算例项 | 取值 | 来源或计算 | 中间值 |
|---|---|---|---|
| 成品小径圆面积 Amin | D15 小径 13.546 mm | π×13.546²/4 | 144.09 mm² |
| 成品大径圆面积 Amaj | D15 大径按 6g 上偏差取 15.0 mm | π×15.0²/4 | 176.71 mm² |
| 环形面积 Amaj − Amin | — | 176.71 − 144.09 | 32.62 mm² |
| 充填率 f | 0.93 | 滚丝件试滚标定,0.90–0.95 | f·ΔA = 30.34 mm² |
| 坯料截面积 A0 | — | 144.09 + 30.34 | 174.43 mm² |
| 坯料直径 d0 | — | √(4×174.43/π) | 14.90 mm |
| 周长螺距比 b | — | π×14.90/2 | 23.4 |
上面算出 d0 = 14.90 mm,但实际下料不能用这个数,原因有两条:一是冷挤压成型后杆体外径会因塑性变形向外扩张 0.2–0.3 mm,二是标准允许杆体直径的负偏差,但牙型高度不允许负偏差。两个因素叠加,实际坯料取 d0 = 15.3–15.5 mm,标称 Φ15.4 mm。这个数字与站内"D15 成品米重 1.48–1.50 kg/m、等效直径 15.49–15.59 mm"的口径是一致的:坯料 15.4 mm 按圆钢理论米重算 0.006 17 × 15.4² = 1.463 kg/m,再加上滚丝段胀径与两端镦头的局部增量,整根出来落在 1.48–1.50 kg/m。
坯料直径对牙高的影响是"放大"的,这一点必须算清:坯料直径减小时,牙型高度按半径差变化,而截面积按平方变化,前者相对变化率约是后者的两倍。D15 乘 2 从 15.4 mm 降到 15.3 mm,牙高理论值从 0.883 mm 降到 0.793 mm,降 10.2%;毛坯截面积从 186.27 mm² 降到 183.85 mm²,只降 1.3%。这就是"坯料差 0.1 mm 看着无所谓,螺纹却明显瘦了"的物理原因。
| 坯料直径 d0 | 毛坯截面积 mm² | 理论牙高 ≈ (d0−d3)/2 | 相对 15.4 的牙高变化 | 典型外径读数 | 判定 |
|---|---|---|---|---|---|
| 15.2 mm | 181.46 | 0.827 mm | −6.3% | 15.0–15.1 mm | 牙高偏低,需复测 |
| 15.3 mm | 183.85 | 0.777 mm | −12.0% | 15.1–15.2 mm | 不合格,整批隔离 |
| 15.4 mm(标准) | 186.27 | 0.927 mm | 基准 | 15.2–15.5 mm | 合格 |
| 15.5 mm | 188.69 | 1.027 mm | +10.8% | 15.4–15.6 mm | 牙高合格,需查牙顶尖 |
| 15.6 mm | 191.13 | 1.127 mm | +21.6% | 15.5–15.7 mm | 过盈,滚丝轮易崩 |
需要说明上表第三列的口径:它是按 (d0 − d3)/2 算的"可供成型的高度上限",不是最终牙高。受充填率限制,实际牙高约为它的 0.95 倍左右,比如 15.4 mm 坯料的理论上限 0.927 mm,实际做到 0.87–0.90 mm,与第一节的控制区间一致。15.3 mm 坯料的理论上限 0.777 mm,按 0.95 折算实际只能做到 0.74 mm 左右,比判据下限 0.87 mm 低了 15%,必然是瘦牙。这张表是从坯料端反查饱满度的快捷工具。
压下量是第二个关键参数。压下量分两种:径向压下量 εr(两轮中心距从 "Dw + d0" 收缩到成品啮合距离的差值)与进给量(每转的径向进给)。径向压下量的合理区间是 εr = 0.2P 到 0.32P,D15 乘 2 得 0.40 到 0.64 mm,D20 乘 2.5 得 0.50 到 0.80 mm。压得不够,牙顶填不满,直接造成瘦牙;压得过头,材料被挤到牙顶形成飞边,还会崩坏滚丝轮牙顶。
| 工艺参数 | D15×2 取值 | D20×2.5 取值 | 对牙型的直接影响 | 超下限的表现 | 超上限的表现 |
|---|---|---|---|---|---|
| 坯料直径 d0 | 15.3–15.5 mm | 20.3–20.6 mm | 决定可供成型的材料量 | 牙高不足、牙顶变宽 | 外径超上限、牙顶过尖 |
| 径向压下量 εr | 0.40–0.64 mm | 0.50–0.80 mm | 决定牙型充填程度 | 牙顶塌陷、牙高偏小 | 牙顶飞边、滚丝轮崩齿 |
| 进给时间 Tf | 3.5–4.5 s | 4.0–5.5 s | 决定材料流动是否来得及 | 金属流动不足,表面折叠 | 生产率下降、牙面氧化 |
| 主轴转速 n | 55–75 r/min | 45–60 r/min | 决定滚制圈数与发热 | 圈数少,牙型不圆 | 过热、牙面烧伤 |
| 滚丝轮外径 Dw | 140–160 mm | 160–180 mm | 决定接触弧长与进给压力 | 接触弧短,牙型形成不均 | 设备吨位不足、滑转 |
| 滚丝轮中径 Dp | ±0.02 mm 配对 | ±0.02 mm 配对 | 两轮不同步会产生错牙 | 错牙、牙距偏差 | — |
| 螺旋升角同步偏差 | ≤ 2′ | ≤ 2′ | 决定螺距累积偏差 | 10 扣累计超 0.05 mm | 螺母旋入阻力大 |
进给时间与转速要一起看。滚丝成型的本质是"滚上多少圈":坯料在滚制过程中转的圈数 nr = n × Tf/60,D15 乘 2 取 n = 65 r/min、Tf = 4.0 s 得 4.3 圈。低于 2.5 圈时牙型明显不圆,螺距偏差也大;高于 8 圈牙齿面开始出现挤压发热的轻微氧化色,对后续电镀不利。这个"圈数"比单看进给时间更能说明问题,因为小型滚丝机会刻意用低转速掩盖吨位不足。
滚丝力的计算链:判断设备够不够
滚丝径向力决定了滚丝机吨位是否够用,而力不足与压下量不足是两种不同的病因,表现却很相似——都是牙型填不满。所以要先把力算出来。
Fr ≈ 1.6 · σψ · A接触 (kN)
符号:σψ 滚丝凹陷角应力(MPa);Kf 材料系数(Q235 取 0.5、45# 取 1.0、40Cr 取 0.9,含调质后的加工硬化折减);f₁ 摩擦系数取 0.2,f₂ 取 1/3;1.082 53 = 1/cos30°,把角度修正到法向。A接触 两轮与坯料的接触投影面积。
含义:分子是牙型截面积与摩擦约束,分母是接触几何;算出的应力乘以接触面积就是径向力。
用法:先算应力,再把同规格下不同材料的比值算出来,用来选滚丝机吨位与滚丝轮材质。
| 材质 | Kf | σψ(M15×2) | 相对 Q235 | 推荐吨位(D15) | 滚丝轮材质 |
|---|---|---|---|---|---|
| Q235 | 0.5 | 0.0146 | 1.00 | ≥ 30 t | Cr12MoV |
| 45# 调质 | 1.0 | 0.0241(×1.65) | 1.65 | ≥ 50 t | 高速钢或 Cr12MoV 加硬 |
| 40Cr 调质 | 0.9 | 0.0217(×1.49) | 1.49 | ≥ 45 t | 高速钢或 Cr12MoV 加硬 |
上表第三列是按此式算出的无量纲应力值(数值在 0.01 到 0.03 之间),实用上只看相对比值:45# 的滚丝凹陷角应力是 Q235 的 1.65 倍,40Cr 是 1.49 倍。这意味着同吨位的滚丝机滚 Q235 富余,滚 45# 时如果牙型出现填充不足,先查吨位与压下量,而不是先怀疑坯料。
| 规格 | Kf | 中径 d2 | σψ 相对值 | 对 M15×2 的比值 |
|---|---|---|---|---|
| M12×1.75 | 0.9 | 10.870 mm | 1.24 | 1.10 |
| M15×2 | 0.9 | 13.594 mm | 1.12 | 1.00 |
| M16×2 | 0.9 | 14.594 mm | 1.12 | 0.93 |
| M20×2.5 | 0.9 | 18.242 mm | 1.12 | 0.93 |
| M25×3 | 0.9 | 22.888 mm | 1.12 | 0.89 |
这张表说明一个反直觉的结论:小规格反而更难滚。M12 乘 1.75 的凹陷角应力是 M15 乘 2 的 1.10 倍,因为接触弧随直径减小而变短,同样的压下量在更小的圆周上产生的挤压更集中。所以 D12 规格出现瘦牙的概率反而高于 D20,客户验小规格时应把牙高判据卡得更紧。
三、螺纹外径与 6g 公差带:验货的第一道数字门槛
滚丝工艺下,成品外径完全取自坯料直径,因此外径是"坯料选对了没有"最直接的读数。有客户拿卡尺量外径发现超过 15 mm 就判不合格,这个判法需要纠正:公制外螺纹的外径允许正偏差,6g 能容忍的最大外径由 GB/T 197 规定,D15 乘 2 为 15.000 mm − 0.038 mm = 14.962 mm 作为下限方向,而大径的公差是自上而下单向的,公称 15 mm 即为上限。实际生产的读数为 15.1–15.5 mm,是因为滚丝胀径与坯料正公差,验收时应按牙型与中径判定,外径只作为过程控制的参考值。
| 公称规格 | 公称外径 | 6g 外径上限 | 6g 外径下限(按中径同径差换算) | 实测常见区间 | 验货读法 |
|---|---|---|---|---|---|
| M12×1.75 | 12.000 | 11.968 | 11.682 | 12.1–12.4 | 外径偏大属正常,以牙高判 |
| M15×2 | 15.000 | 14.962 | 14.682 | 15.1–15.5 | 外径偏大属正常,以牙高判 |
| M16×2 | 16.000 | 15.962 | 15.682 | 16.1–16.5 | 外径偏大属正常,以牙高判 |
| M20×2.5 | 20.000 | 19.962 | 19.682 | 20.1–20.6 | 外径偏大属正常,以牙高判 |
| M25×3 | 25.000 | 24.962 | 24.682 | 25.1–25.7 | 外径偏大属正常,以牙高判 |
整根杆身的直径波动也要看。量外径要在螺纹段与杆身各取三点,杆身取三点是为了发现"一头粗一头细"的拉丝偏差。杆身三点差值超过 0.3 mm 时,穿墙时与套管的摩擦会明显增大,拆模时更容易卡死。
| 检测位置 | 测点布置 | D15 读数区间 | 超差判据 | 超差的后果 |
|---|---|---|---|---|
| 螺纹段外径 | 距端面 20、60、100 mm 各一处,每处转 90° 量两次 | 15.1–15.5 mm | 低于 15.0 mm 或高于 15.7 mm | 低于=坯料偏小,必伴瘦牙;高于=过盈 |
| 杆身直径 | 两端各一点、中点一点,每点转 90° | 15.2–15.6 mm | 三点差值 > 0.3 mm | 杆身偏细处成为薄弱断面 |
| 螺纹段长度 | 两端各自量,从端面到最后一个完整牙 | 按图纸,一般 100–200 mm | 短于图纸 10 mm 以上 | 螺母旋合不足 1.5d,承载力下降 |
| 直线度 | 平板滚检,最大弯曲处量拱高 | 全长弯曲量 ≤ L/500 且 ≤ 6 mm | 两项同时超出 | 穿管困难、拆模卡死 |
这里必须把旋合长度口径说清楚:对拉体系的螺母旋合长度要求是 ≥ 1.5d,D15 即 ≥ 22.5 mm,D20 即 ≥ 30 mm。螺纹段长度不够、或者两端螺纹太短导致螺母只能旋入不足 1.5d,即使牙型再饱满也达不到设计承载力。这是"螺纹段长度"必须与"牙型饱满度"一起验的根本原因。
螺纹段长度不足分两种情形,两种情形在验收上要用两个不同的记号,不能都写成"长度不足":一是够 1.5d 但不够模板、背楞与锁紧件的总厚度加余量,现场表现为螺母拧到垫板边就到位了,只能加垫片凑合;二是不足 1.5d,螺母旋合长度不够,属于承载力问题,必须判不合格。前者是装配问题,后者是安全问题,混为一谈会让真正的问题被"补个垫片"掩盖掉。
| 螺纹段长度实测 | 旋合长度判定 | 现场表现 | 处置 |
|---|---|---|---|
| ≥ 22.5 mm 且满足总厚度加余量 | 合格 | 正常装拆,余量可调 | 接收 |
| ≥ 22.5 mm 但不足装配余量 | 承载力合格、装配余量不足 | 螺母到垫板边即到位,需加垫片 | 可接收,装配时注意 |
| 18–22.5 mm | 旋合长度不足(仅约 1.2d) | 螺母只能旋入 1.2d 左右 | 不合格,低压部位限用或拒收 |
| < 18 mm | 严重不足 | 螺母旋入不足 1.2d,受力易脱扣 | 拒收 |
螺纹段长度与外径验收里还有一个容易忽略的量——两端螺纹是否同规格同精度。对拉螺杆两端要各配一只螺母,一端 6g 一端超差、或者一端 M15 一端 M16,现场会出现"一头能拧一头拧不进",却因为外观一致而找不到原因。验收时两端必须分别记录,检查表上也要分成两列,不能只记"合格"两个字。
四、饱满度不足的四类成因与排查顺序
"螺纹瘦"只是一个现象,背后的成因有四种,处置方式完全不同:坯料偏小要改下料,滚丝轮磨损要换轮,压下量不足要调机,材料硬度偏高要改热处理或改工艺。排查必须按"先量后拆"的顺序做,不能凭经验猜。
| 成因 | 物理机理 | 典型读数特征 | 排查方法 | 处置措施 |
|---|---|---|---|---|
| ① 坯料直径偏小 | 材料量不够填满牙型,牙顶塌陷 | 外径 15.0–15.2 mm,牙高 0.74–0.80 mm,牙顶宽 0.18–0.22 mm | 量坯料库的下料直径;核对拉丝模 | 调整下料规格,按 15.3–15.5 mm 重新投料 |
| ② 滚丝轮磨损 | 轮牙顶磨平后不再向牙底挤压,牙顶填不满且牙顶变圆 | 同一批前段合格、后段逐渐变瘦;牙底圆弧半径偏小 | 查滚丝轮累计滚丝米数;投影量轮牙顶宽度 | 换轮或研磨;建立每对轮的滚丝长度台账 |
| ③ 压下量不足 | 两轮中心距未收到位,接触压力不足以让材料流动 | 螺纹长度方向出现"头尾瘦、中间饱满";牙顶有未填满的凹槽 | 量中心距与标定值差;查液压系统压力 | 按 0.2P–0.32P 重新设定压下量,复滚首件 |
| ④ 材料硬度偏高 | 调质后表面硬度高,冷挤变形抗力大,牙顶填不满 | Q235 正常、45# 与 40Cr 同批偏瘦;牙面有轻微回弹痕 | 硬度计测杆身硬度,对照工艺卡 | 调整调质回火温度;或提高压下量并降低进给速度 |
四类成因里,滚丝轮磨损是最容易被漏掉的一类,因为它的特征是"渐进"。新轮上机的头几百件牙高完全合格,客户与检验员都会放松;滚到一万米以后,牙顶被磨圆、挤压深度变浅,牙高只降了 0.03–0.05 mm,通规照样能过,肉眼看不出明显变化,但牙顶宽度已经悄悄超过了上限。这类问题只能靠台账管住:每对滚丝轮登记编号、上机日期、累计滚丝长度、产出牙高的复测值,每 500 米复检一次。没有台账,就只能等到客户投诉时才追溯,而那时滚丝轮早已换过好几对。
材料硬度偏高这一类的表现也很有辨识度:同一台设备、同样的坯料规格,滚 Q235 完全正常,换成 45# 调质件就开始瘦。这时不要急着加大压下量,先做两件事:一是量杆身硬度并与工艺卡对照,看是不是回火不足,二是把同一炉料的 M12 与 M20 各滚 5 件对比,如果 M12 明显更瘦,说明是加工硬化能力的问题(小规格接触弧短、单位压力高)。处置上有两条路:调整调质回火温度把硬度降下来,或在允许范围内提高压下量并降低进给速度,让材料有足够时间流动。
排查顺序建议这样排:先量牙高与外径(10 分钟,判断是瘦还是不够),再看瘦的范围(整批均匀瘦=坯料问题,前段好后段瘦=滚丝轮磨损,头尾瘦中间好=压下量不足),最后才怀疑材料(同炉号不同规格对比,如果同样的坯料滚 M12 瘦、滚 M20 不瘦,就是材料的加工硬化能力问题)。这个顺序的依据是排查成本:量牙高成本最低、信息量最大;换滚丝轮成本高但一次能解决;改材质与热处理要把整批退回来,代价最大。
| 瘦的程度 | 牙高实测(D15) | 相对判据下限 | 处置等级 | 客户可否接收 |
|---|---|---|---|---|
| 轻(临界) | 0.84–0.87 mm | −3.4% 到 0 | 二级:调整工艺并复检 | 可让步接收,需记录、留样、要求整改 |
| 中 | 0.80–0.84 mm | −8.0% 到 −3.4% | 三级:整批隔离复检 | 不可接收,或降价让步并限用于非承重 |
| 重 | < 0.80 mm | < −8.0% | 四级:判废 | 必须拒收 |
有一个常见的误判要提醒:牙高偏小但通规能过、止规不过,客户往往就收下了。这是把"通止规合格"当成了"完整合格"。通止规验的是作用中径与牙侧综合边界,它不检查牙高是否达到基本值,也不检查牙顶宽度。所以验货时牙高与通止规必须并列,缺一项就是漏验。
五、毛刺的三类形态、成因与去除工艺
毛刺不是外观问题,它是判定项。毛刺的危害有四条:刮伤螺母内螺纹、刮破 PVC 套管导致拆模抽不出来、在电镀时形成凸点造成局部镀层薄、以及在运输振动中脱落成金属屑混进螺纹副。按位置毛刺分三类,成因与去除方法各不相同。
| 类型 | 位置 | 成因 | 尺寸判据 | 去除工艺 | 残留风险 |
|---|---|---|---|---|---|
| A 端部毛刺 | 螺杆两端切口圆周与倒角过渡处 | 剪切下料或锯切造成的材料翻卷,倒角刀未切到根部 | 最长 ≤ 0.3 mm,且不得向轴线方向倒伏 | 倒角 1×45° 或 1.5×45°,再用砂带轻修 | 刮破套管、划手、电镀挂具夹不住 |
| B 牙顶毛刺 | 螺纹牙顶沿螺旋走向的边缘 | 压下量过大、飞边被挤到牙顶;或滚丝轮牙底磨损后将材料挤出 | 手指顺向拂过不得挂手;≤ 0.05 mm 塞尺不得塞入 | 抛丸(0.3–0.5 mm 钢丸,5–8 min)或专用刷轮 | 刮伤螺母内螺纹,旋合阻力上升 |
| C 牙底飞边 | 牙底根部的叠层或薄壳 | 坯料偏大、滚丝轮槽底过浅,材料无处可去而翻出 | 不得有任何可剥离薄片 | 抛丸不可去除的必须剔除,逐件目视 | 后期受力时脱落,造成应力集中 |
三类毛刺的优先顺序不是并列的:A 类用倒角机一次解决,B 类用抛丸批量解决,C 类只能靠源头控制加逐件剔除。C 类最危险也最难修,因为它藏在牙底,抛光去不掉,磨轮一碰就改变了牙型。所以现场的做法是把 C 类当作成型缺陷来管:发现 C 类,直接回查坯料直径与滚丝轮槽深,而不是靠后道修。
倒角这道工序的细节常被做错。正确的倒角是 1×45° 到 1.5×45°,即径向深度 1–1.5 mm、轴向长度 1–1.5 mm,作用有三:一是把端部毛刺连根切掉,二是让螺母的导入段有一个斜面,三是减少穿管时的边缘开刃效应。倒角过小(小于 0.5 mm)切不到毛刺根,毛刺只是被压弯;倒角过大(大于 2 mm)会削弱端部的有效螺纹长度,也让端面与大径的交界变得尖锐,反成新的毛刺源。
| 倒角规格 | 径向深度 | 毛刺去除效果 | 对螺纹完整扣数的影响 | 判定 |
|---|---|---|---|---|
| 0.5×45° | 0.5 mm | 只能压弯毛刺 | 无影响 | 不足 |
| 1×45° | 1.0 mm | 去除 90% 以上的端部毛刺 | 不减少完整扣数(牙型本身在倒角以内) | 推荐下限 |
| 1.5×45° | 1.5 mm | 完全去除,可抑制翻卷 | 不减少完整扣数 | 推荐 |
| 2×45° | 2.0 mm | 完全去除 | 端部首扣变浅,须核旋合长度 | 仅限长杆件 |
抛丸的工艺参数也需要定清楚,因为抛丸过度会损伤牙顶。推荐工艺是钢丸直径 0.3–0.5 mm、抛丸时间 5–8 分钟、丸料流速按设备标定,处理后的牙顶宽度变化不超过 0.01 mm。超过 10 分钟时牙顶开始出现轻微圆化,牙顶宽度增加 0.02 mm 以上,反而判不合格。做完抛丸要复核牙型高度与通止规,不能因为"看着好看了"就跳过复检。
| 去毛刺工艺 | 适用类型 | 关键参数 | 单件工时 | 对牙型的副作用 | 验收复检项 |
|---|---|---|---|---|---|
| 倒角机 | A 端部 | 角度 45°,深度 1–1.5 mm | 3–5 s | 无(切在牙型外) | 端面圆周拂手、倒角尺寸 |
| 砂带轻修 | A、B 局部 | 粒度 120–180 目,轻压 | 10–15 s | 过大压力会磨平牙顶 | 牙顶宽度、牙高 |
| 抛丸 | B、C 浅层 | 0.3–0.5 mm 钢丸,5–8 min | 批量,2–4 min/kg | 超时会圆化牙顶 | 牙顶宽度、通止规 |
| 刷轮 | B 沿螺旋 | 钢丝刷,顺螺旋方向 | 15–20 s | 逆螺旋刷会挂伤牙侧 | 牙侧目视、塞尺 |
| 电解去毛刺 | B、C | 按槽液与电流密度标定 | 批处理 | 过电解会腐蚀牙侧 | 中径、牙宽 |
六、通规与止规:正确用法与六种误用
通止规是对螺纹综合边界的检验:通规(GO)按螺纹的最小实体尺寸制造,检验作用中径下限;止规(NO-GO)按最大实体尺寸制造,检验作用中径上限。合格判据一句话:通规自由旋合通过全长,止规旋入不超过 4 圈。被测工件是中性的,通规必须通过、止规必须不通过;任何一条反过来都判不合格。
| 量规 | 代表尺寸 | 检验对象 | 合格表现 | 不合格表现 | 不合格时说明什么 |
|---|---|---|---|---|---|
| 通规 GO(环规/塞规) | 最小实体尺寸(中径下限方向) | 作用中径下限,即"够不够大" | 不加力自由旋合通过全螺纹长度 | 旋不到底、卡在中途 | 中径偏小或牙型干涉、螺距偏差 |
| 止规 NO-GO | 最大实体尺寸(中径上限方向) | 作用中径上限,即"会不会太大" | 旋入 2 圈即止,最多不超过 4 圈 | 旋过 4 圈仍能继续 | 中径偏大、牙顶过宽 |
通止规的原理必须讲清才用得好。通规检验的是"作用中径",它是把牙型的各种误差——中径偏差、牙型半角偏差、螺距偏差——都折算到中径上的一个综合量。这解释了为什么螺距偏差会导致通规旋不进:螺距误差让相邻牙的接触点错开,作用中径被放大,通规就进不去。也解释了为什么牙顶塌陷通规照样能过:牙顶塌陷不改变牙侧位置,作用中径不变。这就是第一节强调牙高必须单独量的原因。
| 误用方式 | 现象 | 为什么会错 | 正确做法 |
|---|---|---|---|
| ① 用力硬拧 | 通规卡在中途,用手加力或加套管拧过去 | 通规卡住就是作用中径偏小或螺距干涉,是判定结果,不是操作难度 | 只允许徒手自由旋入;旋不进即判不合格 |
| ② 只拧一两圈 | 通规能旋入 1–2 圈就判通过 | 只验了入口几扣,中段与末段的偏差没验到 | 必须通过全长,即量规完全旋到位 |
| ③ 加油润滑后判定 | 加机油后通规通过 | 润滑掩盖了旋合阻力,等于改了判定条件 | 干净状态下测量;表面有油必须擦干 |
| ④ 止规当通规用 | 止规能旋到底就判合格 | 把两者的判据搞反了 | 通规过、止规不过,两者都满足才合格 |
| ⑤ 止规旋到底仍判过 | 止规旋过 6 圈以上,判"能拧就说明牙好" | 止规是单牙端,能旋过 4 圈即中径偏大 | 止规旋入超过 4 圈判不合格 |
| ⑥ 量规超期未检 | 量规使用多年未校准 | 量规本身磨损后通规偏小、止规偏大,判定全部失真 | 量规每 ≤ 2000 次或 12 个月校准一次 |
止规"旋入 4 圈以内即止"这个数字要讲清来历:止规是单件量规,它的工作面只覆盖约一圈半的螺纹,理论上旋入一圈就应该止住。实际生产中允许最多 4 圈是因为存在螺距累积偏差与量规轻微磨损。如果厂家规定"止规能旋过 2 圈才算不合格",那是更严的口径,验收前必须把判据写进合同,否则判定口径不同必然扯皮。
量规本身的状态管理同样重要。通规与止规是成对使用的,单独一个的磨损无法被发现:通规磨损后尺寸偏小,会把不合格品判合格;止规磨损后尺寸偏大,会把合格品判不合格。所以量规的校准周期、累计使用次数与保管方式是验货体系里必须交代的三件事。
| 量规管理项 | 要求 | 不满足的后果 | 记录方式 |
|---|---|---|---|
| 校准周期 | ≤ 12 个月,或累计使用 ≤ 2000 次(以先到者为准) | 磨损量规导致误判 | 量规卡上标注校准日期与有效期 |
| 校准依据 | 按 GB/T 90.1 的验收检查程序配套的量规检验规程 | 无据可依,争检无结果 | 校准报告存档 |
| 通止规成对使用年限 | 每 6 个月复核通规是否"过松" | 通规偏小后判得过宽 | 用标准样件或校验环规复核 |
| 保管 | 防锈油涂抹、分规格分格、不得混放 | 磕碰造成工作面损伤 | 量规盒标识规格 |
| 使用前检查 | 目视工作面有无磕伤、锈斑、崩边 | 带伤量规判定失真 | 班前点检表 |
七、客户可自行执行的自查五法
客户手头没有三坐标,也不一定有螺纹千分尺,但至少有五件事可以自己做完,而且能把 80% 以上的问题拦在收货前。这五法是按"投入从小到大"排的:目视、触感、卡尺、螺距规、通止规。
| 自查法 | 工具 | 能查什么 | 操作要点 | 判定口径 | 查不到的 |
|---|---|---|---|---|---|
| 目视 | 放大镜 5–10 倍,良好照明 | 牙型连续、缺牙、崩牙、锈迹、混料 | 螺杆转一圈看全周,螺纹段分三段各看一次 | 无缺牙、无连续 2 牙以上崩牙、无片状锈 | 牙高、牙顶宽、中径 |
| 手指触感 | 洁净干燥的手指 | 牙顶毛刺、牙侧挂手、端面翻卷 | 沿螺旋方向顺向拂过,反向再拂一次 | 不得有挂手感;反向拂过不得有刮手感 | 0.05 mm 以下的细微凸起 |
| 卡尺 | 0–150 mm 数显卡尺,精度 0.02 mm | 外径、杆身直径、螺纹段长度、牙顶宽(近似) | 每个量点转 90° 量两次,取平均 | 外径 15.1–15.5 mm;杆身三点差 ≤ 0.3 mm | 牙型高度、中径、牙底圆弧 |
| 螺距规 | 60° 公制螺距片,或英制 55° 片 | 螺距对不对、是否混入英制件 | 把螺距片压进螺纹沟,看是否全贴 | 螺距片全段贴合、不透光 | 螺距累积误差与牙高 |
| 通止规 | 环规通止规一对(按规格) | 作用中径边界、牙型综合干涉 | 干净状态,徒手旋入,不得加油加力 | 通规通过全长,止规 ≤ 4 圈 | 牙高、牙顶宽、牙底圆弧 |
五法里最容易出错的是卡尺量牙高。用卡尺的深度杆量牙顶到牙底的落差是一种可行的粗筛,但读数噪声大,量爪斜放与垂直放的差别能到 0.08 mm。所以卡尺数据只用于趋势比较,不用于单个件的合格判定:同批 5 件读数彼此相差不超过 0.08 mm 视为稳定,再用其中位于中值的报给供方核对;如果 5 件读数彼此相差超过 0.12 mm,说明工艺不稳定,应整批退回复检。更准的工具是螺纹千分尺(精度 0.01 mm),外贸验货时建议配一把,成本比螺纹三针低得多。
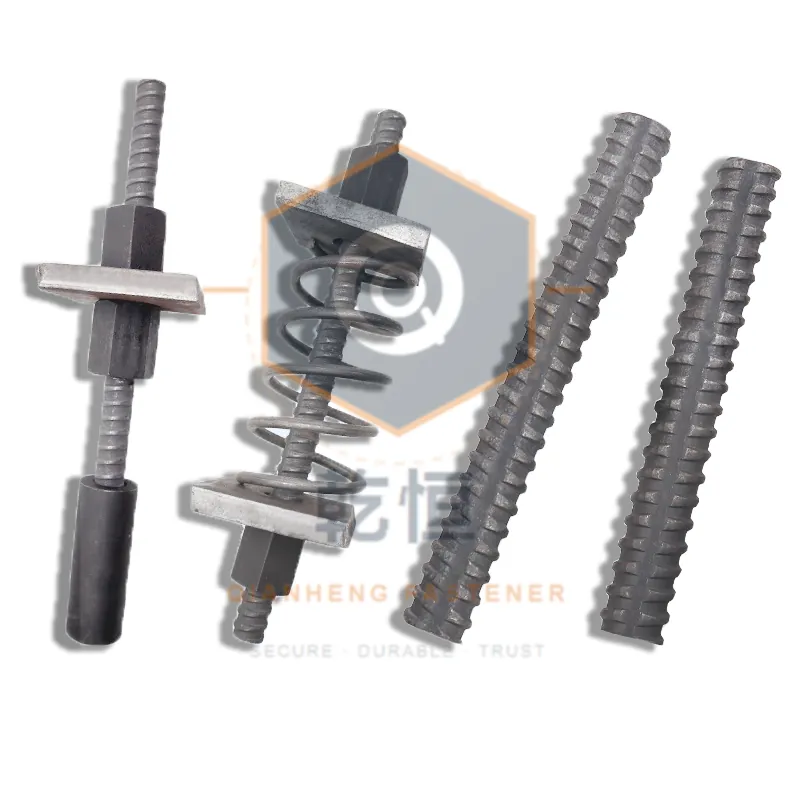
手指触感这一法常被低估,其实它是最灵敏的毛刺探测器:健康的手指能察觉 0.02 mm 左右的凸起,比 0.05 mm 塞尺还灵敏。关键在于方向:必须沿螺旋走向顺向拂,再反向拂一次。顺向拂检验的是牙顶上的凸起,反向拂检验的是牙侧导角形成的刃口。两方向都无感觉,基本可以排除 B 类毛刺。
可打印的进料检查表
下面这张表可以直接打印,按规格每批填一张。表中"判定"一列由检验人自己勾,出现任一"不合格"即整批隔离,进入上一节的瘦牙分级处置。
| 序号 | 检查项目 | 工具 | 合格判据 | 抽检比例 | 实测记录 | 判定 |
|---|---|---|---|---|---|---|
| 1 | 规格与标识 | 目视、钢尺 | 与订单一致,标识清晰可追溯 | 100%(每捆首件) | — | □合格 □不合格 |
| 2 | 外径 | 数显卡尺 | D15:15.1–15.5 mm;D20:20.1–20.6 mm | 每批 8 件×3 点 | — | □合格 □不合格 |
| 3 | 杆身直径一致性 | 数显卡尺 | 三点差值 ≤ 0.3 mm | 每批 8 件 | — | □合格 □不合格 |
| 4 | 牙型高度 | 螺纹千分尺 | D15 ≥ 0.87 mm;D20 ≥ 1.09 mm | 每批 8 件×两端 | — | □合格 □不合格 |
| 5 | 牙顶宽度 | 影像仪或 30 倍放大 | D15 ≤ 0.15 mm;D20 ≤ 0.19 mm | 每批 3 件 | — | □合格 □不合格 |
| 6 | 通规 | 环规通端 | 徒手自由旋合通过全长 | 每批 8 件×两端 | — | □合格 □不合格 |
| 7 | 止规 | 环规止端 | 旋入 ≤ 4 圈即止 | 每批 8 件×两端 | — | □合格 □不合格 |
| 8 | 螺纹段长度 | 钢尺 | 按图纸,满足旋合 ≥ 1.5d | 每批 8 件×两端 | — | □合格 □不合格 |
| 9 | 端部倒角 | 目视、塞尺 | 1×45° 到 1.5×45°,无翻卷 | 每批 8 件×两端 | — | □合格 □不合格 |
| 10 | 毛刺 | 手指触感、0.05 mm 塞尺 | 无挂手;塞尺塞不入;端部 ≤ 0.3 mm | 每批 8 件 | — | □合格 □不合格 |
| 11 | 直线度 | 平板滚检 | ≤ L/500,且绝对值不超过 6 mm | 每批 8 件 | — | □合格 □不合格 |
| 12 | 表面状态 | 目视 | 无片状锈、无麻点、无油污结块 | 100% 目视 | — | □合格 □不合格 |
| 13 | 单重 | 电子秤 | D15 螺杆 3 m:实测范围见第八节算例 | 每批 5 件 | — | □合格 □不合格 |
| 14 | 包装与标识 | 目视 | 按合同要求,捆扎牢固,标签齐全 | 100% | — | □合格 □不合格 |
八、外贸验货流程:AQL 抽样、判定与留样
外贸验货与国内到货验收最大的不同是:验收要有一套第三方可复核的程序,抽样方案、判定数、留样与复检规则都要事先书面确定。这样即使买卖双方对单件判定有分歧,也可以回到同一份程序上复核,而不是靠拍脑袋。
| 步骤 | 内容 | 关键动作 | 记录 |
|---|---|---|---|
| 1 确认检验批 | 同规格、同材质、同表面处理、同一生产批 | 核对箱唛与生产批号,不得混批 | 检验批定义表 |
| 2 确定抽样方案 | 按 GB/T 90.1 计数抽样,一般检验水平二,正常一次抽样 | 查样本字码与接收/拒收数 | 抽样方案表 |
| 3 随机抽取 | 开箱取件,不得挑样 | 每箱取相同数量,捆内上中下各取 | 抽样记录(箱号、件号) |
| 4 尺寸与牙型检验 | 外径、牙高、牙顶宽、螺纹段长度 | 按第七节检查表逐项 | 尺寸记录表 |
| 5 量规检验 | 通规、止规 | 干净、徒手、不加油 | 通止规记录 |
| 6 外观检验 | 毛刺、锈蚀、磕碰、标识 | 按缺陷分类表判级 | 外观缺陷统计 |
| 7 判定 | 按缺陷数对照接收数 | 致命缺陷零容忍,主要与次要分别判 | 判定结论 |
| 8 留样 | 封样 3–5 件,连同原始记录 | 打封条、双方签字、标明批号 | 留样清单 |
AQL 抽样最常被误用的是"抽样数量按经验定"。实际上抽样数量由批量与检验水平查表决定,与合同金额无关,也与客户印象无关。下面这张表是常用的批量区间与对应的样本量,外贸合同里应当直接写明用哪一档。
| 批量范围(件) | 样本字码 | 样本量 | 主要缺陷 AQL 1.0 接收/拒收 | 次要缺陷 AQL 2.5 接收/拒收 |
|---|---|---|---|---|
| 151–280 | G | 32 | 1 / 2 | 2 / 3 |
| 281–500 | H | 50 | 1 / 2 | 3 / 4 |
| 501–1200 | J | 80 | 2 / 3 | 5 / 6 |
| 1201–3200 | K | 125 | 3 / 4 | 7 / 8 |
| 3201–10000 | L | 200 | 5 / 6 | 10 / 11 |
| 10001–35000 | M | 315 | 7 / 8 | 14 / 15 |
缺陷如何分级决定判定的严格程度。对拉螺杆的缺陷分三级,分级必须写进合同,否则抽样数量对了、判定口径错了,等于没验。
| 缺陷等级 | 缺陷项目 | 判据 | 判定规则 | 典型客户反应 |
|---|---|---|---|---|
| 致命缺陷(CR) | 牙底裂纹、杆体贯穿性弯曲、断裂、漏工序未滚丝、材质混批 | 任一件出现即判 | 零容忍,出现 1 件整批拒收 | 退货并要求赔偿 |
| 主要缺陷(MA) | 牙型高度不足、牙顶宽超限、通规不过、止规过 4 圈、螺纹段长度不足、牙底尖角 | 按抽样方案的接收数判 | AQL 1.0,超过接收数即拒收 | 返工或让步降价 |
| 次要缺陷(MI) | 牙顶轻微毛刺、端部倒角小于 1 mm、表面浮锈、标识不清、包装破损 | 按抽样方案的接收数判 | AQL 2.5,超过接收数即拒收或返工 | 要求挑拣或换包装 |
出现过缺陷后的处置也要写清。按 GB/T 90.1 的计数抽样逻辑,一次抽样拒收后可以做二次抽样,但二次抽样的样本量更大、判定更严;也可以按全检后剔除、剩余合格件重新组批再提交。有一条不能忘:被剔除的不合格件不能混回本批,也不能拆分到其他批次,否则整套抽样逻辑失效,后续所有判定都失去意义。
| 处置方式 | 适用情形 | 操作 | 风险 |
|---|---|---|---|
| 拒收退货 | 致命缺陷或主要缺陷严重超限 | 整批退回,重做或返工后重新提交 | 交期延误,海运衔接不上 |
| 全检后重新组批 | 主要缺陷数略超接收数 | 逐件检验剔除不合格件,剩余合格件组新批 | 工时成本高,需双方确认剔除件处置 |
| 二次抽样 | 样本量允许,缺陷数在临界 | 按二次抽样方案加抽样本 | 判定更严,容易从"暂时通过"转为拒收 |
| 让步接收 | 仅次要缺陷超限或缺陷不影响使用 | 书面让步单,注明缺陷与折价或换货约定 | 必须书面临时授权,不能口头同意 |
留样是外贸验货里最容易被省掉、出问题时最有用的一步。留样要做到四点:一是封样至少 3 件(一件买方留、一件供方留、一件第三方存),二是附原始记录(尺寸表、通止规记录、判定结论),三是打封条并双方签字,四是留存期不少于合同质保期加 6 个月。有了封样,后续任何争议都可以拿实物复核,避免"说不清当初验的是什么"。
| 留样要素 | 要求 | 数量 | 存放 | 用途 |
|---|---|---|---|---|
| 封样实物 | 与检验批同批,附批号与箱号 | ≥ 3 件 | 干燥环境,防锈纸包裹 | 争议复核、复检基准 |
| 检验记录 | 逐项填实,检验人签名与日期 | 1 份 | 随封样一式两份 | 追溯判定依据 |
| 缺陷样板 | 本次发现的典型缺陷件,标注缺陷部位 | 按缺陷类型各 ≥ 1 件 | 单独封存、明确标"缺陷样" | 培训与后续判定标尺 |
| 量规记录 | 量规编号、校准有效期、使用日期 | 1 份 | 随检验记录 | 证明量规有效 |
| 留存期 | 质保期 + 6 个月 | — | 台账登记 | 合规期内的追溯 |
九、单重复核:牙型与米重的定量关系
客户最常用的自查手段之一是称单重,因为它不需要量规。但称单重得出的结论很容易错,原因是牙型挤出部分会额外增加重量,而很多人按公称直径去反推。这一节把关系算清。
mx = 1.48–1.52 kg/m (D15 螺纹段米重)
符号:Ld 单件理论重量(kg);d 杆身公称直径(mm);L 长度(m);n 螺纹段总长度(m);mx 螺纹段米重;nd 螺母与垫板套数;md 单套螺母垫板重量。
含义:杆身按圆钢公式算,螺纹段按实测米重算,因为牙型挤出使该段米重大于公称。
用法:先算杆身项,再加螺纹段与配件项,与电子秤读数比。
| 算例项 | D15×3000 mm 取值 | D15×8000 mm 取值 | 计算 | 结果 |
|---|---|---|---|---|
| 杆身重量 | 3.0 m | 8.0 m | 0.006 17×225×L | 4.165 kg / 11.106 kg |
| 螺纹段(两端合计 0.40 m) | 1.48 kg/m | 1.48 kg/m | 0.40×1.48 | 0.592 kg / 0.592 kg |
| 螺母 2 只 | 各 0.10 kg | 各 0.10 kg | 2×0.10 | 0.200 kg |
| 方形垫板 2 块 | 各 0.05 kg | 各 0.05 kg | 2×0.05 | 0.100 kg |
| 单件理论重量 | — | — | 合计 | 5.057 kg / 11.998 kg |
| 换算力值(g = 9.806 65) | — | — | m×g | 约 49.6 N / 约 117.7 N |
上面算例的关键结论:螺纹段的米重取 1.48 kg/m 还是 1.52 kg/m,对 3 米杆单件重量的影响只有 16 g,即 0.3%;对 8 米杆是 16 g 中的同一绝对值。所以客户用电子秤称单重时,能发现的是成套配置是否齐全,发现不了牙型饱满度——牙型饱满度只能靠量牙高。这条结论可以消除一类常见的误判:客户称出来比理论值重了 8%,以为赚了,其实那是滚丝胀径与正公差的正常结果,与饱满度无关,也与强度无关。
| 称重结果 | 可能原因 | 结论 | 下一步 |
|---|---|---|---|
| 低于理论值 2% 以内 | 正常偏差 | 重量项通过 | 继续其他项 |
| 低于理论值 3%–6% | 杆身负公差偏大,或螺纹段长度不足 | 重量项存疑 | 量杆身三点与螺纹段长度 |
| 低于理论值 6% 以上 | 长度不足、套件缺件、杆身严重偏细 | 重量项不合格 | 整批复核长度与配套 |
| 高于理论值 8%–12% | 滚丝胀径与正公差,正常 | 重量项通过 | 按牙高判饱满度 |
| 高于理论值 15% 以上 | 含额外配件、规格混批、材质密度异常 | 重量项异常 | 核对规格与材质 |
十、切样复核:把饱满度检验落到实物上
量牙高是间接判定,最终证据是切样。外贸合同里如果对饱满度有疑虑,最硬的办法是双方各取一件切样,量断面轮廓。切样的执行细节决定结论能不能复核,所以流程必须定清楚。
| 步骤 | 操作 | 工具 | 关键控制点 |
|---|---|---|---|
| 1 取样 | 随机抽 3 件,双方各持 1 件,第三方持 1 件 | — | 样品来源可追溯到箱号与批号 |
| 2 切取 | 在螺纹段中段切取 30 mm 试样,避开端部倒角 | 切割机 | 切割面不得过热变色 |
| 3 镶嵌与磨制 | 沿轴线纵剖,抛光至镜面 | 砂纸 240→800→1500 号、抛光膏 | 磨削量不超过 0.2 mm |
| 4 腐蚀 | 4% 硝酸酒精轻度腐蚀,显示纤维流线 | 腐蚀液、酒精 | 腐蚀时间 5–10 s |
| 5 测量 | 投影仪放大 30 倍,量牙高、牙顶宽、牙底圆弧 | 投影仪或影像测量仪 | 测量时须有标准样对零 |
| 6 判定与留档 | 对照第一节判据,出具结论并留显微照片 | — | 照片含比例尺 |
切样的一个附带价值是能看到滚丝件的纤维流线:合格滚丝件的纤维顺着牙型连续弯曲,从杆身进入牙顶再返回,牙底没有断裂;加工不足或打断流线的件,牙底会出现横向切断。这就是滚丝与车丝在本质上的差别,也是为什么"螺纹饱满"在滚丝件上不只是尺寸问题,而是成型质量的直接体现。
| 断面特征 | 所代表的工艺 | 牙底形态 | 纤维流线 | 判定 |
|---|---|---|---|---|
| 牙顶圆角自然、牙底圆弧过渡 | 滚丝,充填良好 | 圆弧 | 连续弯曲 | 合格 |
| 牙顶偏宽、牙底圆弧偏小 | 滚丝,充填不足 | 圆弧偏小 | 连续但弯曲不足 | 牙高判不合格 |
| 牙顶宽平、牙底夹角 | 滚丝轮磨损 | 近尖角 | 连续弯曲、牙底有应力集中 | 不合格 |
| 牙侧有平行刀痕、牙底尖槽 | 车丝 | 尖角槽 | 被切断 | 与合同工艺不符 |
| 牙底有叠层或薄壳 | 滚丝过载或坯料过大 | 叠层 | 折叠 | 不合格,不允许让步 |
十一、公制、英制、梯形牙型的定制边界
螺纹定制不是"随便要什么牙都能做",三种常见牙型在工艺上的差别很大,定制范围也不同。这一节给出可定制的边界与对应的工艺变更点,客户按这个范围提需求,能省掉两轮打样。
| 牙型 | 牙型角 | 牙顶牙底 | 可定制范围 | 工艺差异 | 判定量规 |
|---|---|---|---|---|---|
| 公制普通螺纹 | 60° | 牙顶截平 1/8、牙底截平 1/4 | M12–M25,粗牙与细牙,螺距 ≥ 1.5 | 标准滚丝轮,通用性最好 | 公制 6g 通止环规 |
| 英制惠氏螺纹 | 55° | 牙顶牙底均带圆弧 | W5/8–W1-1/2,粗牙与细牙 | 需英制专用滚丝轮,坯料直径按英制中径重算 | 英制通止环规(不能用公制替代) |
| 梯形螺纹 | 30° | 牙顶截平、牙底带间隙 | Tr16–Tr40,导程按图纸 | 滚丝难做,多用旋风铣或车削,牙深大 | 梯形螺纹量规或三针法 |
英制螺纹的改制动到坯料直径这一层,必须重新算一遍。英制惠氏牙型角 55°、牙顶牙底带圆弧,同样的公称外径下,牙型占的环形面积比公制大,因此坯料直径要相应加大。这不是把 M20 的 20 mm 外径直接套英制的 3/4 英寸(19.05 mm),而是按英制的中径与小径重算 d0。定制英制件时,图纸上必须写明是惠氏牙型还是统一牙型,因为两者的牙型角相同但公差带不同。
| 定制需求 | 可否滚丝 | 需要更换的工装 | 打样周期 | 最小起订量的口径 |
|---|---|---|---|---|
| 公制粗牙,M12–M25 常备 | 可以 | 无(标准轮) | 1–2 天 | 常备规格小批即可 |
| 公制细牙(螺距 1.5) | 可以 | 细牙滚丝轮 | 2–3 天 | 按轮次起订 |
| 左旋螺纹 | 可以 | 左旋滚丝轮,进给方向反向 | 3–5 天 | 按轮次起订 |
| 英制惠氏粗牙 | 可以 | 英制滚丝轮,坯料重算 | 5–7 天 | 按轮次起订 |
| 英制细牙(W1×8 等) | 可以 | 英制细牙轮,压下量下调 | 5–7 天 | 按轮次起订 |
| 梯形螺纹 Tr16–Tr40 | 受限,以车削或旋风铣为主 | 成形刀具,非滚丝轮 | 7–10 天 | 小批即打样 |
| 特殊螺距(非标) | 需要新做滚丝轮 | 定制滚丝轮 | 10–15 天(含制轮) | 按制轮成本起订 |
梯形螺纹要单独说明。它的牙型角只有 30°、牙深大(Tr20 乘 4 的牙高约 2.25 mm),滚丝时材料流动距离长、径向力大,通常的做法是车削或旋风铣,滚丝只适用于小规格。如果客户指定要梯形牙,验收时的判据要换成梯形螺纹的量规与三针法,不能沿用公制通止规,否则会得出完全错误的结论。
| 规格 | 牙型角 | 牙高(近似) | 主要成型工艺 | 验收工具 |
|---|---|---|---|---|
| Tr16×4 | 30° | 约 2.25 mm | 车削或旋风铣 | 梯形塞规 / 三针法 |
| Tr20×4 | 30° | 约 2.25 mm | 车削或旋风铣 | 梯形塞规 / 三针法 |
| Tr24×5 | 30° | 约 2.75 mm | 车削或旋风铣 | 梯形塞规 / 三针法 |
| Tr30×6 | 30° | 约 3.25 mm | 车削或旋风铣 | 梯形塞规 / 三针法 |
| Tr40×7 | 30° | 约 3.75 mm | 车削或旋风铣 | 梯形塞规 / 三针法 |
定制螺纹时还要提前确认三件事,否则打样出来也对不上:一是螺母的配合精度(外螺纹 6g 配内螺纹 6H 是标准组合,若客户已有现成螺母且精度不明,应先用通止规测出螺母的边界再反推螺杆的中径),二是旋合长度(对拉体系 ≥ 1.5d,爬锥受力螺栓 ≥ 1.0d 且 8–10 扣,旋合长度不同对牙型的容差要求不同),三是表面处理(镀锌层会占用螺纹间隙,GB/T 5267.1 规定镀后螺纹的旋合性能要复核,镀层厚度每侧 8–12 μm 时中径补偿约 0.02 mm)。这三件事确认完,定制螺纹的返工率能明显下降。
十二、工艺控制点与全流程检查岗
把前面十节的内容按工序排一遍,就得到一张车间的控制点清单。这张表的价值在于:饱满度与毛刺的每一条判据都能对应到具体工序,而不是等到终检才发现问题。终检只能挑出不合格品,过程控制才能做出合格品。
| 工序 | 控制参数 | 合格判据 | 检测频次 | 不合格处置 | 对应本文判据 |
|---|---|---|---|---|---|
| 坯料入库 | 直径、材质、表面 | 15.3–15.5 mm,无严重锈蚀 | 每批 5 点 | 退回供应商 | 第二节算例 |
| 下料与倒角 | 长度、端面垂直度、倒角 | 长度 ±2 mm,倒角 1×45°–1.5×45° | 每 50 件 1 件 | 重新倒角 | 第五节 A 类 |
| 滚丝 | 坯料直径、压下量、进给时间、转速 | 牙高 ≥ 0.87 mm,牙顶宽 ≤ 0.15 mm | 首件 + 每 100 件 1 件 | 停机调机或换轮 | 第一、二、四节 |
| 滚丝轮管理 | 累计滚丝米数、轮牙顶宽度 | 累计 ≤ 8000–12000 m,牙高降幅 ≤ 0.03 mm | 每 500 m 复检 | 换轮或研磨 | 第四节 ② |
| 去毛刺 | 抛丸时长、砂带压力 | 手指无挂手,塞尺 0.05 mm 塞不入 | 每 100 件 1 件 | 重新抛丸或剔除 | 第五节 B、C 类 |
| 表面处理 | 镀层厚度、氢脆风险 | 按 GB/T 5267.1 复核旋合,镀后通止规复测 | 每批取样 | 返镀或隔离 | 第十一节 |
| 终检 | 第七节检查表 14 项 | 全项合格 | AQL 抽样 | 按第八节处置 | 第七、八节 |
| 包装与留样 | 捆扎、标识、封样 | 可追溯,留样 ≥ 3 件 | 每批 | 补做 | 第八节 |
这张表里有一格需要特别说明:表面处理后的复测。电镀锌会占用螺纹间隙,镀层厚度每侧 8–12 μm 时,中径实际上减小了 0.016–0.024 mm,如果镀前按 6g 上限做,镀后可能通规进不去;如果镀前就放到下限,镀后量规是过了,但牙型可能已经瘦了。正确的做法是镀前按 6g 中值控制、镀后按 6g 下限复核,并在合同里把"镀后旋合"写成验收项。热镀锌的镀层厚度大(每侧 40–80 μm),螺纹必须做"镀后过规"或加大预制中径,这一条在外贸订单里最容易漏。
| 表面处理 | 单侧镀层厚度 | 中径占用(每侧×2) | 预制中径应放大的量 | 镀后复测 |
|---|---|---|---|---|
| 本色(无镀层) | 0 | 0 | 0 | 通止规即终检 |
| 电镀锌 | 8–12 μm | 0.016–0.024 mm | 0.02 mm | 必测通规 |
| 热镀锌 | 40–80 μm | 0.08–0.16 mm | 0.10–0.16 mm 或镀后攻牙 | 必测通规,止规放宽须书面约定 |
| 达克罗 | 6–10 μm | 0.012–0.020 mm | 0.02 mm | 必测通规 |
十三、常见判定争议与复核口径
买卖双方对"螺纹饱满度"起争议,绝大多数不是技术问题,而是判定口径不一致。这一节把最常见的六类争议与复核口径列出来,双方事先对齐,能省掉大量返工与扯皮。
| 争议 | 买方口径 | 供方口径 | 复核口径(建议写进合同) |
|---|---|---|---|
| 外径超过公称 | 超过 15 mm 即不合格 | 滚丝胀径正常 | 以外径实测 + 牙高判;外径仅作过程参考,不作为独立判定项 |
| 牙看着偏瘦 | 目视偏瘦 | 通止规合格 | 以牙高实测 ≥ 0.87 mm(D15)为唯一判据,目视不能作结论 |
| 通规需要加力 | 加力能过就算过 | 能用就行 | 徒手自由旋合通过全长,加力即判不合格 |
| 止规旋过 4 圈 | 能旋进去说明牙大,不合格 | 旋到 6 圈才停 | 旋入超过 4 圈即判不合格,不需要旋到底 |
| 端部有毛刺 | 有毛刺即不合格 | 不影响使用 | 以倒角 1×45°–1.5×45° + 端部毛刺 ≤ 0.3 mm 为界,超过即不合格 |
| 单重比理论值重 8% | 材质可能不对 | 滚丝胀径导致 | 单重不作为饱满度判据;按牙高与通止规判,重量偏差超 15% 才查规格 |
复核口径的建立有两条原则:一是每一项争议都必须落到一个可以量的数上,不能停在"看着像";二是量的工具、量点、量次与判定阈值要同时写明,只写阈值不写工具,同一个数不同人量出来能差 0.1 mm。第三条原则是复核必须双方在场,或者由第三方按封样复核。
| 复核要素 | 必须写明的内容 | 写得不清的后果 |
|---|---|---|
| 工具 | 量具名称、精度、校准状态 | 卡尺与螺纹千分尺读数差 0.08 mm,各执一词 |
| 量点 | 距端面距离、转角度数、量几次取平均 | 同一件不同位置读数不同 |
| 工艺条件 | 干净、徒手、不加油、常温 | 加油后通过,判定条件被改变 |
| 判定阈值 | 下限值、上限值与允许的临界带 | 临界值附近争议最多 |
| 复核人 | 双方检验员或第三方机构 | 单方结论不被接受 |
| 留样 | 封样编号与存放位置 | 无实物可复核 |
十四、全文速查表
下表汇总全文的公式、判据与限值,可直接用于工艺卡编制、合同附件与验货作业指导书。表中数值对应 D15×2 与 D20×2.5 两个主要规格,换规格必须按公式重算。
| 类别 | 公式、数值或口径 | 说明 |
|---|---|---|
| 基本牙型高度 | h1 = 0.541 25P | D15×2 得 1.083 mm;D20×2.5 得 1.353 mm |
| 满牙高度 | h3 = 0.613 43P | D15 得 1.227 mm;D20 得 1.534 mm |
| 实测牙高判据 | D15 ≥ 0.87 mm(基本值 0.883 的 98.5%);D20 ≥ 1.09 mm | 实测控制区间 0.87–0.90 / 1.09–1.12 mm |
| 牙顶宽度判据 | D15 ≤ 0.15 mm(GB/T 197 上限 0.143);D20 ≤ 0.19 mm(上限 0.179) | > 0.15 mm 判瘦牙 |
| 中径公差带 | 6g:D15 中径 13.594 −0.038/−0.236;D20 中径 18.242 −0.048/−0.293 | 下限 13.358 / 17.949 mm |
| 牙底圆弧判据 | rr ≥ 0.044P | D15 ≥ 0.088 mm;D20 ≥ 0.110 mm |
| 螺距累积偏差 | ≤ ±0.05 mm/10 扣(D15);≤ ±0.063 mm/10 扣(D20) | 超差则通规必卡 |
| 坯料直径 | d0 = 15.3–15.5 mm(D15);20.3–20.6 mm(D20) | 按体积不变算得 14.90 mm,加胀径与公差后取 15.4 |
| 压下量 | εr = 0.2P–0.32P | D15 得 0.40–0.64 mm |
| 滚制圈数 | nr = n·Tf/60 | 65 r/min × 4.0 s 得 4.3 圈,区间 2.5–8 圈 |
| 滚丝凹陷角应力 | 45# 是 Q235 的 1.65 倍;40Cr 是 1.49 倍 | 用于选吨位与滚丝轮材质 |
| 倒角 | 1×45° 到 1.5×45° | 小于 0.5 切不到毛刺根,大于 2 mm 削弱首扣 |
| 抛丸 | 钢丸 0.3–0.5 mm,5–8 min | 超过 10 min 牙顶圆化、牙顶宽 +0.02 mm |
| 通规 | 徒手自由旋合通过全长 | 旋合阻力 ≤ 3 N·m,加力即判不合格 |
| 止规 | 旋入 ≤ 4 圈即止 | 超过 4 圈仍可旋入即判不合格 |
| 旋合长度 | 对拉体系 ≥ 1.5d;爬锥受力螺栓 ≥ 1.0d 且 8–10 扣 | D15 ≥ 22.5 mm;D20 ≥ 30 mm |
| 螺纹精度 | 外螺纹 6g、内螺纹 6H | GB/T 197 公差带 |
| AQL 抽样 | 一般检验水平二、正常一次抽样;主要缺陷 AQL 1.0、次要缺陷 AQL 2.5 | 批量 1201–3200 件取 125 件,接收 3 拒收 4 |
| 留样 | ≥ 3 件,质保期 + 6 个月 | 附原始记录与封条签字 |
| 镀层占用中径 | 电镀锌 0.016–0.024 mm;热镀锌 0.08–0.16 mm | 镀前预制量 0.02 mm / 0.10–0.16 mm |
| 单重算例 | D15×3000 含螺母垫板约 5.057 kg;D15×8000 约 11.998 kg | 螺纹段按 1.48–1.52 kg/m 计 |
全文结论可以压成七句话:螺纹饱满度在图纸上是五个量——牙型高度、牙顶宽度、中径、牙底圆弧、螺距累积偏差,主判据是牙高与牙顶宽,另三项管旋合与应力集中;牙型高度只有螺距决定,h3 = 0.613 43P,D15×2 满牙 1.227 mm、实测控制 0.87–0.90 mm,牙顶宽 0.12–0.15 mm;坯料直径按体积不变算得 14.90 mm,加滚丝胀径与正公差后取 15.4 mm,坯料每小 0.1 mm 牙高降约 10% 而截面积只降 1.3%,所以坯料是最容易被放过、后果又最直接的一环;压下量取 0.2P–0.32P、滚制圈数 2.5–8 圈,45# 的滚丝凹陷角应力是 Q235 的 1.65 倍,同吨位下滚 45# 更容易填不满;毛刺分端部、牙顶、牙底飞边三类,前者靠 1×45° 倒角、中者靠 0.3–0.5 mm 钢丸抛丸 5–8 分钟、后者只能靠源头控制逐件剔除;通规要徒手通过全长、止规旋入不超过 4 圈,六种误用里最伤的是"加力拧过去"和"只拧一两圈",而这恰恰是最普遍的;最后,任何一项判定都必须落到工具、量点、阈值三者齐备的口径上,否则同一批货两个人能得出两个结论。
十五、FAQ:十二组高频问答
Q1:螺纹饱满度能不能只用通止规判定?
A:不能。通止规管的是作用中径与牙型综合边界,它不测牙型高度、不测牙顶宽度、也不测牙底圆弧是不是完整。滚丝牙顶如果只是局部塌陷、塌陷宽度小于止规牙端的干涉宽度,作用中径仍然落在公差内,止规照样不过,通规照样通过,但牙顶已经不足。所以正确的顺序是先量牙型高度与牙顶宽度这两项几何量,再用通规与止规做综合复核,两者都过才判合格,只做一个方向都会漏判。
Q2:通规拧几圈算通过,必须拧到底吗?
A:通规必须全螺纹长度自由旋合通过。对拉螺杆两端螺纹段长度一般 100 到 200 毫米,通规就是按这个长度做的,拧不到底等于没验。真正需要判断的是它是不是自由旋合:旋合阻力要用扭力扳手量,不能靠手感,判据是全程最大阻力不超过 3 牛米,且中途没有停顿点与异响。拧到一半卡住、用力硬过或加了机油以后才过,都判不合格。止规相反,旋入不超过 4 圈即止,超过 4 圈继续旋入仍不停住,判止规通过(也就是不合格)。
Q3:螺纹中径用卡尺能量准吗?
A:量不准,但能量到一个可用的近似值。中径是假想圆柱,卡尺只能卡到牙顶或牙侧,卡出来的数会落在中径与大径之间,读数被牙顶宽度吃掉 0.1 到 0.2 毫米,而且量爪宽度不同、卡的位置不同,读数就不同。现场可用的口径是:用三针法测量,三针直径按螺距选取,M15 乘 2 用 1.01 毫米针,M20 乘 2.5 用 1.27 毫米针,按量针外径减去修正量算出中径;没有三针时就只用卡尺做趋势比较,同一批次读数离散不超过 0.08 毫米视为稳定,不对单个读数下合格结论。
Q4:滚丝和车丝在饱满度上到底差在哪?
A:差在材料流线。滚丝是冷挤压成型,牙型是金属被挤出形成的,纤维顺着牙型连续流动,牙底是圆弧过渡,表面还带一层冷作硬化;车丝是切削成型,牙底是刀尖切出来的尖角槽,流线被切断,牙底天然是应力集中点,而且刀痕会成为纵向裂纹的起始点。灌水试验能看出差别:同一根螺杆的杆体纵剖看纤维走向,滚丝件在牙根处纤维弯曲但不断,车丝件在牙根处被切断。这就是为什么滚丝件的牙型高度不足时更危险——它不是简单的尺寸偏小,而是成型过程中材料没填满。对拉螺杆的螺纹段承受的是全断面拉应力,牙型越不饱满,有效受力截面越小。
Q5:毛刺必须全部去掉吗,多小算合格?
A:必须全部去掉。判据是零容忍加尺寸化:用光滑手指沿牙顶和牙侧顺向拂过,不得有挂手感;端面圆周用手背拂过不得有刮手感;用 0.05 毫米塞尺不得塞入牙底与牙侧的过渡区;端部毛刺最长不超过 0.3 毫米且不得向轴线方向倒伏。毛刺的危害不在好看不好看:装拆时会刮伤螺母内螺纹、刮破 PVC 套管、在镀锌层上形成凸点,反过来会在运输与振动中脱落成金属屑,卡进螺纹副。所以毛刺是判定项,不是外观项。
Q6:坯料直径偏小 0.1 毫米,螺纹会怎样?
A:直接结果是牙型高度不足,而截面积基本不变。按 D15 乘 2 计算,坯料直径从 15.4 毫米降到 15.3 毫米时,理论牙型高度从 0.883 毫米降到 0.793 毫米,下降了 10.2 个百分点,但毛坯截面积只从 186.27 平方毫米降到 183.85 平方毫米,降 1.3 个百分点。也就是说牙高下降得比面积快得多——因为牙型高度是半径差,坯料直径那点减少全部反映到单侧牙高上。按滚丝凹陷角 2 度估算的牙型有效截面积比值是 0.90,即牙高偏小后的实际抗拉能力约为正常值的九成,而拉伸试验测到的断口仍在杆身,容易被误判为合格——所以牙高必须单独量,不能靠拉伸试验反推。
Q7:外贸验货用 AQL 抽样,抽多少件?
A:按 GB/T 90.1 的计数抽样程序,用一般检验水平二、正常检验一次抽样。批量 1201 到 3200 件取样字码 K、样本量 125 件;AQL 1.0 对应对应接收数 3、拒收数 4;批量 3201 到 10000 件取样字码 L、样本量 200 件;批量 501 到 1200 件取样字码 J、样本量 80 件。注意这两类是分开判的:通止规不合格按主要缺陷 AQL 1.0,牙底裂纹、杆体弯曲、缺牙按致命缺陷零容忍,外观毛刺与磕碰按次要缺陷 AQL 2.5。
Q8:从打样到第三方检测一般要多久?
A:按工序链算是这样:坯料裁断与端部倒角 0.5 天,滚丝 0.5 天,去毛刺与抛丸 0.5 天,表面处理 1 到 2 天,包装 0.5 天,合计 3 到 4 个工作日;第三方检测里,螺纹量规检验与尺寸测量 1 到 2 个工作日,抗拉试验 2 到 3 个工作日,盐雾试验按周期 24 小时到 480 小时不等。所以常规流程从下单到拿到全套检测报告是 8 到 12 个工作日,留 3 天缓冲是稳妥的。加急时滚丝与去毛刺可以并行到两个工位,但表面处理与盐雾试验的物理时间压不掉。
Q9:英制螺纹能不能做成公制的替代?
A:能替代,但不能互通。英制细牙如 W3/4 乘 10、W1 乘 8 与公制在牙型角与螺距上都不同,英制为 55 度惠氏牙型、牙顶与牙底带圆弧,公制为 60 度尖角牙型,两者不旋合。做法是按英标重新设计滚丝轮,坯料直径要按英制的中径重新反算,滚丝轮更换而不是改公制件尺寸。可定制的范围是 W5/8 到 W1-1/2 的英制粗牙与细牙,超过 W1-1/2 的坯料直径大、滚丝力上升,需要换更大吨位滚丝机。判定必须用英制的通止规,不能用公制的替代,公制 M20 的止规对 W3/4 螺纹的判定毫无意义。
Q10:螺纹牙型高度能不能用百分表或投影仪在现场测?
A:现场可以,但要选对工具。螺纹千分尺(也叫螺纹外径千分尺配 V 型测头)能直接读牙型高度,精度 0.01 毫米,是最合适的现场工具;百分表配一个 60 度锥形测头也能测,但需要先做一个标准样对零;投影仪适合做仲裁,把牙型轮廓投到屏幕上量,误差可以控到 0.005 毫米。卡尺只能量到外径与牙顶宽度,牙型高度得用卡尺的深度杆量牙顶到牙底的落差,噪声大,只作粗筛。外贸验货建议现场配螺纹千分尺加环规通止规各一套,成本很低。
Q11:滚丝轮磨损了怎么判断,能不能继续用?
A:用滚丝轮的累计滚丝长度判断,同时用量具复核产出。经验口径是每对滚丝轮的滚丝总长度达到 8000 到 12000 米(D15 乘 2,按螺纹段长度折算)后进入检查期,每 500 米复检一次牙型高度。判据是同一对轮在同样坯料下产出的牙型高度相对新轮下降超过 0.03 毫米,或者牙顶宽度比新轮变宽超过 0.05 毫米,就要换轮或者研磨。另外三个信号:牙底出现纵向细纹、螺纹外径开始超出 6g 上限、通规旋合阻力普遍上升 1.5 牛米以上,任一条出现都应停机复核。
Q12:客户验货时发现螺纹有点毛,但通规能过,这批能不能收?
A:要分两种情况。如果只是手感有阻但通规全长度通过、止规旋不到 4 圈,且卡尺量牙型高度在公差内,可以接收,但应当要求供应商改进润滑与滚丝速度,并在留样上标注。如果是通规能过但需要加力才能通过,或者止规能旋过 4 圈,这批必须拒收或让步接收后逐件全检。判断口径一句话:自由旋合是尺度,加力就是信号。验收记录里要把加力与否写清楚,不要只写通过,否则下次复检无法追溯。