对拉螺杆按拉力定制怎么做:从承载力反推材质、规格与验收方法
同样一句话——"我要 120kN 的螺杆"——在同一个项目里可以对应三种完全不同的产品:一种只需要 D15 普通碳钢,一种需要 D20 加低合金钢,还有一种现有常备规格里根本没有解。差别不在需求方,而在这句话里的 120kN 指的是哪一层力。按拉力定制对拉螺杆这件事,第一步从来不是选材质或选规格,而是先把拉力指标的口径锁死:它是设计允许拉力、是屈服力、还是破断力。口径不清,后面所有的材质与规格推导都是在错误的题目上做正确的运算。
本文只讲这一条主线:拉力指标分三层 → D15 四级强度分档的实测数据 → 从目标拉力反推截面积与材质 → D12 至 D25 的定制空间 → 拿到货怎么验。全文所有承载力数字都同时给出截面积、应力与力的层级,公式一律给符号与单位,算例一律给中间值,可以逐步复核。凡是取工程经验区间的数值,都注明区间,实际取值以专项方案与实测报告为准。选型总览、受力失效机理、价格口径三类内容站内另有专文,本文不重复展开。
一、拉力指标的三层口径:屈服力、允许拉力、破断力
一根对拉螺杆从受力到断裂要经过三个里程碑:先到达屈服、再到达极限、最后断裂。三个里程碑对应三个力,工程上通称屈服力、破断力,而设计上实际使用的是允许拉力。三者的关系是一条单向递减的链条:屈服力与破断力由材料与截面决定,允许拉力是破断力除以安全系数后的折减结果。三者数值可以差出一倍以上,所以混淆任何一层,选型结论都会偏移一个档甚至两个档。
符号:Fy 屈服力(kN);Fb 破断力(kN);Fd 允许拉力(kN);A 计算截面积(mm²);σs 屈服强度(MPa);σb 抗拉强度(MPa);Ks 安全系数(无量纲)。
含义:屈服力是杆件开始产生永久变形的力,破断力是杆件断开瞬间的最大力,允许拉力是设计允许长期使用的力。
用法:报价、下单、验收一律用允许拉力;材质与工艺讨论、断面估算用破断力;只有讨论残余变形与拆检复用时才用屈服力。
| 层级 | 定义 | 计算依据 | 物理含义 | 工程用途 | 典型倍数关系 |
|---|---|---|---|---|---|
| 屈服力 | 材料开始产生永久塑性变形时的拉力 | Fy = A · σs | 超过它杆件不会断,但会变长、变细,卸荷后无法恢复原长 | 判断是否需要整批更换、能否降级复用 | 破断力的 0.6 至 0.9(随材质屈强比变化) |
| 破断力 | 材料断开瞬间承受的最大拉力 | Fb = A · σb | 拉伸试验机上记录到的峰值载荷 | 材质与工艺的强度真值、送检口径 | 以它为基准 1.00 |
| 允许拉力 | 设计允许长期使用的拉力上限 | Fd = Fb / Ks | 扣掉安全系数后的可用力,覆盖材料离散、施工偏差、腐蚀与疲劳 | 配模、算间距、定规格的输入值 | 破断力的 0.50 至 0.67 |
| 工作拉力 | 浇筑期间实际作用在单根螺杆上的力 | 由侧压力与间距反算而得 | 现场真实荷载,必须小于允许拉力 | 与允许拉力比较得到利用率 | 允许拉力的 0.5 至 0.9 |
把三个力放在同一个算例里最直观:D15 精轧螺纹钢,截面积 176.7mm²,破断力 180kN(对应应力 1019MPa)。按安全系数 1.8 折减得允许拉力 100kN(对应应力 566MPa),再按精轧螺纹钢的屈强比约 0.85 估算屈服力约 153kN(对应应力约 866MPa)。同一根杆,三个数字:180、153、100。需求方说"我要 120kN",落在允许拉力之上、屈服力之下——这个位置意味着按设计口径算不够,按破断口径算又超额,正是最容易出错的夹层区间。
这个夹层区间值得单独强调,因为它最容易被两边各自解读成"合格"。如果供方按允许拉力理解,120kN 超过 100kN,会判定 D15 精轧不够、要求升级规格;如果需方按破断力理解,120kN 低于 180kN,会判定 D15 精轧绰绰有余。两个判断各自成立,结论却完全相反。唯一能消除歧义的办法是把层级写在需求单上,而不是留在口头。
| 需求方原话 | 可能的层级 | 折算到 D15 的要求 | D15 精轧能否满足 | 正确处理 |
|---|---|---|---|---|
| 120kN 允许拉力 | 允许拉力口径 | 破断力需 ≥ 120 × 1.8 = 216kN | 不能(180kN) | 升规格,D16 精轧约 201kN 仍不足,需 D20 |
| 120kN 破断力 | 破断力口径 | 破断力需 ≥ 120kN | 能(180kN,余量 50%) | 可按精轧交付,也可按 45# 或 40Cr 降档 |
| 120kN 屈服力 | 屈服力口径 | 屈服力需 ≥ 120kN,折 120 ÷ 176.7 = 679MPa | 能(约 866MPa) | 需换算成允许拉力后下达,避免施工按屈服值配模 |
| 120kN 单根"受力" | 工作拉力口径 | 允许拉力需 ≥ 120kN | 不能 | 按侧压力与间距核实工作拉力计算过程 |
这张表说明了一件事:同样的数字,四种口径,四种结论。所以在需求单上要写的是"允许拉力 120kN,安全系数 1.8",而不是"120kN"。前者可以直接进计算公式,后者还要再问一轮。这也是把拉力定制做成可复算流程的前提。
这就是为什么需求单上要写"允许拉力 95kN,安全系数 1.8"这样两个数连写:第二个数把第一个数锁在了一个唯一的层级上,任何一方都不再需要猜。反过来说,只要需求单上只出现一个孤立的 kN 数值,无论它看起来多么精确,都不能作为排产依据——因为口径未定,精度毫无意义。
还有一层常被忽略:同一根螺杆在三个层级上的"可复算性"不同。破断力最直接,等于截面积乘抗拉强度,两查表即得;屈服力次之,需要知道材质屈服强度与热处理状态;允许拉力最依赖约定,因为安全系数的取值是设计侧的决策,供方无法从实物反推。所以客户把允许拉力报过来时,最好连"这个 1.8 是怎么来的"一起说清,是项目惯例、是企业标准、还是按部位分区取的不同值。这三者会导致同一批货的选型结论完全不同。
把三类误判按严重程度排一下序,能看出一个规律:错误发生在越靠前的环节,后果越不可挽回。层级错(第 1 环)会导致整批规格错,发现时货已到工地;口径错(第 2、3 环)会导致同一规格下的判定错,发现时往往已经浇筑;档位与规格错(第 4 环)最容易被发现,因为货到现场穿不进孔。所以验收动作的顺序应当与这个链条相反:先在需求单上锁死第 1 环,再在技术交底里锁死第 2、3 环,最后在进场验收里兜住第 4 环。
这张表的价值在于把一个常被混为一谈的事说透:扭矩上限管的是"不许把牙拧坏",允许拉力管的是"不许拉断",破断力管的是"不许断成两截",三个上限控制的是三种不同的失效。D15 在洁净干燥条件下按允许拉力反算的力矩已接近扭矩上限,说明单颗螺母一次拧到位这条路余量很小,必须靠分级预紧或双螺母分摊。扭矩扳手的量程要覆盖最终力矩的 1.2 倍,标定周期 12 个月,示值误差不超过 ±4%。
四个力的完整链条因此可以这样排:目标拉力(设计侧给出)→ 允许拉力(选型用)→ 破断力(材质与截面给出)→ 屈服力(材料给出)→ 工作拉力(现场实测或反算)。前四个是算出来的,最后一个是现场测出来的。工程判断始终是拿"工作拉力"去比"允许拉力",其余三个的作用是把这个比值背后的物理依据逐层坐实。只要链条上的任何一层被跳过,比值就失去意义。
| 力 | 由谁给出 | 取值方式 | 在判断中的角色 | 缺失后的后果 |
|---|---|---|---|---|
| 目标拉力 | 设计侧 | 需求单填报 | 求解的起点 | 无法选型 |
| 允许拉力 | 由破断力与 K 折算 | 查换算表 | 与工作拉力比对的基准 | 无法判定是否安全 |
| 破断力 | 材质与截面积 | 实测或理论估算 | 允许拉力的来源 | 安全系数失去基础 |
| 屈服力 | 材料屈服强度 | 查表 | 判断是否产生永久变形 | 无法判断能否复用 |
| 工作拉力 | 侧压力与间距 | 计算或现场实测 | 实际荷载 | 无法评估利用率 |
二、D15 四级强度分档实测表:同一规格,拉力差出 80%
D15 是模板体系里用量最大的规格,也是材质定制空间被最充分利用的规格。同样公称 Φ15、同样公称截面积 176.7mm²,按四档材质交付,破断力可以落在 100kN 到 180kN 之间。四档之间差 80kN,等于又一根 D15 的六成多。这就是"不锁死在固定档位"的第一层含义:规格不动,拉力照样有三个台阶可调。
| 材质 | 热处理状态 | 拉力(kN,破断力口径) | 对应应力(MPa,A=176.7mm²) | 档位定位 | 适用工况 |
|---|---|---|---|---|---|
| Q235 | 热轧/正火 | 100–120 | 566–679 | 基础级 | 常规模板周转,周转次数与成本优先,侧压力中等 |
| 45# | 调质 | 140–150 | 792–849 | 中高级 | 高侧压力墙体,层高大、浇筑速率快、要求较小残余变形 |
| 40Cr | 调质 | ≈160 | ≈905 | 高级 | 重载、大跨度,单根承担较大拉力,反复周转要求高 |
| 精轧螺纹钢 | 热轧+控冷 | 180 | 1019 | 最高级 | 重载与关键结构,拉力接近上限,对一致性与可追溯要求高 |
上表数值是拉断(破断)力口径,不是允许拉力,这是全文最重要的一句注解。同一张表如果被误读成允许拉力,选型会瞬间保守到两倍以上:D15 Q235 按 100kN 当允许拉力用,实际允许只有 56 至 67kN,相当于把一根螺杆当两根用掉了。反过来如果误读成屈服力,又会把安全余量当成"性能指标",去追求接近破断值的利用率,这两种误读方向相反、后果同样严重。
四档材质对应的标准依据是 GB/T 700(碳素结构钢,Q235)、GB/T 699(优质碳素结构钢,45#)、GB/T 3077(合金结构钢,40Cr)、GB/T 20065(预应力混凝土用螺纹钢筋,精轧螺纹钢)。四个标准覆盖的是材料本身,不是成品螺杆——从材料到成品还要经过滚丝成型、调质热处理、表面处理三道工序,每一道都会改变最终破断力落在区间里的位置。同一批 Q235 材料,热处理状态没做对,破断力可能只落在 100 的下沿而不是 120 的上沿;反过来同一批 45# 材料,调质温度与保温时间控制得好,破断力可以稳定在 150 附近。所以"材质名称"只是上限,真实的破断力要由拉伸试验给出。
| 材质 | 材料标准 | 抗拉强度 σb(MPa) | 屈服强度 σs(MPa) | D15 屈服力(kN) | D15 屈强比 Fy/Fb |
|---|---|---|---|---|---|
| Q235 | GB/T 700 | 375–500 | 235 | 41.5 | 0.37(按 σb=375 计) |
| 45# | GB/T 699 | 600 | 355 | 62.7 | 0.44 |
| 40Cr | GB/T 3077 | 785–980 | 785 | 138.7 | 0.72(按 σb=980 计) |
| 精轧螺纹钢 | GB/T 20065 | 1080 | 930 及以上 | 164.3 | 0.77 |
注意最后两列的差异:Q235 的屈强比只有 0.37,精轧是 0.77。这意味着 Q235 的"屈服后还能拉很长一段"的塑性储备大,精轧的塑性储备小。这一点在拉力定制里是实际约束:追求高拉力时必须接受断裂前变形小、对偏心与冲击敏感的事实。因此高拉力档的使用条件要比基础档更严格——旋合长度不小于 1.5d、扭矩不得超过上限、不得冷矫弯曲,这些都不是保守,而是屈强比决定的物理边界。
符号:A 公称截面积(mm²);de 与截面积等效的直径(mm)。
验算:A = 176.7 时,de = √(4×176.7/3.1416) = √225.0 = 15.00mm,说明 176.7mm² 正是按公称直径 15mm 的圆面积取整,是全站统一的应力口径。
用法:文中所有 MPa 数值都按 176.7mm² 折算,与 566 至 1019MPa 完全对应;若改用实测外径 15.4mm 的 186.3mm²,同一破断力下的应力会低 5.4%,看起来"更安全",但这是口径错位造成的假安全。
在实际排产里,安全系数的取值还常与周转计划挂钩:只做一次、拆完即退场的部位,安全系数取下沿即可;计划周转 15 轮以上、且每轮拆装都由不同班组执行的,安全系数取上沿或 2.0。原因是周转带来的累积损伤(牙顶压溃、微裂纹、直线度偏差)不会体现在单次试验数据里,只能靠安全系数预先扣除。这也是为什么同一档材质在不同项目上的"推荐值"会差出一截——不是材料不稳,而是使用条件不同。
三、安全系数换算:把破断力折成可以下单的允许拉力
需求方最终要下单的是允许拉力,所以破断力必须经过安全系数折减。模板体系常用 1.5 至 1.8,重载与关键结构取 2.0。下表把四档材质在三个安全系数下的允许拉力全部列出,可以直接查用。
| 材质 | 破断力 kN | 安全系数 1.5 → 允许 kN | 安全系数 1.8 → 允许 kN | 安全系数 2.0 → 允许 kN |
|---|---|---|---|---|
| Q235 | 100–120 | 67–80 | 56–67 | 50–60 |
| 45# | 140–150 | 93–100 | 78–83 | 70–75 |
| 40Cr | ≈160 | ≈107 | ≈89 | ≈80 |
| 精轧 | 180 | 120 | 100 | 90 |
这张表有一个很容易被忽略的特征:同一档材质在 1.5 与 2.0 之间的允许拉力相差 25%,而 1.5 到 1.8 之间相差约 17%。也就是说,安全系数取值的差别,比相邻两档材质之间的差别还大。D15 Q235 在 1.5 下允许 67 至 80kN,在 2.0 下只允许 50 至 60kN;如果横着比,1.5 下的 Q235 允许值已经接近 2.0 下的 45#(70 至 75kN)。所以比较两个方案的承载力,必须先比较安全系数,再比较材质。
| 比较对象 | 允许拉力(kN) | 安全系数 | 可对比性 | 结论 |
|---|---|---|---|---|
| D15 Q235 | 67–80 | 1.5 | 不可直接与下一行比 | 安全系数不同,需先统一 |
| D15 45# | 70–75 | 2.0 | 不可直接与上一行比 | 安全系数不同,需先统一 |
| D15 Q235(统一到 2.0) | 50–60 | 2.0 | 可对比 | 低于 45# 的 70–75,材质升级有效 |
| D15 Q235(统一到 1.5) | 67–80 | 1.5 | 与 45# 统一后对比 | 45# 统一到 1.5 为 93–100,仍高出一档 |
把安全系数折减做完之后,还要叠加一个经常被漏掉的量:工作拉力并不是均匀分布的。同一模板面板上,边角、洞口周边、施工缝附近的单根螺杆承担的工作拉力可以比平均位置高出 20% 至 40%。所以在允许拉力与工作拉力之间还要留一个不均匀系数。标准算例可以这样写:目标工作拉力 Fw 乘以不均匀系数 ku(取 1.2 至 1.4)后,必须小于或等于允许拉力 Fd。
符号:Fw 平均单根工作拉力(kN);ku 不均匀系数(无量纲,取 1.2 至 1.4);Fd,req 选型所需的允许拉力。
含义:先算平均值,再乘不均匀系数得到需求值,然后到换算表里查档位,比直接用平均值查表更保守、也更接近现场。
用法:常规部位取 1.2,洞口与边角取 1.4,施工缝周边取 1.3。
| 部位 | 不均匀系数 ku | 平均工作拉力 kN | 需求允许拉力 kN | D15 可选档位(安全系数 1.8) |
|---|---|---|---|---|
| 墙体中部常规区 | 1.2 | 40 | 48.0 | Q235(56–67)即可 |
| 施工缝周边 | 1.3 | 45 | 58.5 | Q235 上限 67,可用 |
| 洞口周边 | 1.4 | 50 | 70.0 | Q235 不够,45#(78–83)可用 |
| 边角与阴角 | 1.4 | 60 | 84.0 | 45# 不够,40Cr(约 89)可用 |
| 柱模与梁柱节点 | 1.4 | 70 | 98.0 | 40Cr 不够,精轧(100)临界 |
这张表是把"四个档位"变成"五个部位"的过程:同一个项目里,不同部位其实该用不同档位。这也解释了为什么按拉力定制不能整个项目一刀切成一个材质——拉力需求是部位参数,不是项目参数。同一批次可以按部位分档配套供应,让各部位都落在利用率 0.6 到 0.85 的合理区间,而不是全项目按最不利部位统一升级。
同一批次里还可以做"按部位分档",这是两维求解最实用的落地方式:把一个项目按拉力需求分成若干区,每个区单独求解、单独下达一份需求单,但所有区共用同一个批次的原材料与工艺。这样既不会全项目按最不利部位一刀切造成过量,也不会因为分多家供应而出现批次混用。区划的边界通常就是模板分区的边界,因为模板分区本来就已经把受力相近的部位圈在了一起。
这张表的价值不在于数字本身,而在于它把"材质"从模糊的品质印象变成了可算的输入。Q235 的 400MPa 与精轧的 1080MPa 之间差 2.7 倍,落到 D15 这个规格上就是 100kN 至 180kN 的破断力区间。需求方要做的判断只有一件事:自己的目标拉力落在区间的哪一段,然后用哪一段去交付。
| 材质对比 | 抗拉强度 MPa | D15 破断力 kN | 相对 Q235 的倍数 | 相对 Q235 的允许拉力增量(K=1.8) |
|---|---|---|---|---|
| Q235 → 45# | 400 → 600 | 100 → 106 | 1.50(按抗拉强度) | +22.2kN(55.6 → 58.9,按 400 与 600 的 σb 下限口径) |
| Q235 → 40Cr | 400 → 785 | 100 → 138.7 | 1.96 | +21.5kN(55.6 → 77.1) |
| Q235 → 精轧 | 400 → 1080 | 100 → 190.8 | 2.70 | +50.4kN(55.6 → 106.0) |
| 45# → 精轧 | 600 → 1080 | 106 → 190.8 | 1.80 | +47.1kN(58.9 → 106.0) |
上表有一处需要说明:破断力一列的数值是按材质抗拉强度下限乘 176.7mm² 得到的理论下限,而规范分档表给出的是实测区间(Q235 100 至 120、45# 140 至 150、40Cr 约 160、精轧 180)。两者的差别说明实测值一般高于按下限算的理论下限,因为实际抗拉强度多落在标准区间的中上部,而工艺控制好时还会再高一点。选型时按理论下限保守取值,验收时按实测报告判定,两者不冲突。
四、从目标拉力反推规格与材质:A = F/σ 的完整求解
反推的逻辑是单向的:目标拉力 → 需求允许拉力 → 需求破断力 → 所需截面积 → 规格与材质的组合。每一步都是一个除法,不涉及迭代,所以可以手算复核。关键是要把抗拉强度按材质下限取,而不是取上限;取上限会让所需截面积偏小,选出来的规格看起来刚好够,实际上没有余量。
第 2 步 Areq = Fb,req / σb (mm²)
第 3 步 选满足 A ≥ Areq 的最小常备规格,材质按 Areq 对应的档位确定
符号:Fd,req 需求允许拉力(kN);Fb,req 需求破断力(kN);Ks 安全系数;σb 材质抗拉强度下限(MPa,Q235 取 400、45# 取 600、40Cr 取 785、精轧取 1080)。
含义:第 2 步的 σb 是分档的:同一 Areq 用不同材质求解,会得到完全不同的规格结论,这正是"两个维度求解"的核心。
用法:先固定材质求规格,再固定规格求材质,两次求解结果取可行交集。
4.1 算例一:常规墙体,允许拉力 45kN
某剪力墙项目提出单根允许拉力 45kN,安全系数取 1.8。第 1 步需求破断力 = 1.8 × 45 = 81.0kN;第 2 步按 Q235 的下限 400MPa 求所需截面积 = 81.0 × 1000 ÷ 400 = 202.5mm²。查规格表:D15 的 176.7mm² 不够,D16 的 201.1mm² 差 1.4mm² 也不够,D20 的 314.2mm² 足够但明显偏大。
这不是死局,而是提示换一个维度求解:保持 D15 规格不变,改用 45# 材质,抗拉强度下限 600MPa,所需截面积 = 81.0 × 1000 ÷ 600 = 135.0mm²,D15 的 176.7mm² 足够,余量 176.7 ÷ 135.0 = 1.31。校验 D15 45# 的破断力:176.7 × 600 = 106.0kN,对应允许拉力 106.0 ÷ 1.8 = 58.9kN,大于需求的 45kN,利用率 45 ÷ 58.9 = 0.76,落在合理区间。
| 求解步骤 | 公式 | 代入 | 中间值 | 结论 |
|---|---|---|---|---|
| 1 需求破断力 | Fb,req = Ks · Fd,req | 1.8 × 45 | 81.0kN | 需求明确 |
| 2 按 Q235 求截面积 | Areq = Fb,req / 400 | 81000 ÷ 400 | 202.5mm² | D15 176.7 不够,D16 201.1 差 1.4 |
| 3 按 45# 求截面积 | Areq = Fb,req / 600 | 81000 ÷ 600 | 135.0mm² | D15 176.7 足够 |
| 4 校验允许拉力 | Fd = A · σb / Ks | 176.7 × 600 ÷ 1.8 ÷ 1000 | 58.9kN | 大于 45kN,利用率 0.76 |
| 5 校验应力 | σ = Fd · Ks / A | 58900 ÷ 176.7 | 333.3MPa | 远低于 600MPa,安全 |
4.2 算例二:重载部位,允许拉力 95kN
某重载部位提出单根允许拉力 95kN,安全系数 1.8。需求破断力 = 1.8 × 95 = 171.0kN。按 45# 求所需截面积 = 171000 ÷ 600 = 285.0mm²,D20 的 314.2mm² 满足,D16 的 201.1mm² 不够。按 40Cr 求所需截面积 = 171000 ÷ 785 = 217.8mm²,D20 的 314.2mm² 满足,D16 的 201.1mm² 同样不足。按精轧求所需截面积 = 171000 ÷ 1080 = 158.3mm²,D15 的 176.7mm² 就够。
于是这一题有两个解:D20 + 45#,或 D15 + 精轧。前者用大规格省材质,后者用小规格用足材质。两个解都满足 171kN 的破断力要求,取舍点在于配套件与施工便利:D20 的螺母、垫板、山型卡全部要按大规格配,穿墙孔径与 PVC 套管也要加大;D15 精轧则可以在不动配套体系的前提下把拉力提上去。这就是"不锁死在固定档位"的第二层含义:同一个拉力目标,可以沿规格轴解,也可以沿材质轴解,还能两轴同时走。
| 解 | 规格 | 材质 | 截面积 mm² | σb MPa | 破断力 kN | 允许拉力 kN(Ks=1.8) | 利用率 |
|---|---|---|---|---|---|---|---|
| 解 A | D20 | 45# | 314.2 | 600 | 188.5 | 104.7 | 0.91 |
| 解 A′ | D20 | 40Cr | 314.2 | 785 | 246.6 | 137.0 | 0.69 |
| 解 B | D15 | 精轧 | 176.7 | 1080 | 190.8 | 106.0 | 0.90 |
| 解 B′ | D16 | 40Cr | 201.1 | 785 | 157.9 | 87.7 | 不足(1.08 倍) |
| 解 C | D25 | Q235 | 490.9 | 400 | 196.4 | 109.1 | 0.87 |
五个解里,解 B′ 是典型陷阱:D16 + 40Cr 看起来"规格比 D15 大、材质也不错",但 157.9kN 破断力折成允许只有 87.7kN,达不到 95kN 的要求。规格升级不等于拉力升级,规格与材质必须一起算。而解 C(D25 + Q235)确实能达标,但把规格推到最大、材质压到最低,配套件全部要跟着换,通常是最后才考虑的路径。
4.3 算例三:扭矩校核,先把拧紧这条路走通
拉力达标以后还要回到施工动作上:这个允许拉力能不能通过拧紧螺母施加进去。拧紧力矩按 M = K · F · d 反算,K 为扭矩系数,D15 扭矩上限不超过 150N·m、D20 不超过 250N·m。
| 规格 | 允许拉力 kN | 扭矩系数 K | 反算力矩 M = K·F·d | 扭矩上限 | 结论 |
|---|---|---|---|---|---|
| D15 | 58.9(45#) | 0.24 | 0.24 × 58900 × 0.015 = 212.0N·m | 150N·m | 超限 41%,必须分级预紧 |
| D15 | 58.9(45#) | 0.20 | 0.20 × 58900 × 0.015 = 176.7N·m | 150N·m | 仍超限 18% |
| D15 | 40.5(常备口径) | 0.24 | 0.24 × 40500 × 0.015 = 145.8N·m | 150N·m | 余量 2.8%,临界 |
| D20 | 104.7(45#) | 0.24 | 0.24 × 104700 × 0.020 = 502.6N·m | 250N·m | 超限 101%,不可单次到位 |
| D20 | 73.5(常备口径) | 0.24 | 0.24 × 73500 × 0.020 = 352.8N·m | 250N·m | 超限 41%,需分级预紧 |
这张表给出了一个必须写进交底的结论:拉力定制抬高允许拉力以后,扭矩上限会先成为瓶颈。D15 45# 的允许拉力 58.9kN 折算成洁净干燥条件下的拧紧力矩已达 212.0N·m,是 150N·m 上限的 1.41 倍。也就是说,允许拉力虽然拿得到,但不可能靠一次拧到位的扭矩实现。可行路径只有三条:分级预紧(两次到位,中途停 1 至 2 分钟让应力松弛)、双螺母分摊、或改用有油水的螺纹状态把 K 压到 0.16 至 0.20。三条路径都不改变拉力上限,只改变"如何把力加进去"。
| 路径 | 做法 | 对允许拉力的影响 | 对扭矩的影响 | 注意事项 |
|---|---|---|---|---|
| 分级预紧 | 第一次到最终力矩的 60%,停 1–2min,第二次到位 | 不变 | 最终力矩分摊到两次,单次不超上限 | 两次之间不得松开,只补不卸 |
| 双螺母分摊 | 内外各一颗螺母,分担同一预紧力 | 不变 | 单颗所需力矩约为单螺母的一半 | 两螺母旋向与旋合长度须校核,旋合 ≥1.5d |
| 螺纹状态控制 | 洁净干燥涂油,K 取 0.16–0.20 | 不变 | 同等拉力下力矩下降 17%–33% | 不得用带浮锈件,浮锈时 K 升至 0.28–0.34 |
| 升规格 | D15 改 D20 等 | 可提升 | 总力矩上升但单根工作拉力下降 | 配套件与穿墙孔径同步更换 |
三个算例的共同结构是:需求值 → 破断力 → 截面积 → 规格与材质 → 扭矩校核。其中只有第 1 步与第 2 步依赖约定(安全系数与不均匀系数),后面的每一步都是查表与除法。约定一旦在需求单上固化,剩下的部分就可以交给任何人复核,出现分歧时也只需要回到约定这一层去核对,不必逐根争论。
五、材质选择的边界:什么拉力该用什么材质
材质不是越高越好,因为材质升级的代价同时落在三处:单件成本、塑性储备(屈强比提高)、配套工艺要求(热处理一致性、扭矩控制精度)。所以边界判据要写成"在安全系数与不均匀系数都取定的前提下,允许拉力落在哪一段,就用哪一档",而不是"按项目重要性挑材质"。
| 目标允许拉力(kN,Ks=1.8) | D15 可选材质 | D20 可选材质 | D16 可选材质 | 推荐路径 | 不可行提示 |
|---|---|---|---|---|---|
| ≤ 56 | Q235 及以上全部 | Q235 及以上全部 | Q235 及以上全部 | Q235 最低档即可,追求周转 | 无需升级,升级属浪费 |
| 56 – 67 | Q235(上限)/45# 起 | Q235 即可 | Q235 即可 | D15 取 Q235 上限或直接 45# | D15 Q235 落在区间上沿,需实测确认 |
| 67 – 83 | 45#(78–83)临界 | Q235(50–60)不足,45# 足够 | 45# 足够 | D20 Q235 升 45#,或 D15 升 45# | D15 Q235 完全不够 |
| 83 – 100 | 40Cr(≈89)/精轧(100)临界 | 45#(78–83)不足,40Cr(≈89)不足 | 40Cr 足够 | D15 40Cr 或精轧;D16 40Cr | D20 45#、D20 40Cr 均不够,须 D20 精轧 |
| 100 – 120 | 精轧(100)临界,需送检确认 | 40Cr(≈89)不足,精轧(90)仍不足 | 精轧足够 | D16 精轧(112)或 D20 精轧(144) | D15 四个档位全部处在临界带,优先升规格 |
| > 120 | 无解 | 精轧(144)可到 | 无解 | 直接进 D20 精轧或 D25 | D12/D15/D16 全部无解,别再试档位 |
这张表的读法是横向锁段、纵向选规格。第三行(67 至 83kN)是材质最容易被选错的区间:D15 Q235 的允许上限只有 67kN,正好卡在区间下沿,而 D20 Q235 的上限只有 60kN,连下沿都到不了。所以这一区间要么升材质,要么升规格,没有"降规格硬顶"的路。
边界判据还可以更直接地写成缺口比公式。用当前档位的允许拉力上限去除需求值,得到缺口比 kg;kg ≤ 1.0 不跳档,1.0 至 1.25 同规格升一档材质,1.25 至 1.6 升两档材质或升一档规格,超过 1.6 必须升规格。
| 缺口比 kg | 含义 | 动作 | 动作后需复核项 | 示例 |
|---|---|---|---|---|
| ≤ 1.00 | 当前档位够用 | 维持原档,核对利用率是否过低 | 利用率低于 0.5 可考虑降档 | D15 Q235 Ks=1.8 允许 56,需 45 → 够,利用率 0.80 |
| 1.00 – 1.25 | 略欠一档 | 同规格升一档材质 | 扭矩上限、屈强比 | 需 75 / 允许 67 = 1.12 → D15 升 45# |
| 1.25 – 1.60 | 欠两档或需换规格 | 升两档材质,或升一档规格 | 配套件、穿墙孔径 | 需 95 / 允许 67 = 1.42 → D15 40Cr 或 D20 45# |
| > 1.60 | 当前规格无解 | 必须升规格 | 整套配套体系 | 需 130 / 允许 67 = 1.94 → D20 精轧(144) |
六、米重 1.48 至 1.50kg/m:偏差的三个来源与自查方法
拉力定制谈完之后,客户最常用、也最容易困惑的一个指标是米重。按通用圆钢单重公式 m = 0.00617 × d²,D15 的理论米重是 0.00617 × 225 = 1.388kg/m;而实测成品 D15 对拉螺杆落在 1.48 至 1.50kg/m,偏差 +6.6% 至 +8.0%。用等效直径反推:1.48kg/m 对应 Φ15.49mm,1.50kg/m 对应 Φ15.59mm。
| 项 | 数值 | 计算过程 | 说明 |
|---|---|---|---|
| D15 理论米重 | 1.388kg/m | m = 0.00617 × d² = 0.00617 × 225 | 按公称直径 15mm 的圆钢计算 |
| 实测成品米重 | 1.48–1.50kg/m | 称十根取平均,总重除以总长 | 含螺纹段全部长度 |
| 偏差 | +6.6% – +8.0% | (1.48−1.388)/1.388 = 6.6%;(1.50−1.388)/1.388 = 8.0% | 上限与下限都来自同一组偏差来源 |
| 等效直径(1.48) | Φ15.49mm | d = √(1.48 ÷ 0.00617) = √239.9 = 15.49 | 按 0.00617 反解 |
| 等效直径(1.50) | Φ15.59mm | d = √(1.50 ÷ 0.00617) = √243.1 = 15.59 | 同上 |
三个偏差来源必须分开算,因为它们的性质完全不同:前两个是工艺固有特性,第三个是公差控制策略。
| 偏差来源 | 成因 | 量级 | 贡献比例 | 可否通过控制消除 | 客户自查方法 |
|---|---|---|---|---|---|
| 螺纹外径正偏差 | 公称 Φ15,实测外径落在 15.3–15.5mm 区间 | 按 (15.4/15)² − 1 计 | 约 +5.4% | 不可消除,属材料与轧制公差 | 卡尺在杆体段量三点取均值 |
| 滚丝挤压胀径 | 滚丝是冷挤压成型,材料被挤出形成牙型,杆体未加工部分外径膨胀 | +0.2–0.3mm | 随外径同步计入上项 | 不可消除,属滚丝工艺固有 | 对比杆体段与坯料直径差 |
| 负公差控制 | 标准允许杆体直径负偏差,按足尺甚至正公差控制 | — | 约 +2.7% | 可通过控制口径调整 | 米重法最直接 |
三条叠加为什么正好落在 +6.6% 至 +8.0%?把两项可量化的贡献按近似叠加算:(1 + 5.4%) × (1 + 2.7%) − 1 = 1.054 × 1.027 − 1 = 1.0825 − 1 = +8.25%,比实测上沿 +8.0% 略高,这是因为外径正偏差与滚丝胀径在实测中部分重叠,不能完全线性相乘;取实际落在 15.3mm 下限时,(15.3/15)² − 1 = 4.04%,再加 2.7% 按乘法叠加得 1.0404 × 1.027 − 1 = +6.85%,落在实测下沿 +6.6% 附近。两个端点分别对上偏差区间的两个端点,说明这三项就是偏差的全部来源,没有第四个隐藏项。
符号:δ 米重偏差(%);mact 实测米重(kg/m);mth 理论米重(kg/m);de 等效直径(mm)。
含义:δ 越大说明实际截面积越大(同等材质下破断力也随之上升),但也意味着同等长度更重。这是截面积与重量同时变化的必然结果。
用法:客户称重后先算 δ,δ 在 +6.6% 至 +8.0% 区间属正常;低于 +6% 要查是否直径偏小;高于 +9% 要查是否用了非标大外径而螺纹未按对应规格加工。
客户自查米重只需要两件工具:电子秤和卷尺。做法是取十根同规格,逐根称重并记录长度,总重除以总长得到平均米重;再按 δ 公式核对是否落在 1.48 至 1.50 区间。这一步不能替代拉伸试验,但能在送检之前筛掉直径明显偏小的批次——直径偏小 3%,截面积就偏小 6%,破断力同步下降 6%,这个量已经足以让一个原本 56kN 的档位落到 52.6kN。
| 实测米重 kg/m | 等效直径 mm | 偏差 δ | 截面积推算 mm² | 相对 D15 公称 176.7 的变化 | 判定 |
|---|---|---|---|---|---|
| 1.30 | Φ14.51 | −6.3% | 165.4 | −6.4% | 直径明显偏小,破断力同比例下降 |
| 1.388 | Φ15.00 | 0(理论值) | 176.7 | 0 | 理论口径,实物极少正好落在这一点 |
| 1.48 | Φ15.49 | +6.6% | 188.4 | +6.6% | 实测下沿,正常 |
| 1.50 | Φ15.59 | +8.0% | 190.9 | +8.0% | 实测上沿,正常 |
| 1.58 | Φ16.00 | +13.8% | 201.1 | +13.8% | 外径远超参数,须核实是否按 D16 加工 |
米重偏差还有一条容易被忽略的解读:偏差为正,同时意味着同等材质下的破断力也略高于按公称截面积计算的估值。原因是截面积实际比 176.7mm² 大 6.6% 至 8.0%。但这部分增量不能拿来做设计余量,原因有两个:一是负偏差的批次同样存在,设计口径必须覆盖偏差区间的下沿;二是牙底截面并不随外径等比增大,外径增大的收益有一部分被牙型占掉了。所以正确的用法是:设计按 176.7mm² 与公称破断力,验收按米重与拉伸双口径。
七、D12 至 D25 的定制空间:每档规格的拉力上限与配套约束
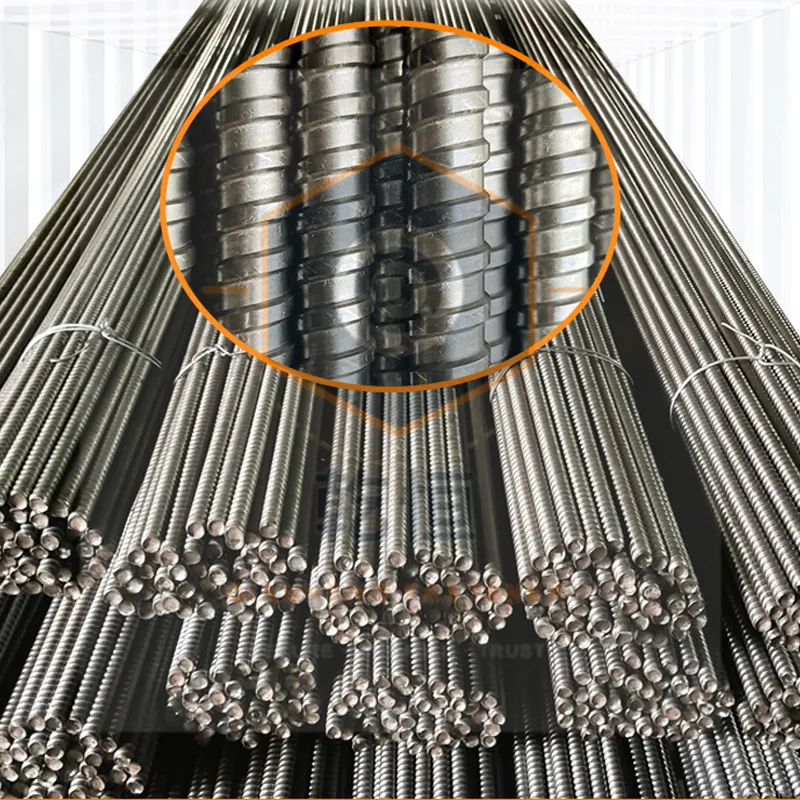
常备规格是 D12、D15、D16、D20、D25,长度 200 至 8000mm 均可定制。每个规格的公称截面积、理论米重与常规允许拉力如下表。这张表是站内统一的规格口径,后文所有推算都以它为准。
| 规格 | 公称截面积 mm² | 理论米重 kg/m | 常规允许拉力 kN | 常规允许拉力对应应力 MPa | 常备情况 |
|---|---|---|---|---|---|
| D12 | 113.1 | 0.888 | 25.9 | 229.0 | 常备 |
| D15 | 176.7 | 1.388 | 40.5 | 229.2 | 常备 |
| D16 | 201.1 | 1.579 | 46.0 | 228.7 | 常备 |
| D20 | 314.2 | 2.468 | 73.5 | 233.9 | 常备 |
| D25 | 490.9 | 3.856 | 115.0 | 234.3 | 常备 |
注意第四、五两列:五个规格的常规允许拉力对应应力几乎完全一致,都落在 229 至 234MPa 这条线上。这说明常规允许拉力是按同一条应力水平(约 230MPa)乘各规格截面积得到的,与材质无关——它是一套"通用口径",不是某一档材质的真实上限。理解了这一点,就明白为什么按拉力定制时必须换掉这个通用口径,改用材质实测破断力除以安全系数:通用口径只允许你选规格,不允许你选材质。
换算成破断力口径看,各规格的上限就分成四档了。下表按抗拉强度 900 至 1000MPa 的理论估算(40Cr 与精轧的区间),标注"理论估算,实际以实测报告为准"。
| 规格 | 公称截面积 mm² | 理论米重 kg/m | 破断力估算(900MPa)kN | 破断力估算(1000MPa)kN | 说明 |
|---|---|---|---|---|---|
| D12 | 113.1 | 0.888 | 101.8 | 113.1 | 小规格上限,约 100–113kN |
| D15 | 176.7 | 1.388 | 159.0 | 176.7 | 159–177kN,精轧可达 180kN |
| D16 | 201.1 | 1.579 | 181.0 | 201.1 | 单件即可超 180kN |
| D20 | 314.2 | 2.468 | 282.8 | 314.2 | 重载 |
| D25 | 490.9 | 3.856 | 441.8 | 490.9 | 超大承载力 |
上表是按截面积乘抗拉强度的理论估算,实际以实测报告为准。理论估算与实测之间通常有 5% 至 10% 的差异,来源是牙底圆角、滚丝流线与热处理均匀性。用它做选型上限判断是合适的,用它出检测报告则不可以。所以拉力定制报出去的每一个数,都应注明"理论估算"或"实测报告给出"这两个来源之一。
各规格的配套约束也要跟着规格走,这一点在拉力定制里经常被忽略:规格升了,螺母、垫板、山型卡、穿墙孔径全部要同步升。下表把五规格的配套要求并列,便于一次核清。
| 规格 | 穿墙孔径建议 mm | PVC 套管外径 mm | 配置螺母/垫板 | 旋合长度要求 | 扭矩上限 N·m |
|---|---|---|---|---|---|
| D12 | ≥ 16 | 约 16–18 | 按 D12 配套 | ≥ 1.5d = 18mm | 按规格与材质核定,D12 未纳入 150/250 两档口径 |
| D15 | ≥ 18 | 约 18–20 | 按 D15 配套 | ≥ 1.5d = 22.5mm | ≤ 150 |
| D16 | ≥ 20 | 约 20–22 | 按 D16 配套 | ≥ 1.5d = 24mm | 按 D15 与 D20 之间插值控制 |
| D20 | ≥ 24 | 约 24–26 | 按 D20 配套 | ≥ 1.5d = 30mm | ≤ 250 |
| D25 | ≥ 29 | 约 29–31 | 按 D25 配套 | ≥ 1.5d = 37.5mm | 须按材质与规格专项核定 |
这张表里最容易被跳过的是穿墙孔径。D15 改 D20 时孔径要从 18mm 提到 24mm,如果模板与背楞已经开孔、只换螺杆,就装不进去;反过来 D20 改 D15,孔大杆细,杆体会在孔内窜动,窜动会磨破套管、导致拆不出来。所以拉力定制的规格变更,必须与模板开孔方案一起改。
八、不锁死在固定档位:两维求解的流程与表
把前七节压成一套可执行的流程,就是"两维求解":给定目标拉力后,先在规格轴上找一个解,再在材质轴上找一个解,两个解的交集就是可行域。可行域通常不止一个点,最后按配套与施工条件挑一个。整个过程不需要经验判断,只需要三次查表与两次除法。
| 步骤 | 输入 | 动作 | 输出 | 不满足时的分支 |
|---|---|---|---|---|
| 1 锁口径 | 需求方原话 | 确认是允许拉力 / 屈服力 / 破断力,明确安全系数 | Fd,req 与 Ks | 口径不明 → 退回需求方书面确认 |
| 2 加不均 | Fd,req、部位 | 乘不均匀系数 ku(1.2–1.4) | 选型需求值 | 部位未明 → 取 1.4 保守 |
| 3 求破断 | 选型需求值、Ks | Fb,req = Ks × 需求值 | 需求破断力 kN | — |
| 4 规格轴解 | Fb,req、固定材质 | Areq = Fb,req / σb,查规格表取最小满足 | 候选规格 | 超出 D25 → 拆分受力点或改体系 |
| 5 材质轴解 | Fb,req、固定规格 | 反查该规格各档材质的破断力是否 ≥ Fb,req | 候选材质 | 全档不够 → 回步骤 4 升规格 |
| 6 交集合规 | 候选规格 × 候选材质 | 校验允许拉力、扭矩上限、配套孔径 | 可行解集 | 扭矩超限 → 分级预紧/双螺母/改螺纹状态 |
| 7 选优 | 可行解集 | 按利用率 0.6–0.85、配套改动量、检验要求排优先级 | 最终方案 | 利用率 <0.5 考虑降档 |
| 8 出单 | 最终方案 | 写明规格、材质、拉力层级、Ks、长度、螺纹、检验要求 | 需求单 | — |
这套流程有一个副产品:它会自动暴露"需求本身不成立"的情形。比如目标允许拉力 200kN,安全系数 1.8,需求破断力 360kN;按精轧 1080MPa 求所需截面积 400000 ÷ 1080 = 370.4mm²,D20 的 314.2mm² 差 5.7%,D25 的 490.9mm² 够。这时若项目原本设计用 D20 孔径,结论就是要么改体系把单根受力拆小,要么改模板开孔,而不是"再想想材质"。把这种情形明确指出来,比给一个勉强凑出来的规格更有价值。
| 场景 | 目标允许拉力 kN | Ks | 需求破断力 kN | 规格轴解 | 材质轴解 | 可行解集 |
|---|---|---|---|---|---|---|
| 常规墙体 | 45 | 1.8 | 81.0 | D16(201.1×400=80.4 不足)→ D20 Q235 | D15 + 45#(106.0) | D15+45# / D20+Q235 |
| 高侧压力墙 | 65 | 1.8 | 117.0 | D20 Q235(125.7) | D15 精轧(190.8) | D15+精轧 / D20+Q235 |
| 重载部位 | 95 | 1.8 | 171.0 | D20 45#(188.5) | D15 精轧(190.8) | D15+精轧 / D20+45# / D25+Q235 |
| 大跨度 | 130 | 2.0 | 260.0 | D25 45#(294.5) | D20 精轧(339.3) | D20+精轧 / D25+45# |
| 关键结构 | 200 | 2.0 | 400.0 | D25 精轧(530.2) | D20 精轧(339.3)不足 | 仅 D25+精轧 |
最后一行值得单独说:关键结构 200kN 允许拉力、安全系数 2.0,唯一可行解是 D25 精轧。这不是"规格越大越好",而是在 400kN 的破断力要求下,只有 D25 与精轧的组合能同时满足截面积与抗拉强度。任何更小的规格、任何更低的材质,都会在步骤 4 或步骤 5 被算出"不足"两个字。
规格轴与材质轴的求解顺序也有讲究。先解材质轴、再解规格轴,得到的方案配套改动最小;先解规格轴、再解材质轴,得到的方案单件成本最省。前者适合已开工、模板已开孔的项目,后者适合尚在深化设计阶段的项目。这个顺序不是原则问题,是时点问题——同一套需求,在开工前后求解会得到不同的最优解,而两个解都正确。
还有一类需求是"降档"而不是"升档":设计按高档位配了,实测受力远低于预期,这时需求方会问能不能降到低档。可以,但降档前要核两件事:一是拆检后的实际残余变形是否为零,有过塑性变形的杆件不能降档再用;二是降档后的利用率是否仍落在 0.5 以上,低于 0.5 说明规格本身也偏大,应连规格一起降。只降材质不降规格,往往得到的是一个"既不省料也不再安全"的中间态。
九、验收判据:拿到货怎么核拉力
验收的核心不是"看货好不好",而是"核给你的拉力是否落在需求单上"。四个动作按可靠性排序:送检抗拉最直接,量丝底直径次之,量外径与称米重作为过程判据,外观与螺纹检查作为前置筛除。
| 验收项 | 工具 | 判定标准 | 不合格处理 | 在拉力链条中的位置 |
|---|---|---|---|---|
| 螺纹外径 | 游标卡尺 | 杆体段三点均值落在 15.3–15.5mm(D15) | 余量偏小,可整批退或降档使用 | 过程判据,与米重互相印证 |
| 米重 | 电子秤 + 卷尺 | 十根平均米重落在 1.48–1.50kg/m(D15) | < 1.46 判直径偏小,需送检 | 过程判据,反映截面积 |
| 丝底直径 | 卡尺 + 螺纹千分尺 | 牙底清晰,无缺牙,全牙段无明显凹陷 | 缺牙件整根剔除 | 直接反映有效截面 |
| 牙型与通止规 | 通规 + 止规 | 通规自由旋合通过全长,止规旋入不超过 2 扣 | 止规通过即判螺纹超差 | 间接影响有效截面 |
| 直线度 | 平台 + 塞尺 | 全长弯曲量不超过长度千分之二 | 死弯件剔除,不得冷矫 | 影响附加弯矩,折算拉力下降 |
| 拉伸试验 | 万能材料试验机 | 实测破断力 ≥ 需求破断力,断后伸长率达标 | 判不合格,整批复检 | 拉力真值,唯一终判 |
其中"丝底直径"这一项最值得展开。一根 D15 的螺纹段,牙顶处的外径可能是 15.4mm,但牙底处的直径只有 12.5 至 13mm 左右,有效截面是牙底那一圈,不是牙顶那一圈。所以第三方送检得到的破断力若按外径估算会明显偏乐观。客户在验收时若只能用卡尺,应尽量量牙谷处的直径而不是牙顶;若只能量牙顶,则把测得值乘上牙高折减系数再反算应力,才能与实际破断力对上。这也是为什么第六节的米重法要用十根取平均——单根称重会受螺纹段与杆体段比例影响,平均后噪声被摊薄。
| 检验项目 | 抽样频率 | 记录要素 | 不合格判据 | 复检规则 |
|---|---|---|---|---|
| 外观与螺纹 | 逐根目视 | 批次号、数量、缺牙件数 | 缺牙、裂口、压扁 | 剔除后整批不重复抽 |
| 外径与米重 | 每批抽 10 根 | 实测均值、极值、δ | δ < +6% 或 > +9% | 加倍抽样,双倍仍不合格则退 |
| 通止规 | 每批抽 5% | 通规通过率、止规旋入扣数 | 止规旋入 > 2 扣 | 判螺纹超差,全批复检 |
| 直线度 | 每批抽 10 根 | 最大弯曲量、部位 | 弯曲量 > L/500 | 逐根检查该批 |
| 拉伸试验 | 每批 3 根试样 | 破断力、伸长率、断口位置 | 破断力 < 需求值 | 判不合格,不得降级使用 |
| 材质证明 | 每批 1 份 | 炉批号、标准号、力学性能 | 缺项或与实物不符 | 补证,追溯炉批 |
送检这一步还要先说清口径,否则检测报告的结论会和需求单对不上。检测报告给出的是破断力与抗拉强度,需要在报告结论上一并写明"对应允许拉力 = 破断力 ÷ 安全系数 Ks",才算闭环。按 GB/T 228.1 的拉伸方法做,按 GB/T 230.1 做硬度抽检作为辅助,两个结果互为印证:硬度偏高但破断力偏低,通常是热处理不均匀;两者都偏低,通常是材质本身不足。
把这一段落后到具体动作上,就是三条现场规则:第一,同一分区的螺杆必须同规格同材质,混排会让偏压按刚度重分配,刚度大的先到极限;第二,不得用不同材质混批的杆件补缺,补缺最容易发生在浇筑前夜,而这时往往没有时间核材质;第三,台账要按分区记录材质档位,拆下来的杆件按档位分筐,避免下一轮把低档件装到高档位上。
十、规格与材质之外:螺纹、长度与配套的定制边界
拉力定制解决了"能扛多大力",还有三个维度决定了"能不能用得上":螺纹类型、长度范围与配套件。三者不影响截面积,但会影响实际可用的拉力折算值,所以必须在同一次需求里写清。
| 定制维度 | 可选范围 | 对拉力的影响 | 对施工的影响 | 需求单必须写明 |
|---|---|---|---|---|
| 螺纹类型 | 公制 / 英制 / 梯形 | 牙型角与牙高不同,有效截面不同,同等外径下梯形牙有效截面更大 | 配套螺母必须同型,不得混配 | 类型 + 螺距 + 旋向 |
| 长度 | 200–8000mm | 不直接改变破断力 | 越长越易弯曲,附加弯矩折算拉力下降 | 总长 + 两端螺纹段长度 |
| 两端螺纹长度 | 按墙厚与背楞体系定 | 螺纹段越长,杆身光杆段越短 | 影响旋合长度与垫板位置 | 两端各一段的标称长度 |
| 表面处理 | 按周转计划选 | 镀层改变扭矩系数,进而影响可施加的预紧力 | 镀层越厚螺纹配合越紧 | 处理方式与镀层厚度要求 |
| 配套件 | 螺母 / 垫板 / 山型卡 % 同批 | 配套件不同批可能不同材质 | 混批会导致受力不均 | 是否要求同批次配套 |
长度维度要强调一句:长度不影响破断力,但影响可用的等效拉力。长杆在自重与搬运中产生的弯曲,会让杆身在孔内受力不均,一侧受拉一侧受压,折算到截面的有效抗拉能力下降。工程上的处理办法是控制直线度(不超过 L/500)并在两端留足螺纹段,而不是靠加大规格去补偿弯曲。长度分段的经济取值与两端螺纹长度的取值逻辑,站内另有定制交付专文展开,本文不重复。
送检这一步还要先说清口径,否则检测报告的结论会和需求单对不上。检测报告给出的是破断力与抗拉强度,需要在报告结论上一并写明"对应允许拉力 = 破断力 ÷ 安全系数 K",才算闭环。按 GB/T 228.1 的拉伸方法做,按 GB/T 230.1 做硬度抽检作为辅助,两个结果互为印证:硬度偏高但破断力偏低,通常是热处理不均匀;两者都偏低,通常是材质本身不足。
验收的最后一个动作是把结论落成一张可追溯的单据。这张单据的价值在于:它把"这批货能不能用在某个部位"这个判断,从口头共识变成书面结论,下一次换班组、换部位、换批次时可以照着复验。单据上要出现的最小集合是批次号、规格、材质与标准号、实测破断力与折算允许拉力、对应的目标部位,以及检验人与日期。
| 单据字段 | 填写内容 | 来源 | 判定门槛 | 留档年限建议 |
|---|---|---|---|---|
| 批次号与炉批号 | 与材质证明一致 | 供方随批交付 | 不一致即退 | 随工程竣工资料 |
| 规格与材质 | D15 / 40Cr / GB/T 3077 | 需求单 | 与需求单一致 | 随工程竣工资料 |
| 实测破断力 | 拉伸试验峰值载荷 kN | 检测报告 | ≥ 需求破断力 | 随工程竣工资料 |
| 折算允许拉力 | 破断力 ÷ 安全系数 | 计算得 | ≥ 选型需求值 | 随工程竣工资料 |
| 米重与外径均值 | 十根均值 | 现场自测 | δ 在 +6.6% 至 +8.0% | 检验记录本 |
| 目标部位 | 分区编号 | 需求单 | 与配模图对应 | 随工程竣工资料 |
十一、常见误判:把层级、口径、档位混在一起
拉力定制里出错的场景高度集中,几乎都能归到三类混用上:混了力的层级、混了计算口径、混了规格与档位。下面把六种典型误判逐一拆开,每种都给出算例。
| 误判 | 错在哪里 | 算例 | 正确做法 | 后果量级 |
|---|---|---|---|---|
| 把破断力当允许拉力 | 少了安全系数折减 | D15 Q235 破断 120kN 当 120kN 允许用,实际允许仅 56–67kN | 先除 Ks 再用 | 偏乐观 1.8 倍 |
| 把允许拉力当破断力 | 多折了一次安全系数 | 需求允许 100kN 误当破断,反过来选 D25,规格过量 | 按层级分别折算 | 偏保守,规格放大 1–2 档 |
| 按外径算截面 | 用牙顶而非牙底 | 按 15.4mm 得 186.3mm²,比 176.7mm² 高 5.4% | 统一用 176.7mm² | 应力低估 5.4% |
| 规格升级当材质升级 | 只换直径不核材质 | D16+40Cr 破断 157.9kN,仍达不到 95kN 允许×1.8=171kN | 规格与材质一起算 | 差 8%–15% |
| 安全系数不统一就横比 | 1.5 与 2.0 混用 | D15 Q235@1.5 允许 67–80kN,与 45#@2.0 的 70–75kN 直接比 | 先统一 Ks | 结论反转 |
| 只看拉力不看扭矩 | 允许拉力拿到了但拧不进去 | D15 45# 允许 58.9kN,反算力矩 212.0N·m,超 150N·m 上限 41% | 分级预紧 / 双螺母 / 控 K | 力矩超限 1.4 倍 |
六种误判里,前三种是"算错了",后三种是"算对了但比较对象不对"。工程实践中后者更难发现,因为它不会产生异常的数字,只会产生一个看起来合理但方向相反的结论。所以需求单与检测报告的字段设计,比计算过程本身更值得花时间:字段对齐了,误判发生的概率会大幅下降。
| 误判编号 | 发生在链条的第几环 | 发现时点 | 可挽回性 | 预防手段 |
|---|---|---|---|---|
| M1 破断当允许 | 第 1 环(层级) | 浇筑后发现螺栓伸长或整批更换时 | 低,货已铺开 | 需求单强制写层级 |
| M2 允许当破断 | 第 1 环(层级) | 排产报价时 | 高,尚未下料 | 报价单回推层级 |
| M3 按外径算截面 | 第 2 环(截面口径) | 送检比对时 | 中,可改口径重算 | 统一 176.7mm² 口径 |
| M4 规格当材质 | 第 4 环(档位与规格) | 进场试装或送检时 | 中,看是否已开孔 | 两维求解后取交集 |
| M5 安全系数不统一 | 第 3 环(安全系数) | 技术评审时 | 高,重算即可 | 方案对比表强制列 K |
| M6 只看拉力不看扭矩 | 第 5 环(施工可达性) | 拧紧时发现扳手打滑或超扭 | 高,改预紧方式 | 扭矩校核进需求单 |
预防的重点因此落在第 1 环与第 3 环:这两环只要在需求单上说清,后面四环的错误都会在计算阶段被自动暴露出来——因为计算是对称的,输入错了会算出不存在的规格,输入对了会算出唯一的可行解集。这也是把拉力定制流程化的真正价值:不是让算得更快,而是让错误在纸面上先暴露一次。
| 需求单字段 | 必须写成 | 不可写成 | 原因 | 配套的检测报告字段 |
|---|---|---|---|---|
| 拉力值 | 允许拉力 95kN | 95kN | 缺层级无法判定 | 破断力实测值 + 折算允许拉力 |
| 安全系数 | Ks = 1.8 | 留够余量 | 不可量化 | 引用同一 Ks |
| 计算截面 | A = 176.7mm²(公称) | 按外径估算 | 口径必须统一 | 标注实测截面积或牙底直径 |
| 材质 | 40Cr,GB/T 3077 | 高强钢 | 无标准号无法复验 | 炉批号 + 材质证明 |
| 扭矩控制 | ≤ 150N·m,分级预紧两次到位 | 拧紧即可 | 扭矩超限是失效主因 | 预紧记录 |
十二、把拉力定制写成一张可执行的需求单
最后把全文收束成一份可以直接下发的需求单模板。它的作用不是替代设计计算,而是把"我要多大力"这句话翻译成一组可以求解、可以检验、可以追溯的参数。
| 序号 | 字段 | 填写要求 | 示例 | 缺项时的影响 |
|---|---|---|---|---|
| 1 | 拉力层级与数值 | 写明允许拉力 / 屈服力 / 破断力 | 允许拉力 95kN | 无法判定档位 |
| 2 | 安全系数 | 1.5–1.8,重载 2.0 | 1.8 | 无法折回破断力 |
| 3 | 不均匀系数 | 常规 1.2,边角洞口 1.4 | 1.4(洞口周边) | 选型偏差 20%–40% |
| 4 | 规格或规格范围 | 指定或给出可接受范围 | D15 优先,可放宽至 D20 | 失去两维求解空间 |
| 5 | 材质与标准 | 写标准号 | 40Cr,GB/T 3077 | 无法复验 |
| 6 | 长度与螺纹 | 总长 + 两端螺纹长度 + 螺纹类型 | 总长 1200mm,两端各 250mm,公制 | 到货装不上 |
| 7 | 配套件 | 是否要求同批配套 | 螺母、垫板、山型卡同批 | 受力不均 |
| 8 | 检验要求 | 送检项、抽样比例、记录 | 每批 3 根拉伸,随批材质证明 | 验收无据 |
| 9 | 数量与批次 | 按部位分档报量 | QD-1 区 800 根 D15+45#,QD-2 区 300 根 D15+精轧 | 一刀切造成过量 |
这份单据还要配一条使用规则:任何一项变更都要重新走一遍第 3 步到第 6 步。实践中最常见的变更发生在最后阶段——浇筑速度加快、层高调整、配模间距临时加密,这三类变更都会抬高单根工作拉力。如果不重算,需求单上的允许拉力就不再有意义,而货已经在路上了。重算一次只需要三步除法,比事后返工便宜得多。
| 变更类型 | 影响的输入 | 重算范围 | 可能的结果 | 处理时点 |
|---|---|---|---|---|
| 浇筑速度加快 | 单根工作拉力 Fw | 第 3 至 6 步 | 允许拉力需求上升 10%–25% | 浇筑前 48 小时 |
| 层高或墙厚调整 | Fw 与长度 | 第 3 至 6 步 + 长度 | 可能升档或升规格 | 深化设计阶段 |
| 配模间距加密 | Fw 下降 | 第 4 步 | 可降档,降低单件成本 | 配模定稿后 |
| 部位由常规改洞口边角 | 不均匀系数 ku | 第 2 至 6 步 | 需求上升 8%–17% | 分区划定后 |
| 周转计划延长 | 安全系数 | 第 1 至 6 步 | 建议升 K,允许拉力同步下降 | 进场前 |
九个字段里,第 1 项与第 2 项是唯一无法由供方代为推断的两项,因为它们来自设计侧。其余七项都可以由供方基于这两项推算后回填给需求方确认。这就是把拉力定制做成闭环的实际做法:需求方只需给出两个数,供方回填七个字段,双方在同一张表上对齐后再排产。
更具体的长度分段、出口包装与排产细节,以及螺纹饱满度与毛刺的量化判定,分别见 对拉螺杆外贸定制与交付 与 对拉螺杆螺纹饱满度与毛刺控制。受力与失效机理的完整分析见 对拉螺杆受力分析与失效判读,选型总览见 对拉螺杆选型要点,各规格参数速查见 模板紧固件规格参数,材质检测与送检流程见 材质检测与送检,混凝土侧压力取值见 混凝土侧压力计算与配件选型,热处理与表面处理工艺见 表面处理工艺全解析,D12 规格的完整覆盖见 D12 对拉螺杆全解析,全周期成本口径见 模板配件全周期成本模型。
配套件同批的要求也要写进单据。螺母、垫板、山型卡的材质与螺杆不同,若混批,在同等预紧力下变形量不同,螺杆的拉力会被配套件的屈服"吃掉"一部分。这不是螺杆本身的问题,而是整条受力链的刚度不匹配,表现却是螺杆"拉不到位"。要求同批配套,本质上是在控制整条链的刚度离散度。
十三、常见问题解答
Q1:客户说我要 120kN 的螺杆,这个数到底是哪一层力?
A:可能是三层里的任何一层,必须先问清楚。120kN 若是破断力口径,D15 用 Q235 就落在 100 到 120kN 的上端,截面积 176.7mm² 对应应力 679MPa;若是允许拉力口径,按安全系数 1.8 折回破断力需 216kN,D15 做不到,得升到 D16 精轧(201.1mm²、破断力约 201kN 仍不够)或 D20;若是屈服力口径,按 120kN 除以 176.7mm² 得 679MPa,Q235 屈服只有 235MPa,完全不在一个量级。同一句话差出一个规格档,定性办法只有一个:让提出方写明这是设计允许拉力、屈服力还是破断力,并给出安全系数取值。
Q2:D15 四级强度分档各自对应什么工况,怎么判据?
A:按破断力口径分四档:Q235 热轧正火 100 到 120kN、应力 566 到 679MPa,用于常规模板周转与周转次数优先的部位;45# 调质 140 到 150kN、应力 792 到 849MPa,用于高侧压力墙体;40Cr 调质约 160kN、应力约 905MPa,用于重载与大跨度;精轧螺纹钢 180kN、应力 1019MPa,用于重载与关键结构。判据是两项叠加:目标拉力与安全系数的比值是否落在该档允许拉力之内,以及是否需要较高周转轮次与较小永久变形。两项都满足才选这一档,只满足一项就升一档。
Q3:从目标拉力反推规格,公式怎么用?
A:分三步。第一步把目标拉力折成所需破断力,破断力等于目标拉力乘安全系数,模板体系常用 1.5 到 1.8,重载与关键结构取 2.0。第二步按材质抗拉强度求所需截面积,截面积等于破断力除以材质抗拉强度,抗拉强度按材质下限取:Q235 取 400MPa、45# 取 600MPa、40Cr 取 785MPa、精轧取 1080MPa。第三步把所需截面积与规格表对照,选第一个不小于它的规格。举例:允许拉力 65kN、安全系数 1.8,所需破断力 117kN,用 Q235 需 293mm²,D20 的 314.2mm² 刚好够;改 40Cr 只需 149mm²,D15 的 176.7mm² 就够。两个解都成立,区别在规格与材质的取舍。
Q4:D15 实测米重 1.48 到 1.50kg/m,比理论 1.388 高 6.6% 到 8.0%,正常吗?
A:这是滚丝工艺与公差策略共同造成的正常结果,不是超重问题。理论公式是 0.00617 乘直径平方,15mm 得 1.388kg/m。偏差来自三处:一是螺纹外径正偏差,公称 15mm 而实测外径落在 15.3 到 15.5mm,按 15.4 算贡献约 5.4%;二是滚丝是冷挤压成型,杆体未加工部分被挤出形成牙型,外径膨胀 0.2 到 0.3mm;三是杆体直径按足尺甚至正公差控制,不再扣负公差,贡献约 2.7%。三项叠加落在 6.6% 到 8.0%。用等效直径反推,1.48kg/m 对应 Φ15.49mm,1.50kg/m 对应 Φ15.59mm。
Q5:D12 到 D25 各规格的拉力上限差多少,能定制到多大?
A:按截面积乘抗拉强度的理论估算(破断力口径、取抗拉强度 900 到 1000MPa):D12 截面积 113.1mm² 对应 100 到 113kN;D15 截面积 176.7mm² 对应 159 到 177kN,精轧可达 180kN;D16 截面积 201.1mm² 对应 181 到 201kN;D20 截面积 314.2mm² 对应 283 到 314kN;D25 截面积 490.9mm² 对应 442 到 491kN。这些是按截面积乘抗拉强度的理论估算,实际以实测报告为准。每个规格的上限都由材质封顶,所以同一规格的拉力定制空间都是四档材质的区间,跨档升级必须同时换材质。
Q6:非标直径能做吗,为什么不锁死在 D12 到 D25 这几档?
A:能,但常规路径是两维求解:给定拉力后先查常备规格能不能满足,不能满足再换材质,两个维度都不够才动非标直径。原因是求解有约束:同一规格内普通碳钢与低合金钢的上限差可达 60%,先把材质用满,往往比改成非标直径更快且更可控。只有当拉力落在一个窄带、而相邻两档规格一个太小一个太大时,非标才更经济。常备规格是 D12、D15、D16、D20、D25,长度 200 到 8000mm 均可定制,螺纹可选公制、英制、梯形。
Q7:滚丝件的有效受力截面按哪个直径算,按外径算会差多少?
A:按螺纹牙底截面即有效截面积算,不按外径。D15 的常用公称截面积口径是 176.7mm²,按外径 15mm 的圆面积是 176.7mm²,按外径实测 15.4mm 算圆面积是 186.3mm²,两者差 5.4%。如果按外径算强度,会把这个差当成安全余量,实际牙底截面并没有那么大。正确做法是把 176.7mm² 作为计算截面积,应力按拉力除以 176.7 计,D15 的四档应力 566 到 679、792 到 849、约 905、1019MPa 全部基于 176.7mm² 这个口径。
Q8:拿到货怎么用一把卡尺和一个电子秤验拉力?
A:四步。第一步量外径,在无螺纹的杆体段量三点,D15 应落在 15.3 到 15.5mm 区间;第二步称米重,取十根同规格称总重除以总长,D15 应落在 1.48 到 1.50kg/m,低于 1.48 说明直径偏小或螺纹不足尺;第三步看丝底直径与牙型,牙底应清晰无缺牙,牙顶不缺料;第四步送检抗拉,按批次留试样做拉伸到断,得到实测破断力与断后伸长率。四步里第三步和第四步是拉力真值,前两步是过程判据,用来在送检前筛掉明显不合格的批次。
Q9:同一根螺杆的允许拉力与扭矩上限是什么关系?
A:是两个不同的约束,谁小谁控制。扭矩上限按 M 等于 K 乘 F 乘 d 反算,D15 不超过 150N·m、D20 不超过 250N·m,扭矩系数洁净干燥取 0.24 到 0.28、有油水 0.16 到 0.20、带浮锈 0.28 到 0.34。以 D15 允许拉力 40.5kN、洁净取 0.24 反算,需要 145.8N·m,已贴近 150N·m 上限,余量只有 2.8%;D20 允许拉力 73.5kN、洁净取 0.24 反算需 352.8N·m,超 250N·m 上限 41%。所以规格越大,扭矩上限越先到,必须靠分级预紧或双螺母分摊,不能靠加大扭矩硬顶。
Q10:从常规模板到重载结构,材质档位怎么跳,跳档的依据是什么?
A:依据是允许拉力缺口比例,不是材料名称。把设计允许拉力除以当前档位的允许拉力,缺口在 1.0 以内不跳档;1.0 到 1.25 优先在同规格内升一档材质;超过 1.25 且升一档材质后仍不够,才升规格。举例:D15 Q235 在安全系数 1.8 下允许 56 到 67kN,若需要 80kN,缺口 80 除以 67 等于 1.19,在 1.25 以内,直接升到 D15 精轧(允许 100kN)即可,不必改规格;若需要 105kN,缺口 1.57,D15 精轧不够,必须升到 D16 精轧(允许 112kN)或 D20。
Q11:长度定制 200 到 8000mm 对拉力有没有影响?
A:对截面积与破断力没有影响,对稳定性与弯曲敏感度有影响。破断力由截面积与材质决定,与长度无关;但长度越长,杆体在自重下的挠度与运输中的弯曲风险越大,弯曲会使螺纹段承受附加弯矩,实际可用拉力折算下降。因此长杆定制时要两端留足螺纹段、中间不做通丝的位置限制弯曲,并在检验时抽测直线度。长度分段与两端螺纹长度的经济取值另见定制交付专文。常用常备规格的定制长度为 200 到 8000mm。
Q12:报拉力需求时,一次性要给齐哪些参数?
A:六项。第一项是目标拉力的层级与数值,写明是允许拉力、屈服力还是破断力;第二项是安全系数与依据,模板体系常用 1.5 到 1.8,重载取 2.0;第三项是规格或可接受规格范围;第四项是材质偏好与是否允许升级;第五项是长度、螺纹类型与两端螺纹长度;第六项是数量与检验要求,是否要随批材质证明与拉伸记录。六项给齐,求解只需一次;缺第二项与第五项最常见,会导致规格反复。
说明:文中规格截面积、理论米重、常规允许拉力、长度范围与常备规格为站内统一技术口径;D15 四级强度分档与实测米重为实测数据;按截面积乘抗拉强度的结果为理论估算,实际以实测报告为准。涉及配方、间距与配模的取值须由专项施工方案确定。
把整篇的核心压成一句话:拉力定制不是"在几个固定档位里挑一个",而是"给定一个拉力指标,沿截面积与材质两个轴求可行解"。求解的前提永远只有一个——把力的层级说清楚。层级清楚,后面的 A = F/σ、换算表、缺口比公式、扭矩校核都是机械运算,任何人都能复核;层级不清,运算越精确,偏得越远。
落地时建议按三步走。第一步是把拉力指标制度化:所有涉及受力部件的需求单必须带层级与安全系数两个字段,缺项不得进入排产。第二步是把两维求解固化成一张表:把常备的五个规格 × 四档材质做成一张 20 格的矩阵,每格填上破断力与允许拉力,遇到需求直接查格,不必每次重推。第三步是把验收闭环:进场验收的米重、外径、丝底直径与送检破断力四条记录全部归入同一个批次号,下一批来货前先对齐上一批的记录。
三步都做完之后,拉力定制就不再是一次性的沟通,而是一套可重复的流程。流程化的意义在于:任何一方的人员变动都不会让结论变动。D15 的四个档位、五个规格的截面积、米重偏差的三个来源、安全系数的三档换算,这些数字本身不会变,需要被固化的只是"按哪个顺序去查、按哪条口径去判"。