建筑模板配件材质检测与送检实务:Q235、45#、40Cr 怎么验
建筑模板配件的材质检测只有三件事要做对:判牌号看成分、判性能看拉伸、判工艺看硬度与金相。Q235、45#、40Cr 三种材质的本质区别只有两条——碳含量决定强度上限,铬含量决定是否属于合金钢;现场的火花法、锉刀法、磁铁法、称重法都只能做筛除,不能出牌号结论。送检环节真正决定成败的不是检测项目选得对不对,而是样品能不能代表整批,以及报告与实物能不能一一对应。全文按材质差异、现场鉴别、实验室项目、送检流程、报告解读、不符识别、演算实例、误区、工况调整、成本决策的顺序逐项拆开,所有判据都给出具体数值和单位,可以直接当材料员与质检员的作业底稿使用。
一句话说清:材质检测要回答的三个问题
模板配件的材质检测,本质上是回答三个递进的问题:是不是标称牌号(化学成分)、够不够强度(力学性能)、热处理工艺到不到位(硬度与金相)。三者缺一不可。成分合格只能证明料对,力学合格才能证明性能够,硬度与金相才能证明工艺稳定。现场四种快速方法只能筛除明显异常,任何涉及强度取值的结论都必须来自实验室实测数据。
先看清材质错配的后果链条。以 D20 对拉螺杆为例,其公称应力截面积按 M20 取 As = 245 mm²,承载力安全系数 K 取 2.5,则单根允许拉力 [F] = Rm × As / K:
标称 45#(Rm = 600 MPa):[F] = 600 × 245 ÷ 2.5 = 58 800 N = 58.8 kN
若被替换为 Q235(Rm = 370 MPa):[F] = 370 × 245 ÷ 2.5 = 36 260 N = 36.3 kN
允许拉力下降 (58.8 − 36.3) ÷ 58.8 × 100% = 38.3%,而这只是同直径、同螺纹条件下的差距,实物上的差别肉眼完全看不出来。再按侧压力 80 kN/m²、螺杆水平与竖向间距均取 0.6 m、荷载分项系数 1.2 计算单根设计拉力 Td = 80 × 0.6 × 0.6 × 1.2 = 34.56 kN,则 45# 的余量率为 (58.8 − 34.56) ÷ 34.56 × 100% = 70.1%,Q235 的余量率仅为 (36.26 − 34.56) ÷ 34.56 × 100% = 4.9%。余量率从 70.1% 掉到 4.9%,一旦遇到超速浇筑、木模板吸水压缩或振捣过振,几乎没有抵抗能力。这就是材质复检的意义所在:它防范的不是常规工况,而是常规工况之外的那一次意外。
一、三种材质的技术差异:碳含量决定强度,铬含量决定牌号
Q235、45#、40Cr 的差异可以用两句话概括:碳含量决定强度上限,铬含量决定牌号归属。Q235B 碳含量不大于 0.20%,屈服强度不小于 235 MPa;45# 碳含量 0.42% 至 0.50%,正火态抗拉强度不小于 600 MPa;40Cr 碳含量 0.37% 至 0.44%,且铬含量必须落在 0.80% 至 1.10% 区间,调质态抗拉强度不小于 980 MPa。铬含量是 45# 与 40Cr 之间唯一无法通过热处理掩盖的区分指标——45# 无论怎么调质,铬含量都不会超过 0.25%。
1. 化学成分对比
| 元素(质量分数 %) | Q235B(GB/T 700) | 45#(GB/T 699) | 40Cr(GB/T 3077) |
|---|---|---|---|
| 碳 C | ≤0.20 | 0.42–0.50 | 0.37–0.44 |
| 硅 Si | ≤0.35 | 0.17–0.37 | 0.17–0.37 |
| 锰 Mn | ≤1.40 | 0.50–0.80 | 0.50–0.80 |
| 铬 Cr | 残余 ≤0.30 | ≤0.25 | 0.80–1.10 |
| 磷 P(不大于) | 0.045 | 0.035 | 0.035 |
| 硫 S(不大于) | 0.045 | 0.035 | 0.035 |
| 牌号判定的关键指标 | 碳、锰 | 碳 | 碳 + 铬 |
从表中可以看出,成分判定的操作顺序应当固定下来:先看碳含量定档,再看铬含量定牌号。碳含量低于 0.25% 的一律不是 45#,无论其余元素多么接近;铬含量落在 0.80% 至 1.10% 区间、碳含量在 0.37% 至 0.44% 区间,就是 40Cr,不需要再看别的元素。
2. 力学性能与工艺状态对比
| 项目 | Q235B | 45#(正火) | 40Cr(调质) |
|---|---|---|---|
| 屈服强度 ReL(MPa,不小于) | 235 | 355 | 785 |
| 抗拉强度 Rm(MPa) | 370–500 | ≥600 | ≥980 |
| 断后伸长率 A(%,不小于) | 26 | 16 | 9 |
| 断面收缩率 Z(%,不小于) | — | 40 | 45 |
| 硬度参考值 | 110–160 HBW(热轧态) | 未热处理 ≤229 HBW;调质 22–28 HRC | 调质 207–286 HBW;常用 28–32 HRC |
| 是否必须热处理 | 一般不需要 | 视强度要求正火或调质 | 必须调质 |
| 模板配件中的典型用途 | 常规墙柱、非承重部位、低周转件 | 对拉螺杆、止水螺杆、圆盘螺母、方垫板 | 爬锥锥体、受力螺栓、高承载挂点 |
这张表里有一条容易被忽略的信息:45# 调质后的硬度(22–28 HRC)与 40Cr 调质后的硬度(28–32 HRC)区间相互衔接,且在实际生产中大量重叠——硬度高低取决于回火温度的选择,而不取决于牌号:45# 淬火后硬度可达 50 HRC 以上,回火到 30 HRC 同样可以做到。这意味着现场无论用锉刀法还是里氏硬度计,都可能把调质 45# 误判成 40Cr。要出牌号结论,只能靠铬含量。
3. 成本差异
| 材质 | 材料成本指数 | 加工难度 | 热处理工序 | 综合成本指数 |
|---|---|---|---|---|
| Q235B | 1.00(基准) | 易切削、易滚丝 | 一般不做 | 1.00 |
| 45# | 1.15–1.35 | 中等,滚丝后冷作硬化提强 | 正火或调质 | 1.20–1.45 |
| 40Cr | 2.00–2.80 | 较难,调质后可能需磨削 | 必须调质 | 2.20–3.20 |
成本指数按同规格、同表面处理、同批量条件下的材料与工艺综合成本测算,仅作相对比较,不涉及任何绝对价格。成本差异的根源有两处:一是合金元素(铬)带来的材料成本上升,二是 40Cr 必须经过调质热处理,增加了淬火、回火、校直、可能还有磨削的工序成本。判断是否值得升级到 40Cr,判据不是价格差,而是荷载等级与失效后果——常规墙体对拉螺杆用 45# 已经足够,爬锥锥体、桥梁挂点这类安全承重件必须用 40Cr 调质。
二、现场快速鉴别四法:能筛什么、不能筛什么
现场四法中最可靠的是火花法与称重(密度)法,最容易被误用的是磁铁法——Q235、45#、40Cr 全是铁磁性材料,磁铁都吸得住,磁铁法对这三者的区分能力为零。四法组合的正确用法是做「筛除异常」:先用磁铁法排除非铁磁性冒充物,再用火花法定大类,用锉刀法或里氏硬度计判热处理状态,用称重密度法排除跨材质替换与尺寸缩水。任何一项出现异常,立即取样送实验室。
1. 火花鉴别法:操作步骤与判据
火花鉴别法的原理是:钢材在砂轮上磨削时,被磨下的金属颗粒在高温下氧化燃烧,碳元素在颗粒内部形成一氧化碳气体并爆裂,产生「爆花」。碳含量越高,爆花越多、分叉次数越多;铬等合金元素会提高火花束亮度并使爆花呈亮白色。
操作步骤:
- 准备设备:砂轮机转速 2800–4000 r/min,常用 3000 r/min;砂轮选用粒度 46–60 号的氧化铝砂轮,新修整过的砂轮效果更好。
- 准备标准样:同机同次比对是关键。准备已知牌号的 Q235、45#、40Cr 各一根标准样(可用购自有资质的供应商并附成分报告的材料),每批比对时先打磨标准样再打磨待检件。
- 控制环境:在暗处观察,环境照度控制在 500 lx 以下,避免阳光直射与强光干扰对火花颜色的判断。
- 规范操作:试样与砂轮接触压力约 20–50 N,接触角约 30°–45°,使火花束水平喷射、长度约 300–500 mm。压力过大火花束变短变密,压力过小火花束散乱,都不利于判断。
- 观察三要素:流线(颜色、数量、长短、粗细)、爆花(分叉次数、数量、大小)、花粉(尾部碎花量)。三要素必须同时看,不能只看爆花数量。
- 连续比对:每批至少取 3 件,与标准样交替打磨,观察者与砂轮位置保持不变。看到疑似异常立即停止并记录。
| 材质 | 碳含量 % | 流线特征 | 爆花特征 | 花粉 | 火花束亮度 |
|---|---|---|---|---|---|
| Q235B | 0.12–0.20 | 粗、数量少、暗红至橙红 | 稀少,以一次花、二杈花为主,基本无三杈花 | 几乎没有 | 低 |
| 45# | 0.42–0.50 | 较细、数量中等、橙黄 | 明显增多,以二杈、三杈花为主,偶见四杈花 | 少量 | 中 |
| 40Cr | 0.37–0.44(含铬) | 细而密、橙白至亮白 | 密集,呈亮白色,带明亮枪尖 | 明显增多 | 高 |
| 灰铸铁 | 3.0–3.5 | 极短、暗红 | 几乎无爆花 | 无 | 极低 |
| 锌合金 | — | 极短、暗红,伴白色氧化粉末 | 无爆花 | 无 | 极低 |
火花法的能力边界必须说清楚:它能可靠区分低碳钢、中碳钢、合金钢、铸铁、锌合金这几个大类,但不能给出准确牌号,也无法判断热处理状态。40Cr 与 45# 的爆花差异在经验不足时很容易误判,特别是在砂轮磨损、压力不稳的情况下。因此火花法只作为第一道筛,任何涉及强度取值的判定必须送实验室。
2. 锉刀硬度法:操作步骤与判据
锉刀硬度法(行业俗称锉刀法、霍伊特法)的原理是:锉刀本身硬度约 60–65 HRC,当试件硬度明显低于锉刀硬度时锉刀可以下肉,当试件硬度接近或超过某个阈值时锉刀打滑。它是一个快速、零成本的半定量方法,精度约 ±2 至 ±3 HRC。
操作步骤:
- 选用新中齿锉刀(齿距约 0.4–0.6 mm)。锉刀磨损后判据会漂移,同一批检测必须用同一把锉刀。
- 在试件待测部位用砂纸或砂轮去除氧化皮、镀层与锈层,露出金属本色。镀锌层硬度与基体差异大,不打磨会得到完全错误的结论。
- 以约 45° 角、约 50–100 N 的压力单向推锉,行程约 20–30 mm,推 2 至 3 次。
- 观察三项:下肉量(锉痕深度)、手上阻力、声音。三项必须一致才能判定。
- 与已知硬度的标准样对比。没有标准样时,可用同批已送检合格的件作为基准。
| 材质与状态 | 硬度典型值 | 锉痕深度 | 手上阻力 | 声音 |
|---|---|---|---|---|
| Q235 热轧或退火态 | 110–160 HBW | 深,约 0.10–0.20 mm | 小,轻松下肉 | 沉闷 |
| 45# 正火态 | 170–229 HBW | 浅,约 0.05–0.10 mm | 中等,明显费力 | 较沉 |
| 45# 或 40Cr 调质态 | 240–320 HBW(22–32 HRC) | 极浅,仅留亮痕 | 大,基本打滑 | 尖锐刺耳 |
| 淬火态或 10.9 级螺栓 | 320–400 HV(33–39 HRC) | 无,锉刀可能崩齿 | 完全打滑 | 尖锐刺耳 |
判据的分界线大致在 240 HBW(约 22 HRC):锉刀能明显下肉,说明硬度低于 240 HBW,属于 Q235 或 45# 正火态;锉刀打滑,说明硬度高于 240 HBW,属于调质态或淬火态。注意这条判据只能判「是否调质」,不能判牌号——45# 调质同样会打滑。
3. 磁铁法:正确的用法与边界
磁铁法在模板配件材质鉴别中流传最广,也最容易被误用。它的原理是铁磁性材料会被磁铁吸引,但Q235、45#、40Cr、灰铸铁、球墨铸铁全部是铁磁性材料,磁铁一律强吸附,因此磁铁法根本无法区分这几种材质。用磁铁「验」这三种钢,等于没验。
磁铁法的正确用途只有两类:
- 排除非铁磁性冒充物:304 不锈钢呈弱磁性或无磁(冷加工后可能出现弱磁性),316 不锈钢磁性更弱,铝合金、锌合金压铸件、塑料件完全无磁。若标称碳钢件用磁铁吸不住,可直接判定为材质错误。
- 快速分类堆放:在混合堆放的旧料中,用磁铁快速挑出非铁磁性件,避免混入。
工具建议用钕铁硼(NdFeB)强磁铁,体积小、吸力大。操作时只需 2 秒,注意不要用磁铁在受力螺纹面上反复摩擦——磁铁吸附的铁屑会进入螺纹,旋合时划伤牙面。
4. 称重比对法(密度法):公式与判据
称重比对法的原理是利用不同材料的密度差异。它是四法中唯一能给出定量结果的,但精度受尺寸公差限制,实际误差约 ±5%。
圆钢理论重量公式:W = 0.00617 × d²
式中 W —— 每米理论重量,kg/m;d —— 圆钢直径,mm;系数 0.00617 = ρ·π/4 × 10⁻⁶,取钢的密度 ρ = 7850 kg/m³。
密度反算公式:ρ = m ÷ V,V = π × d² × L ÷ 4
式中 ρ —— 实测密度,g/cm³;m —— 实测质量,g;V —— 试样体积,cm³;d —— 实测直径,mm;L —— 实测长度,mm。
操作步骤:
- 用游标卡尺在互成 120° 的三个位置测量直径,取算术平均值。直径偏差对体积的影响是平方级的,这一项必须做。
- 测量总长度,同样测三次取平均。
- 用精度 0.1 g 的电子秤称量单件质量。
- 按公式计算体积与密度,与理论密度比对。
- 抽检数量不少于 10 件,计算平均值与离散度。单件异常值要单独复核,可能是尺寸超差件。
| 材质 | 理论密度(g/cm³) | 实测合理区间(g/cm³) | 与碳钢的密度差 |
|---|---|---|---|
| 碳素钢、合金结构钢(Q235/45#/40Cr) | 7.85 | 7.75–7.90 | 基准 |
| 灰铸铁 | 7.20 | 7.00–7.40 | −8.3% |
| 球墨铸铁 QT450-10 | 7.10–7.30 | 7.00–7.40 | −8.3% 至 −9.6% |
| 锌合金压铸件 | 6.60 | 6.40–6.80 | −15.9% |
| 铝合金 | 2.70 | 2.60–2.80 | −65.6% |
| 黄铜 | 8.50 | 8.30–8.70 | +8.3% |
| 304 不锈钢 | 7.93 | 7.85–8.00 | +1.0% |
这里有一个必须写明的精度限制:热轧圆钢的直径允许偏差约 ±0.4 mm,对 d = 20 mm 的圆钢来说,截面积波动为 (20.4² − 20²) ÷ 20² × 100% = 4.04%,也就是说 ±4% 以内的重量波动完全正常。因此密度法的有效识别范围只有「跨材质等级」的差异:锌合金差 15.9%、铝差 65.6%、铸铁差 8% 以上,都能识别;而 45# 与 40Cr 的密度差不到 0.5%,密度法完全无法区分这两种材质。
5. 四法能力对照与组合用法
| 方法 | 所需工具 | 单件耗时 | 能识别 | 不能识别 | 判定性质 |
|---|---|---|---|---|---|
| 火花鉴别法 | 砂轮机 + 标准样 | 20–30 s | 低碳钢/中碳钢/合金钢/铸铁/锌合金大类 | 精确牌号、热处理状态 | 定性 |
| 锉刀硬度法 | 新中齿锉刀 | 10–20 s | 以 240 HBW 为界的硬度分档 | 牌号、成分差异 | 半定量,±2–3 HRC |
| 磁铁法 | 钕铁硼磁铁 | 2 s | 非铁磁性材料(不锈钢/铝/锌合金/塑料) | Q235、45#、40Cr 间的任何区别 | 排除性 |
| 称重密度法 | 卡尺 + 电子秤 | 1–2 min | 跨材质密度差 ≥5% 的替换 | 45# 与 40Cr(密度差 <0.5%) | 定量,±5% |
| 里氏硬度计 | D 型冲击装置 | 30 s | 现场 HRC 半定量、热处理状态 | 成分、牌号 | 半定量,±1.5 HRC |
推荐的组合用法:磁铁法 2 秒排除非铁磁性冒充物 → 火花法 30 秒定大类 → 锉刀法或里氏硬度计判热处理状态 → 称重密度法排除跨材质替换与尺寸缩水。四步全过只是「未发现异常」,不等于「判定合格」;每批仍需按比例取样送实验室做成分与拉伸。
里氏硬度计是从现场通向实验室的一座桥:测量前需要满足三个条件——试件质量不小于 5 kg(或牢固耦合在大质量刚性体上)、表面粗糙度 Ra 不大于 7 μm、测点间距不小于 3 mm,否则测值会系统性偏低。满足条件时,用它判调质状态是可靠的;但它同样不能判牌号。
三、实验室检测项目、方法与判定依据
实验室检测分四类十项:化学成分分析(判牌号)、拉伸试验(判强度与塑性)、硬度试验(判热处理状态与均匀性)、金相分析(判组织、脱碳层、夹杂物),另有镀层厚度与盐雾试验用于判防腐能力。判定牌号靠成分,判定性能靠拉伸,判定工艺靠硬度与金相;三项全做才能给出完整结论。
1. 化学成分分析
方法组合:直读光谱(OES)用于快速筛查全部元素,碳硫分析仪(红外吸收法)用于复核碳、硫的精确含量,仲裁时采用化学分析法。光谱法 1 至 2 分钟出结果,适合批量筛查;但光谱对碳、硫的精度有限,判定 45# 与 40Cr 这类靠碳含量定档的牌号时,建议同时做碳硫分析复核。
取样要求:必须去除表面镀层与氧化皮 0.5 至 1.0 mm 深度。钻屑法取样时钻头转速不宜过高,避免发热氧化导致碳含量测值偏低;取样后样品应干燥保存,防止锈蚀污染。镀锌件未去除镀层直接检测,会出现碳、硫测值虚高的假象。
| 判定目标 | 关键指标 | 判据 |
|---|---|---|
| 是否 Q235 | 碳、锰 | 碳 ≤0.20%,锰 ≤1.40%,磷、硫 ≤0.045% |
| 是否 45# | 碳 | 碳 0.42%–0.50%,铬 ≤0.25% |
| 是否 40Cr | 碳 + 铬 | 碳 0.37%–0.44% 且铬 0.80%–1.10% |
| 区分 45# 与 40Cr | 铬 | 铬 >0.80% 判 40Cr;铬 <0.30% 判非合金钢 |
| 是否低碳钢冒充中碳钢 | 碳 | 碳 <0.25% 即不满足 45# 要求 |
2. 拉伸试验(GB/T 228.1)
设备与条件:万能材料试验机,力值示值精度不低于 ±1%,试验温度 10–35℃(室温)。试样分两类:机加工比例试样用 L0 = 5.65√S0(短比例)或 L0 = 11.3√S0(长比例),适用于直径足够的杆部;螺纹成品件可直接做整杆拉伸,但必须在报告中注明试样型式,因为整杆拉伸的伸长率不能直接与标准中光滑试样的指标对比。
公称应力截面积(螺纹件):As = (π/4) × [(d2 + d3)/2]²
式中 As —— 公称应力截面积,mm²;d2 —— 螺纹中径,mm;d3 —— 螺纹小径减去 H/6 后的计算直径,mm;H —— 原始三角形高度,H = 0.866P,P 为螺距,mm。
抗拉强度:Rm = Fm ÷ As(MPa,1 MPa = 1 N/mm²)
式中 Fm —— 最大力,N。
屈服强度:ReL = FeL ÷ As(MPa)
式中 FeL —— 上屈服力,N;无屈服现象时取规定塑性延伸强度 Rp0.2。
断后伸长率:A = (Lu − L0) ÷ L0 × 100%
式中 Lu —— 断后标距,mm;L0 —— 原始标距,mm。
断面收缩率:Z = (S0 − Su) ÷ S0 × 100%
式中 S0 —— 原始横截面积,mm²;Su —— 断口最小横截面积,mm²。
验证公式量纲:Rm = Fm/As,单位 N/mm² = MPa,量纲自洽。
| 螺纹规格 | 螺距 P(mm) | 公称应力截面积 As(mm²) | 用途说明 |
|---|---|---|---|
| M12 | 1.75 | 84.3 | 常规模板加固、二次结构 |
| M14 | 2.0 | 115 | 常规墙柱 |
| M16 | 2.0 | 157 | 荷载较大的墙柱 |
| M20 | 2.5 | 245 | 厚墙、大截面柱 |
| M24 | 3.0 | 353 | 桥梁、厚壁结构 |
| M30 | 3.5 | 561 | 重载部位 |
| M36 | 4.0 | 817 | 爬锥受力螺栓常用 |
| M42 | 4.5 | 1120 | 大吨位挂点 |
| D15(专用圆弧螺纹) | — | ≈138(按实测中径复核) | 常规剪力墙对拉螺杆 |
| D20(对应 M20 体系) | 2.5 | 245 | 厚墙、大荷载对拉螺杆 |
| 性能等级 | Rm,min(MPa) | ReL 或 Rp0.2,min(MPa) | 硬度常用参考区间 | 典型材质 |
|---|---|---|---|---|
| 4.8 | 420 | 340 | — | 低碳钢 |
| 8.8 | 800 | 640 | 250–320 HV | 中碳钢调质 |
| 10.9 | 1040 | 940 | 320–380 HV | 合金钢调质 |
| 12.9 | 1220 | 1100 | 385–435 HV | 合金钢调质 |
表中的性能等级指标是行业公知的量化取值,可直接用于反算最小承载力。以爬锥受力螺栓 M36、10.9 级为例,As = 817 mm²,则最小破断力 Fm,min = Rm,min × As = 1040 MPa × 817 mm² = 849.7 kN ≈ 850 kN。这就是送检报告里必须出现实测破断力的原因:只有实测值高于 850 kN,才能证明这批螺栓真正达到 10.9 级。
3. 硬度试验(GB/T 230.1)
方法:洛氏硬度 C 标尺,金刚石圆锥压头(锥角 120°,顶端球面半径 0.2 mm),初试验力 98.07 N(10 kgf),总试验力 1471 N(150 kgf)。压痕深度每 0.002 mm 对应 1 个 HRC 单位,所以洛氏硬度是一个「深度差」读数,对表面状态很敏感。
测点布置:螺纹件的测点布置在螺纹牙侧或杆部横截面,距端面不小于 2 倍直径,以避开端部效应;同一截面上互成 120° 测 3 点取算术平均值;相邻测点间距不小于 3 倍压痕直径。硬度偏低的件通常还会加测 3 点确认是否为局部软点。
硬度—强度工程换算关系:Rm(MPa) ≈ 3.3 × HBW
式中 Rm —— 抗拉强度估算值,MPa;HBW —— 布氏硬度值(无量纲);系数 3.3 的单位为 MPa。该关系适用于碳钢与低合金钢,误差约 ±10%。
| 材质与状态 | 硬度典型值 | 锉刀表现 | 现场含义 |
|---|---|---|---|
| Q235 热轧态 | 110–160 HBW(约 60–80 HRB) | 轻松下肉 | 强度低,不能用于高侧压力部位 |
| 45# 正火态 | 170–229 HBW(约 15–22 HRC) | 可锉动,费力 | 合格的对拉螺杆常用状态 |
| 45# 调质态 | 22–28 HRC(约 240–285 HBW) | 打滑 | 强度更高,但塑性下降 |
| 40Cr 调质态 | 28–32 HRC(约 270–320 HBW) | 打滑 | 与 45# 调质无法用硬度区分 |
| 10.9 级螺栓 | 320–380 HV(约 33–39 HRC) | 完全打滑 | 安全承重件 |
关键结论:硬度只能判「是否经过调质」,不能判牌号。45# 调质与 40Cr 调质的硬度区间重叠,必须靠铬含量区分。把硬度反算的强度当作最终判定,是现场最常见的错误之一。
4. 金相分析
检验项目:显微组织、晶粒度、非金属夹杂物、脱碳层深度。金相试样需镶嵌、磨抛、腐蚀后在显微镜下观察。脱碳层用显微硬度法或金相法测量,两种方法的判据可以互相校核。
| 材质与工艺 | 正常组织 | 异常组织的提示 |
|---|---|---|
| 45# 正火 | 铁素体 + 珠光体,珠光体约占 55%–60% | 珠光体比例偏低 → 碳含量不足或冷却不当 |
| 45# 调质 | 回火索氏体 | 出现网状或块状铁素体 → 淬火加热不足或冷速不够 |
| 40Cr 调质 | 均匀细密的回火索氏体 | 大量块状铁素体 → 未淬透,或误用低碳钢冒充 |
| 螺纹件脱碳层 | 全脱碳层 ≤0.05 mm,总脱碳层 ≤0.10 mm(工程常用控制值) | 全脱碳层超限 → 螺纹表面硬度不足,旋合易滑丝 |
脱碳层是螺纹件最容易被忽略的隐性缺陷:表面一层纯铁素体强度低、硬度低,装配时先滑丝,受力时先脱扣,而外观、尺寸、整体硬度都可能完全正常。脱碳层的限值应按产品技术条件约定,本表所列是工程实务中的常用控制值,不作为强制判据。
5. 镀层与防腐检测
| 表面处理 | 常用厚度 | 检测方法 | 适用环境 |
|---|---|---|---|
| 本色(涂油) | — | 目视 | 室内、短期周转 |
| 电镀锌 | 5–12 μm | 磁性测厚仪 | 一般室外、常规周转 |
| 热镀锌 | ≥45 μm(高盐雾环境 ≥60 μm) | 磁性测厚仪 | 潮湿、地下、沿海 |
| 达克罗 | 6–10 μm | 磁性测厚仪 + 目视 | 高盐雾、高湿 |
| 中性盐雾试验 | 按技术要求约定时长 | 盐雾箱 | 验证防腐等级 |
镀层会影响化学成分与硬度检测:碳硫分析时镀层中的杂质会抬高碳、硫测值;硬度打点时镀层硬度与基体差异大,会造成数据离散。送检前必须在委托单中注明表面处理状态,成分试样须去除镀层 0.5 至 1.0 mm,硬度测点应避开镀层或按检测机构要求先做局部去除。
四、送检流程:取样部位、样品数量、委托单、周期
送检流程的核心不是送几件,而是样品能不能代表整批。正确做法是:同一批次(同炉号、同规格、同热处理工艺、同表面处理)划为一个检验批,由监理或第三方见证随机抽取,按项目分部位取样,委托单写全批次号与代表数量,检测周期按 5 至 7 个工作日排期,加急 24 至 48 小时。
1. 检验批的划分规则
| 划分依据 | 规则 | 原因 |
|---|---|---|
| 炉号 | 同一炉号为一个成分单元 | 成分差异主要来自冶炼,同炉号成分一致 |
| 规格 | 不同直径分开成批 | D15 与 D20 不能合并送检 |
| 热处理工艺 | 正火件与调质件分开 | 力学性能取决于热处理制度 |
| 表面处理 | 电镀锌与热镀锌分开 | 镀层影响成分与硬度检测 |
| 批量上限 | 单批不超过 5000 件(工程实务常用值) | 超过则分批,保证抽样代表性 |
2. 取样部位与方式
| 检测项目 | 取样部位 | 注意事项 |
|---|---|---|
| 化学成分 | 杆部中心(钻屑法)或横截面(光谱法) | 去除镀层与氧化皮 0.5–1.0 mm,钻屑避免发热氧化 |
| 拉伸 | 杆部机加工比例试样;成品件可整杆拉伸 | 避开螺纹端部与夹持影响区,报告中注明试样型式 |
| 硬度 | 螺纹牙侧或杆部横截面,距端面不小于 2 倍直径 | 互成 120° 测 3 点取平均,避开脱碳层与镀层 |
| 金相 | 横向截面试样,须包含螺纹牙型 | 需镶嵌、磨抛、腐蚀,脱碳层单独评定 |
| 镀层厚度 | 杆部外圆,避开螺纹牙顶 | 测 5 点取平均,同一件多点测量看均匀性 |
3. 样品数量
| 批量 N(件) | 化学成分 | 拉伸 | 硬度 | 金相 |
|---|---|---|---|---|
| N ≤ 1000 | 1 | 2 | 3 | 1 |
| 1000 < N ≤ 5000 | 2 | 3 | 5 | 1 |
| 5000 < N ≤ 20000 | 3 | 5 | 8 | 2 |
| N > 20000 | 每 20000 件加抽 1 组 | 同左 | 同左 | 同左 |
以上为工程实务常用的抽检方案。有合同约定或设计要求时,应按 GB/T 90.1 规定的验收检查程序执行,并以其抽样方案为准。抽样必须随机:从不同包装单元、不同堆垛高度、不同到货时间中各取,避免只从最上层或最外层取样。
4. 委托单必填要素
委托单缺项是报告无法用于工程验收的最常见原因。以下九项必须填全:
- 委托单位与工程名称:用于报告归档与追溯。
- 样品名称、规格、材质牌号:写清 D15 或 D20、45# 或 40Cr,不能只写「螺杆」。
- 生产厂家与批次号、炉号:这是报告与实物对应的唯一纽带。
- 代表数量:本报告代表多少件货,缺这一项报告只能证明来样合格。
- 取样方式与取样人:明确写「送样」「见证取样」还是「现场随机抽样」,并签名。
- 检测项目:成分、拉伸、硬度、金相、镀层逐项列明,不能写「全项检验」含糊表述。
- 检测依据标准及版本年号:例如拉伸写 GB/T 228.1,硬度写 GB/T 230.1,并注明现行版本。
- 判定要求:明确写出判定阈值,例如抗拉强度不小于 600 MPa、铬含量 0.80% 至 1.10%。
- 报告交付方式与样品处理约定:约定报告形式(纸质/电子)、样品保留期限,以便有异议时复检。
其中「代表数量」和「取样方式」两项最容易被忽略,也最关键。缺这两项的报告,法律意义上是「对来样负责」,工程意义上不能证明批量合格。
5. 检测周期
| 检测项目 | 常规周期(工作日) | 加急 |
|---|---|---|
| 光谱成分分析 | 1–2 | 当天 |
| 碳硫分析 | 1–2 | 当天 |
| 硬度试验 | 1 | 当天 |
| 拉伸试验 | 2–3 | 24 h |
| 金相分析 | 3–5 | 48 h |
| 镀层厚度 | 1 | 当天 |
| 中性盐雾试验 | 按约定时长(48/96/240 h 等) | 不可压缩 |
| 全项(成分 + 拉伸 + 硬度 + 金相) | 5–7 | 48 h |
排期建议:把送检节点放在首批到货之后、批量进场之前。这样既有代表性样品,又能在主体施工开始前拿到结论。如果等到主体施工中途才发现资料缺口,往往只能用加急,而加急并不能压缩金相制样与盐雾试验的时间。
五、检测报告解读:看什么、怎么判、怎么核真伪
一份可用于工程验收的检测报告必须同时具备五个要素:CMA 资质认定标志、检验检测专用章(或骑缝章)、唯一报告编号、检测依据标准、逐项实测值。缺任何一项,报告都不具备完整的法定证明效力。看报告先看这五项,再看数据。
1. 五个必备要素
| 要素 | 怎么看 | 缺失后果 |
|---|---|---|
| CMA 资质认定标志 | 报告封面左上角或右上角 | 无资质报告不具备法定效力 |
| 检验检测专用章或骑缝章 | 核对章的位置、是否跨页连续 | 无章或章不连续,存在篡改可能 |
| 唯一报告编号 | 编号格式是否与机构编号体系一致 | 无法溯源核验 |
| 检测依据标准 | 标准号 + 版本年号,须为现行有效版 | 用已废止版本判定,结论不成立 |
| 逐项实测值 | 每项列实测数据并给出单项判定 | 只写合格无法复核,争议时不能作为技术依据 |
2. 关键指标怎么读
| 报告项目 | 单位 | 判读要点 |
|---|---|---|
| 抗拉强度 Rm | MPa | 与牌号下限直接比:45# ≥600、40Cr 调质 ≥980、8.8 级 ≥800、10.9 级 ≥1040 |
| 屈服强度 ReL 或 Rp0.2 | MPa | 决定变形控制能力;螺纹件常用非比例延伸强度 Rp0.2 |
| 断后伸长率 A | % | 塑性指标;数值异常低说明材料脆化或试样型式不符 |
| 断面收缩率 Z | % | 塑性指标;与 A 结合判断韧性与内部缺陷 |
| 硬度 | HRC / HBW / HV | 判热处理状态;与强度反算交叉验证 |
| 碳含量 C | % | 判牌号的第一指标 |
| 铬含量 Cr | % | 45# 与 40Cr 的决定性区分指标 |
| 脱碳层深度 | mm | 影响螺纹表层强度,超限易滑丝脱扣 |
| 镀层厚度 | μm | 判防腐能力与使用寿命 |
读报告时还要算一个数:余量率 = (实测值 − 要求值) ÷ 要求值 × 100%。例如要求 Rm ≥600 MPa,实测 610 MPa,余量率仅 1.7%,说明这批料刚好卡在下限,安全储备几乎为零;实测 704 MPa 时余量率 17.4%,属于正常范围。承重件的余量率建议不低于 10%,安全承重件建议不低于 15%。
3. 交叉验证:用两个指标互相校验
判读报告最有效的技巧是用硬度反算强度,再与拉伸实测值比对。按 Rm(MPa) ≈ 3.3 × HBW 计算,两者偏差在 ±15% 以内属正常,超过 ±15% 就要追查原因。
反例演算:某报告写抗拉强度 Rm = 980 MPa,硬度实测 22 HRC(按常用换算关系对应约 240 HBW)。反算 Rm ≈ 3.3 × 240 = 792 MPa。偏差 = (980 − 792) ÷ 980 × 100% = 19.2%,超过 ±15% 的合理范围。此时有三种可能:硬度测点打在脱碳层或镀层上导致读数偏低;拉伸试样型式或试验方法不符;或者数据本身存在替换。无论哪一种,都应要求复检。
正例演算:报告写 Rm = 750 MPa,硬度实测 27 HRC(约 270 HBW)。反算 Rm ≈ 3.3 × 270 = 891 MPa,偏差 = (891 − 750) ÷ 750 × 100% = 18.8%,同样偏大,但方向相反——硬度偏高说明测点可能位于滚丝冷作硬化层或表面。这种「硬度高于强度」的组合,通常提示测点位置有问题,而不是数据造假。方向性判断很重要。
4. 报告真伪核查五步
- 查机构:到全国检验检测机构资质认定信息查询平台核对检测机构的 CMA 证书编号与有效期,并确认其能力范围包含金属材料拉伸试验、金属材料化学成分分析等项目。机构有资质但项目不在范围内,报告同样无效。
- 查编号:拨打机构官网公布的电话,或使用官网查询入口,用报告编号核对报告真伪。不要用报告上印的电话号码核对——那是可以被伪造的。
- 查用章:核对末页检验检测专用章、骑缝章是否完整,骑缝章是否跨页连续。复印件应加盖委托方或供货方公章并注明用途,无注明用途的复印件不足以作为验收依据。
- 查依据:逐项核对检测依据标准是否为现行有效版本,注意版本年号。例如拉伸试验的现行版本为 GB/T 228.1-2021,洛氏硬度试验的现行版本为 GB/T 230.1-2018。使用已废止版本判定,结论不能作为验收依据。
- 查对应关系:核实报告中的样品名称、规格、材质牌号、批次号与到货实物标识、发货单、随货材质证明书三者一致。这一项是「报告与实物是否对应」的最后一道关。
六、报告与实物不符的八种典型识别
报告与实物不符有八种典型形态:换批供货、报告缺项、送样代替抽样、规格错配、一报多用、日期异常、软性数据、材质替换。识别它们不需要实验室,靠「三对照」就能拦下绝大多数——报告与发货单对照、报告与实物标识对照、报告与现场复验对照。
| 不符形态 | 现场表现 | 识别方法 | 处置 |
|---|---|---|---|
| 换批供货 | 首批合格,后续批次无报告 | 逐批核对批次号与报告编号 | 暂停使用,按该批取样复检 |
| 报告缺项 | 只有成分报告,无力学数据 | 核对委托项目与报告项目是否齐全 | 补做拉伸与硬度 |
| 送样代替抽样 | 样品由供货方自行挑选 | 查看报告取样方式一栏 | 要求见证取样重新送检 |
| 规格错配 | 报告写 M16,到货实测 M14 | 报告规格与实物卡尺复测比对 | 该报告作废,按实规格重检 |
| 一报多用 | 多批次共用同一报告编号 | 核对报告编号与批次的一一对应关系 | 判定为无效证明 |
| 日期异常 | 报告日期早于生产日期或晚于进场日期 | 比对报告日期、发货单日期、进场日期 | 要求重新送检 |
| 软性数据 | 只写合格,不列实测值 | 检查每项是否有实测数据与判定 | 要求补发含实测值的报告 |
| 材质替换 | 报告写 45#,实物为 Q235 | 火花法初筛 + 里氏硬度 + 复检碳含量 | 整批退换,不做挑拣使用 |
除核查报告外,现场还应固定做三个实物比对动作:
- 卡尺复测:直径、螺距、长度三项与报告规格比对。螺距用螺距规或卡尺测 10 牙总长再除以 10,精度足够识别规格错配。
- 火花初筛:每批随机取 3 件,与 45# 标准样同机同次比对。若流线、爆花特征明显偏向低碳钢(爆花稀少、几乎无三杈花、无花粉),立即取样复检碳含量。
- 重量密度复算:随机取 10 件称重并按 ρ = m/V 反算密度,落在 7.75–7.90 g/cm³ 之外即启动复检。这一项对锌合金、铸铁、铝件替换的识别率接近 100%。
七、材质—工况—送检项目对应关系
材质选择只有三条判据:荷载等级决定强度、周转次数决定硬度与耐磨、环境决定防腐。据此把模板配件分成四档:非承重常规件用 Q235B,承重周转件用 45#,高承载安全件用 40Cr 调质或 10.9 级合金钢螺栓,地下防水部位用球墨铸铁 QT450-10 配套件。每档对应不同的必检项目。
| 工况与部位 | 典型配件 | 推荐材质 | 强度要求 | 表面处理 | 必检项目 |
|---|---|---|---|---|---|
| 常规剪力墙(侧压力 ≤50 kN/m²) | D15 对拉螺杆、圆盘螺母 | Q235B 或 45# | Rm ≥370 或 ≥600 MPa | 电镀锌 5–12 μm | 成分 + 拉伸 |
| 厚墙、大截面柱(侧压力 50–80 kN/m²) | D20 对拉螺杆 | 45# | Rm ≥600 MPa,ReL ≥355 MPa | 热镀锌 ≥45 μm | 成分 + 拉伸 + 硬度 |
| 桥梁墩柱、爬模挂点(安全承重件) | 爬锥锥体、受力螺栓 | 40Cr 调质、10.9 级合金钢 | Rm ≥980 或 ≥1040 MPa | 电镀锌 + 发黑 | 成分 + 拉伸 + 硬度 + 金相 |
| 地下防水墙体、水池 | 止水螺杆、止水螺母 | 45# + QT450-10 球墨铸铁 | Rm ≥600 或 ≥450 MPa | 热镀锌 | 成分 + 拉伸 + 镀层 + 盐雾 |
| 清水混凝土面 | 对拉螺杆 + 加大盘面螺母 | 45# | Rm ≥600 MPa,HBW 170–229 | 电镀锌 | 成分 + 拉伸 + 硬度 |
| 冬期施工(环境 ≤ −5℃) | 各类受力螺杆 | 45#(保证 A ≥16%) | Rm ≥600 MPa,A ≥16% | 按防腐要求 | 成分 + 拉伸(重点看 A、Z)+ 冲击 |
| 沿海高盐雾 | 各类外露件 | 45# 或 40Cr | 按荷载要求 | 热镀锌 ≥60 μm 或达克罗 | 成分 + 拉伸 + 镀层厚度 + 盐雾 |
表中「冲击」指夏比冲击试验,用于评价低温韧性,具体试验方法与验收指标按产品技术条件约定。冬期施工时塑性与韧性指标的重要性不低于强度——低温下钢材的脆性转变会让原本合格的强度指标失去意义,因此这一工况下必须重点核查断后伸长率与断面收缩率的实测值,而不只是看抗拉强度是否达标。
八、完整送检实例:两个项目的逐步演算
下面两个实例分别是「复检一批标称 45# 的 D20 对拉螺杆」和「复检一批标称 40Cr 调质的爬锥锥体」,完整走一遍从现场初筛、实验室检测到交叉验证的全过程,每一步都给出数字、单位与判据。
实例一:D20 对拉螺杆(标称 45#)复检
背景:某项目到货 D20 对拉螺杆 8000 根,随货材质证明书记载抗拉强度 690 MPa。按检验批划分规则,8000 件分两批(单批不超过 5000 件),抽 5 根做拉伸、3 根做成分、8 件做硬度。
第 1 步:外观与尺寸复核
用游标卡尺在互成 120° 的三个位置测量杆径,读数 19.80、19.82、19.78 mm,平均值 d = 19.80 mm;长度 L = 900 mm;用卡尺测 10 牙总长 25.0 mm,得螺距 P = 2.50 mm,与 M20 体系一致。
第 2 步:密度复算(称重比对法)
每米理论重量:W = 0.00617 × d² = 0.00617 × 19.80² = 0.00617 × 392.04 = 2.419 kg/m
900 mm 长理论重量:2.419 × 0.900 = 2.177 kg
实测 10 根平均质量 m = 2.163 kg
偏差 = (2.163 − 2.177) ÷ 2.177 × 100% = −0.64%(在尺寸公差引起的 ±4% 波动范围内,无异常)
体积:V = π d² L / 4 = 0.7854 × 19.80² × 900 = 277 137 mm³ = 277.14 cm³
实测密度:ρ = m ÷ V = 2163 g ÷ 277.14 cm³ = 7.805 g/cm³
判据:碳素钢理论密度 7.85 g/cm³,实测 7.805 落在 7.75–7.90 g/cm³ 区间,符合碳钢,可排除锌合金(6.60)、铝合金(2.70)、灰铸铁(7.20)等跨材质替换。
第 3 步:火花初筛
砂轮转速 3000 r/min,接触角约 40°,压力约 30 N。观察结果:流线较细、数量中等,火花束呈橙黄色;爆花以二杈、三杈花为主,可见少量四杈花;尾部有少量花粉。与 45# 标准样同机比对,特征一致;与 Q235 标准样(爆花稀少、几乎无三杈花、花粉几乎没有)明显不同。初步判定为中碳钢大类。
第 4 步:化学成分分析(按 GB/T 699 判定)
| 元素 | 实测值(%) | 45# 要求(%) | 单项判定 |
|---|---|---|---|
| 碳 C | 0.46 | 0.42–0.50 | 合格 |
| 硅 Si | 0.24 | 0.17–0.37 | 合格 |
| 锰 Mn | 0.62 | 0.50–0.80 | 合格 |
| 铬 Cr | 0.12 | ≤0.25 | 合格 |
| 磷 P | 0.021 | ≤0.035 | 合格 |
| 硫 S | 0.018 | ≤0.035 | 合格 |
结论:碳含量 0.46% 落在 0.42%–0.50% 区间,铬含量 0.12% 低于 0.30%,确认牌号为 45#,非合金钢。
第 5 步:拉伸试验(GB/T 228.1)
公称应力截面积(M20,P = 2.5 mm):As = 245 mm²(标准值)
实测最大力 Fm = 172.5 kN = 172 500 N
实测上屈服力 FeL = 108.6 kN = 108 600 N
Rm = Fm ÷ As = 172 500 ÷ 245 = 704.1 MPa(要求 ≥600 MPa,合格)
ReL = FeL ÷ As = 108 600 ÷ 245 = 443.3 MPa(要求 ≥355 MPa,合格)
抗拉强度余量率 = (704.1 − 600) ÷ 600 × 100% = 17.4%
屈服强度余量率 = (443.3 − 355) ÷ 355 × 100% = 24.9%
实测值高于要求值 17.4% 与 24.9%,与冷轧圆钢经滚丝后产生的冷作硬化效果相符——滚丝工艺使表层金属流线连续并产生加工硬化,因此成品件的实测强度通常高于原材料正火态的标准下限。
第 6 步:硬度试验(GB/T 230.1)
在杆部横截面互成 120° 测 3 点:87.5、88.2、87.0 HRB,平均 87.6 HRB,按常用换算关系对应约 182 HBW,约 18 HRC。反算强度:Rm ≈ 3.3 × 182 = 600.6 MPa。
第 7 步:交叉验证与结论
偏差 = (704.1 − 600.6) ÷ 704.1 × 100% = 14.7%
偏差 14.7% 在 ±15% 的合理范围内,数据自洽。这里有一个可以解释偏差的物理原因:硬度测点位于杆部横截面,而杆部的冷作硬化程度明显低于滚丝加工的螺纹部位,因此硬度反算的强度会略低于螺纹部位的实测抗拉强度。这属于正常的组织与加工状态差异,不是数据矛盾。
综合结论:化学成分符合 GB/T 699 的 45# 要求,抗拉强度与屈服强度均满足要求且余量充足,硬度与强度交叉验证一致,密度与火花特征均无异常 → 报告与实物相符,判定合格。
实例二:爬锥锥体(标称 40Cr 调质)复检
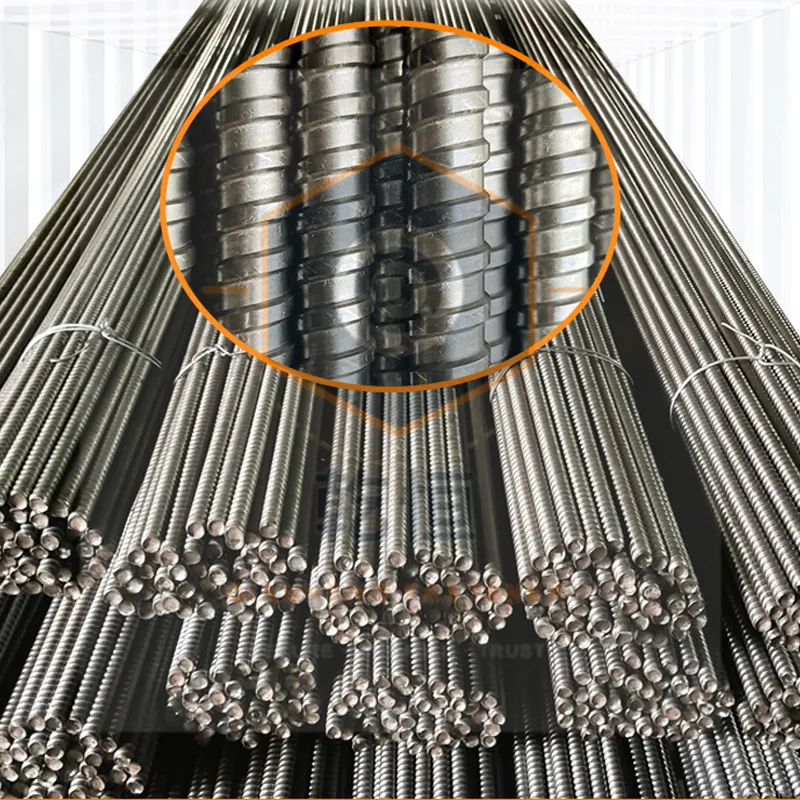
背景:某桥梁墩柱项目到货 M36D20 爬锥组件 2000 套,锥体标称 40Cr 调质。该件属安全承重件,按加严方案抽检:抽 3 件做成分、3 件做拉伸、5 件做硬度、1 件做金相。
第 1 步:锉刀硬度法初筛
用新中齿锉刀(齿距约 0.5 mm),在去除氧化皮后的锥体外表面以约 45° 角、约 60 N 压力单向推锉 3 次。结果:锉刀打滑,仅留下浅亮痕,几乎不下肉,声音尖锐刺耳。
判据:锉刀打滑说明硬度明显高于 240 HBW(约 22 HRC)的分界,可初步排除 Q235(110–160 HBW)与 45# 正火态(170–229 HBW),支持调质态判断。但这一步对 45# 调质与 40Cr 调质没有区分能力。
第 2 步:火花初筛
流线细而密,火花束亮度明显高于 45# 标准样,爆花密集、呈亮白色并带有明亮枪尖,尾部花粉明显增多。符合含铬合金结构钢的特征,与 45# 标准样有可辨识差异,但仍不能作为牌号结论。
第 3 步:硬度试验(GB/T 230.1,C 标尺)
锥体端面互成 120° 测 3 点:29.5、30.2、29.8 HRC
算术平均值 = (29.5 + 30.2 + 29.8) ÷ 3 = 29.83 HRC
按常用换算关系取 HBW ≈ 288
反算强度:Rm ≈ 3.3 × 288 = 950.4 MPa
考虑换算关系 ±10% 的误差,估算区间为 855–1045 MPa
判据:GB/T 3077 对 40Cr 调质态要求 Rm ≥980 MPa,硬度反算的估算区间跨越该阈值,硬度法不能直接给出合格结论,必须做拉伸实测。同时 29.83 HRC 落在 40Cr 调质常用 28–32 HRC 区间,与热处理状态相符。
第 4 步:化学成分分析(按 GB/T 3077 判定)
| 元素 | 实测值(%) | 40Cr 要求(%) | 单项判定 |
|---|---|---|---|
| 碳 C | 0.41 | 0.37–0.44 | 合格 |
| 硅 Si | 0.26 | 0.17–0.37 | 合格 |
| 锰 Mn | 0.68 | 0.50–0.80 | 合格 |
| 铬 Cr | 0.95 | 0.80–1.10 | 合格(决定性判据) |
| 磷 P | 0.018 | ≤0.035 | 合格 |
| 硫 S | 0.015 | ≤0.035 | 合格 |
关键判据:铬实测 0.95%,落在 40Cr 的 0.80%–1.10% 区间。假如此件是以 45# 调质冒充,即使硬度达到 30 HRC、拉伸强度达到 1000 MPa,铬含量仍会落在 0.10%–0.20% 区间,牌号判定为不合格。这是「以 45# 调质冒充 40Cr」唯一决定性的识别点——硬度与强度都可以通过调质做到接近,铬含量做不到。
第 5 步:拉伸试验(GB/T 228.1,机加工比例试样)
试样:机加工圆棒,原始直径 d0 = 10.0 mm
原始横截面积:S0 = π d0² / 4 = 0.7854 × 10.0² = 78.5 mm²
短比例试样标距:L0 = 5.65 √S0 = 5.65 × √78.5 = 5.65 × 8.86 = 50.1 mm,取 L0 = 50.0 mm
实测最大力 Fm = 79.4 kN = 79 400 N
Rm = Fm ÷ S0 = 79 400 ÷ 78.5 = 1011.5 MPa(要求 ≥980 MPa,合格)
实测屈服力 FeL = 63.2 kN = 63 200 N
ReL = FeL ÷ S0 = 63 200 ÷ 78.5 = 805.1 MPa(要求 ≥785 MPa,合格)
断后标距 Lu = 55.6 mm
A = (Lu − L0) ÷ L0 × 100% = (55.6 − 50.0) ÷ 50.0 × 100% = 11.2%(要求 ≥9%,合格)
断口最小直径 du = 7.28 mm
Su = 0.7854 × 7.28² = 41.6 mm²
Z = (S0 − Su) ÷ S0 × 100% = (78.5 − 41.6) ÷ 78.5 × 100% = 47.0%(要求 ≥45%,合格)
第 6 步:金相分析
组织观察:均匀细密的回火索氏体,未见块状或网状铁素体带;脱碳层总深度 0.06 mm,未检出连续全脱碳层。按工程常用控制值(全脱碳层 ≤0.05 mm、总脱碳层 ≤0.10 mm)判定,脱碳层在控制值以内。组织与 40Cr 调质工艺相符。
第 7 步:交叉验证与结论
硬度反算 Rm ≈ 950.4 MPa,拉伸实测 Rm = 1011.5 MPa
偏差 = (1011.5 − 950.4) ÷ 1011.5 × 100% = 6.0%(在 ±15% 以内,数据自洽)
综合结论:铬含量 0.95% 确认牌号为 40Cr,调质态抗拉强度、屈服强度、断后伸长率、断面收缩率四项全部满足 GB/T 3077 要求,金相组织正常、脱碳层在控制值以内,硬度与强度交叉验证一致 → 判定合格,报告与实物相符。
九、现场常见误区:九条
材质送检环节的绝大多数问题不是检测技术问题,而是取样代表性与判据选择问题。以下九条按「误区表现 → 为什么错 → 正确做法」逐条拆开。
误区 1:有材质报告就不做进场复验
表现:材料员收到随货材质证明书直接归档,不再抽样送检。
为什么错:随货材质证明书属于生产方自检证明,不是第三方检测报告,只能证明生产方声称的批次合格,无法证明到货实物合格。换批供货、一报多用这两种情况都发生在这个环节。
正确做法:首批到货按检验批抽样送第三方检测;后续批次核对批次号与报告编号的一一对应关系,并做现场火花法与密度法初筛,出现异常立即取样复检。
误区 2:只做化学成分分析,不做力学性能
表现:报告上有碳、硅、锰、磷、硫五项就认为材质没问题。
为什么错:成分只能证明料对,不能证明性能够。45# 棒材若未做正火或调质,硬度可能只有 15 HRC 左右(约 170 HBW),虽然成分完全符合 45#,但抗拉强度未必稳定达到 600 MPa,无法支撑按 600 MPa 做的承载力取值。
正确做法:成分、拉伸、硬度三项一起做;高承载安全件再加金相。任何涉及承载力取值的检测,拉伸试验不可替代。
误区 3:用磁铁验材质
表现:拿磁铁吸一下,吸得住就认为是好钢。
为什么错:Q235、45#、40Cr 以及灰铸铁、球墨铸铁全部是铁磁性材料,磁铁一律强吸附。磁铁法对这三种材质的区分能力为零,用磁铁「验」碳钢等于没验。
正确做法:磁铁法只用于排除非铁磁性冒充物(304/316 不锈钢、铝合金、锌合金、塑料件)。区分 Q235、45#、40Cr 必须用火花法初筛加化学成分分析。
误区 4:把火花法的定性判断当成定量结论
表现:火花看着像 45#,就判定整批合格放行。
为什么错:火花特征受砂轮粒度与磨损程度、转速、接触压力、环境照度、观察者经验的影响很大;40Cr 与 45# 的爆花差异在经验不足时极易误判;火花法还完全无法识别热处理状态。
正确做法:火花法只作为筛除异常的第一道关。每批至少取 3 件与已知标准样同机同次比对;任何涉及强度取值的判定必须送实验室。
误区 5:让供货方自己挑样品送检
表现:委托单上「取样方式」一栏空白,样品由供货方提供。
为什么错:「送样合格」只证明送来的那几件合格,不证明批量合格。供货方完全可以选择性送样,把好的挑出来送检。
正确做法:在委托单上写明「见证取样」或由第三方到现场随机抽样,记录取样部位、取样人、见证人;到货批号与报告批号必须一一对应;随机抽样要覆盖不同包装单元、不同堆垛高度。
误区 6:只看报告结论「合格」,不看实测值
表现:报告末页写着「所检项目符合要求」,就归档使用。
为什么错:没有实测值的报告无法复核,也无法判断安全余量。要求 Rm ≥600 MPa 的件实测 610 MPa 也是「合格」,但余量率仅 1.7%,几乎没有安全储备;用于高侧压力部位时风险很高。争议发生时,无实测值的报告也无法作为技术依据。
正确做法:要求报告逐项列出实测值,并对关键指标核算余量率 = (实测值 − 要求值) ÷ 要求值 × 100%。承重件余量率建议不低于 10%,安全承重件不低于 15%。
误区 7:用硬度换算强度代替拉伸试验
表现:现场用里氏硬度计打几个点,按 Rm ≈ 3.3 × HBW 换算成抗拉强度就判定合格。
为什么错:换算关系是经验公式,误差约 ±10%;硬度测点若落在脱碳层、镀层或表面加工硬化层上,结果严重失真;换算还完全不能反映塑性与内部缺陷,而这两项恰恰是低温脆断与疲劳失效的关键。
正确做法:硬度只用于判热处理状态的均匀性和做交叉验证;强度判定以拉伸试验实测值为准。实例二的 950.4 MPa 与 1011.5 MPa 就说明了换算只能提示、不能定论。
误区 8:认为镀锌层不影响检测
表现:直接把镀锌件送去测成分和硬度。
为什么错:镀锌层会污染碳硫分析结果,测出的碳、硫偏高,可能造成「碳含量超范围」的假象,把合格的 45# 误判为不合格;镀层硬度与基体差异大,硬度打点数据离散,可能造成「硬度不达标」的误判。
正确做法:在委托单中注明表面处理状态;成分试样须去除镀层与氧化层 0.5 至 1.0 mm;硬度测点避开镀层,或按检测机构要求先做局部去除。
误区 9:混淆 45# 与 40Cr,认为硬度够了就是 40Cr
表现:硬度测出 30 HRC,就认定材质是 40Cr。
为什么错:45# 调质后硬度同样可以做到 28–32 HRC,与 40Cr 调质的常用硬度区间完全重叠——硬度由回火温度决定,不由牌号决定。硬度只能区分热处理状态,无法区分牌号。
正确做法:以铬含量为唯一判据:铬 ≥0.80% 判 40Cr;铬 ≤0.25% 判非合金钢(45# 或 Q235)。牌号判定落到报告上时,务必要求单独列出铬的实测值。
十、不同工况下的检测方案调整
检测方案要按工况调整三个变量:抽检比例、检测项目、判定阈值。荷载等级越高、失效后果越严重,抽检比例与项目就要同步加严;腐蚀环境要增加镀层与盐雾项目;低温环境要把塑性与韧性指标提到与强度同等重要的位置。
| 工况 | 抽检比例调整 | 项目调整 | 判定阈值调整 | 注意事项 |
|---|---|---|---|---|
| 常规室内墙体、低侧压力 | 按基准方案 | 成分 + 拉伸 | 按牌号标准下限 | 同炉号同规格可合并送检 |
| 厚墙、大截面柱、高侧压力 | 加倍(每 5000 件一组) | 成分 + 拉伸 + 硬度 | 余量率 ≥10% | 关注螺纹部位硬度,避开杆部测点 |
| 爬模、桥梁挂点等安全承重件 | 每 1000 件一组,且不少于 3 件 | 成分 + 拉伸 + 硬度 + 金相 | 余量率 ≥15%,铬含量必须确认 | 每批留样至工程结束,便于追溯 |
| 地下工程、水池(防水) | 基准 + 每批测镀层厚度 | 成分 + 拉伸 + 镀层厚度 + 盐雾 | 热镀锌 ≥45 μm | 球墨铸铁件需查球化率与伸长率 A ≥10% |
| 沿海、高盐雾 | 基准 | 成分 + 拉伸 + 镀层厚度 + 中性盐雾 | 镀层 ≥60 μm 或达克罗 | 盐雾时长按设计要求约定,不可压缩 |
| 冬期施工(≤ −5℃) | 基准 | 成分 + 拉伸(记录 A、Z)+ 冲击 | A ≥16%(45#),冲击指标按技术条件 | 低温脆断风险,禁止使用冷作硬化过度的件 |
| 清水混凝土 | 基准 | 成分 + 拉伸 + 硬度 | HBW 170–229 | 硬度不宜过高,避免锁紧时压伤面板 |
| 加固改造、既有结构 | 按构件重要性单独确定 | 成分 + 拉伸 + 硬度 + 金相 | 按设计复核后的取值 | 旧件可能存在疲劳损伤与锈蚀减薄,须测剩余截面 |
除工况差异外,还有一个容易忽略的调整维度:球墨铸铁件(如止水螺母)的检测项目与钢材完全不同。球墨铸铁 QT450-10 的抗拉强度要求不小于 450 MPa、断后伸长率不小于 10%,检测重点是球化率(工程常用要求不低于 85%)、石墨球大小与基体组织,而不是铬含量。识别「以灰铸铁冒充球铁」有三个现场判据:敲击声音——球铁清脆近似钢材,灰铸铁沉闷;断口——球铁呈银白色并有银亮结晶,灰铸铁暗灰无光;火花——球铁在砂轮上有少量火花,灰铸铁几乎无火花。
十一、送检成本与决策阈值模型
送检是否划算,可以用一个不等式判定:当「未检验条件下的期望返工损失」大于「送检总成本」时,送检必然划算。工程实务中,这个阈值对应的期望胀模概率通常只有 0.3% 左右,也就是说在几乎所有中等以上规模的项目里,规范送检都是正收益决策。
模型一:期望返工损失
E = Pfail × Lrepair × Nwall
式中 E —— 未做材质验证时的期望返工损失,元;Pfail —— 因材质不达标导致单面墙体胀模或爆模的概率(无量纲);Lrepair —— 单次胀模处理的综合损失,元/面(含凿除、修补、材料、人工、工期);Nwall —— 项目中受检部位的墙体面数,面。
模型二:送检总成本
B = n × ctest + csample + n × C
式中 B —— 送检总成本,元;n —— 抽检件数,件;ctest —— 单件全项检测费,元/件;csample —— 取样、包装、寄样与人工成本,元;C —— 单件采购成本,元/件(样品本身损失)。
模型三:盈亏平衡失效概率 P* = B ÷ (Lrepair × Nwall)
模型四:收益成本比 R = E ÷ B
决策规则:当 Pfail > P* 时送检;R 值越大,送检的收益越高。
实例演算(仅演示算法,不含具体价格):某项目共 40 面剪力墙,未做材质验证时,因材质不达标导致单面墙胀模的概率按类似工程统计取 Pfail = 5%,单次胀模处理综合损失按项目实际测算为 18 000 元/面。
E = 0.05 × 18 000 × 40 = 36 000 元
送检方案:分 4 个检验批,每批抽 5 件做全项(成分 + 拉伸 + 硬度),共 n = 20 件;取样与寄样人工合计 csample = 400 元。
设送检总成本 B = 2 400 元,则:
P* = 2 400 ÷ (18 000 × 40) = 2 400 ÷ 720 000 = 0.333%
R = 36 000 ÷ 2 400 = 15
结论:只要未检验条件下的胀模概率超过 0.333%,送检就是正收益;本例 R = 15,即每投入 1 元检测成本,规避约 15 元期望返工损失。这个比值远高于大多数工程措施的成本效益比。
敏感性分析:单次胀模损失与墙体面数是两个最敏感的变量。
| 单次处理损失 Lrepair(元/面) | 墙体面数 Nwall(面) | 期望损失 E(元,Pfail=5%) | 盈亏平衡概率 P* |
|---|---|---|---|
| 8 000 | 20 | 8 000 | 1.500% |
| 18 000 | 40 | 36 000 | 0.333% |
| 18 000 | 80 | 72 000 | 0.167% |
| 45 000 | 40 | 90 000 | 0.133% |
表中 P* 按 B = 2 400 元计算。可以看出,即使在最保守的一档(单次损失 8 000 元、仅 20 面墙),盈亏平衡概率也只有 1.5%——而材质不达标导致的胀模概率远高于这个数字。结论很明确:在模板配件上省检测费,是把可控的小额支出换成不可控的大额风险。
补充模型:安全系数余量核算
成本模型之外,还有一条纯技术的决策判据——允许拉力余量。单根螺杆的允许拉力按下列公式核算:
[F] = Rm × As ÷ K
式中 [F] —— 单根螺杆允许拉力,N;Rm —— 材质抗拉强度取值,MPa(即 N/mm²);As —— 公称应力截面积,mm²;K —— 承载力安全系数,工程常用 2.0–3.0,安全承重件不低于 3.0,具体按设计文件规定。
代入前面的数据(D20,As = 245 mm²,K = 2.5):标称 45# 时为 58.8 kN,若被替换为 Q235 则为 36.3 kN。再按侧压力 80 kN/m²、间距 0.6 m × 0.6 m、分项系数 1.2 得到的设计拉力 Td = 80 × 0.6 × 0.6 × 1.2 = 34.56 kN,则余量率从 45# 的 70.1% 掉到 Q235 的 4.9%。这条核算路径也是材质复检报告里必须算的一个数——报告给的是材质强度,工程要的是承载力余量,两者之间隔着截面积和安全系数两个换算环节。
十二、FAQ 高频问答与速查表
FAQ 1:Q235、45#、40Cr 现场怎么区分?火花法准不准?
答:火花法能可靠区分低碳钢、中碳钢、合金钢三个大类,但不能给出准确牌号。判据看三点:Q235B 爆花稀少、以一次花和二杈花为主、花粉几乎没有;45# 爆花明显增多、以二杈三杈花为主、有少量花粉;40Cr 流线细密、火花束亮度最高、爆花呈亮白色并带明亮枪尖、花粉多。要出牌号结论必须做化学成分分析,45# 与 40Cr 的唯一决定性区分指标是铬含量:铬 0.80% 到 1.10% 判 40Cr,铬不大于 0.25% 判非合金钢。
FAQ 2:磁铁能验出材质吗?
答:不能。Q235、45#、40Cr 以及各类铸铁全部是铁磁性材料,磁铁一律吸得住,磁铁法对这三种材质的区分能力为零。磁铁法的正确用途只有一个:排除非铁磁性冒充物,比如 304 或 316 不锈钢、铝合金、锌合金压铸件、塑料件。区分这三种材质必须用火花法初筛加化学成分分析。
FAQ 3:拉伸试验送几根?报告多久能出?
答:按检验批抽样,同一炉号、同规格、同工艺、同表面处理为一批,单批不超过 5000 件。批量 5000 件以内建议抽 3 件做拉伸、2 件做成分、5 件做硬度、1 件做金相;5000 到 20000 件加倍。有合同或设计要求时按 GB/T 90.1 规定的验收检查程序执行。周期上光谱成分与硬度 1 到 2 个工作日,拉伸 2 到 3 个工作日,金相 3 到 5 个工作日,全项 5 到 7 个工作日,加急 24 到 48 小时。
FAQ 4:检测报告怎么看真假?没有 CMA 标志的报告能用吗?
答:没有 CMA 资质认定标志的报告不具备法定证明效力,不能单独作为工程验收依据。核查分五步:一是到全国检验检测机构资质认定信息查询平台核对机构 CMA 证书编号、有效期和能力范围是否含金属材料拉伸试验与化学成分分析;二是用报告编号向机构官网或官方电话核验;三是检查检验检测专用章与骑缝章是否完整、跨页连续;四是逐项核对检测依据标准是否为现行有效版本;五是核实报告中的样品规格、材质牌号、批次号与到货实物、发货单一致。
FAQ 5:材质报告合格,工地上螺杆还是断了,为什么?
答:最常见的原因是报告与实物不符,而不是检测技术本身。四种典型形态:换批供货,首批合格后续批次没有报告;报告缺项,只做成分不做拉伸,成分合格不等于强度合格;送样代替抽样,样品由供货方自选,只证明来样合格;一报多用,多批次共用同一份报告编号。此外超扭矩拧紧、螺纹带浆旋入造成滑丝脱扣、拆模硬撬造成损伤,也会让合格材质在现场失效。这类问题可参考 D15/D20 高强对拉螺杆使用全指南 中的扭矩与旋合深度控制要求。
FAQ 6:45# 和 40Cr 的配件差多少钱,值不值得选 40Cr?
答:按同规格同表面处理的综合成本测算,以 Q235B 为 1.00 基准,45# 的材料与工艺综合成本指数约为 1.20 到 1.45,40Cr 约为 2.20 到 3.20,主要差在合金元素成本与必须调质的热处理工序。判断依据是荷载等级与失效后果:常规墙体 对拉螺杆 用 45# 即可,D20 螺杆在侧压力 80 千牛每平方米、间距 0.6 米工况下允许拉力 58.8 千牛,余量率 70%,足够;爬锥组件 的锥体、桥梁挂点这类安全承重件必须用 40Cr 调质,40Cr 调质态抗拉强度 980 MPa 相对 45# 正火态 600 MPa 提升约 63%,这时候不能用成本换安全余量。
FAQ 7:报告上的抗拉强度和硬度对不上,是不是报告有问题?
答:不一定,但需要交叉验证。工程上常用换算关系是抗拉强度约等于 3.3 乘以布氏硬度,适用于碳钢与低合金钢,误差约正负 10%。若两者偏差在正负 15% 以内属正常,例如硬度测点位于杆部未受滚丝冷作硬化影响时,强度会略低于螺纹部位。偏差超过正负 15% 就要怀疑三种情况:硬度测点打在脱碳层或镀层上、试样型式或试验方法不符、或者数据存在替换。
FAQ 8:一批货分三次到,每次都要送检吗?
答:不需要每次都做全项,但必须逐批核对。同一炉号、同规格、同工艺、同表面处理的货可按检验批合并,首批做全项检测,后续批次核对批次号与报告编号的一一对应关系,并做现场火花法与密度法初筛。一旦出现批次号与报告对不上、火花特征明显偏离、密度落在 7.75 到 7.90 克每立方厘米区间之外,立即停止使用并按该批取样送检。地下防水部位的配套件如 铸铁止水螺母 材质为球墨铸铁 QT450-10,检测项目与钢材不同,需单独确定。
附:速查表
| 项目 | Q235B | 45# | 40Cr |
|---|---|---|---|
| 依据标准 | GB/T 700 | GB/T 699 | GB/T 3077 |
| 碳含量 % | ≤0.20 | 0.42–0.50 | 0.37–0.44 |
| 铬含量 % | 残余 ≤0.30 | ≤0.25 | 0.80–1.10 |
| 抗拉强度 MPa | 370–500 | ≥600 | ≥980(调质) |
| 屈服强度 MPa | ≥235 | ≥355 | ≥785(调质) |
| 密度 g/cm³ | 7.85 | 7.85 | 7.82 |
| 火花特征 | 爆花少、无三杈花、无花粉 | 二杈三杈花、少量花粉 | 亮白爆花、明亮枪尖、花粉多 |
| 锉刀表现 | 轻松下肉 | 正火态费力;调质态打滑 | 调质态打滑 |
| 磁铁吸引 | 强吸附 | 强吸附 | 强吸附(无法区分) |
| 判定牌号的关键 | 碳、锰 | 碳 | 碳 + 铬 |
| 送检环节 | 关键动作 | 量化判据 |
|---|---|---|
| 检验批划分 | 同炉号、同规格、同工艺、同表面处理 | 单批不超过 5000 件 |
| 取样数量 | 按批量分档随机抽取 | ≤5000 件抽 3 件拉伸、2 件成分、5 件硬度、1 件金相 |
| 成分取样 | 去除镀层与氧化皮 | 去除深度 0.5–1.0 mm |
| 硬度测点 | 避开端部与镀层 | 距端面 ≥2 倍直径,互成 120° 测 3 点取平均 |
| 拉伸换算 | 按公称应力截面积计算 | Rm = Fm ÷ As,M20 取 As = 245 mm² |
| 交叉验证 | 硬度反算强度与拉伸比对 | 偏差在 ±15% 以内 |
| 余量核算 | 实测值相对要求值 | 承重件余量率 ≥10%,安全承重件 ≥15% |
| 报告核查 | 五要素齐全 | CMA 标志、专用章、报告编号、依据标准、逐项实测值 |
| 决策阈值 | 送检成本与期望损失比较 | 盈亏平衡概率 P* = B ÷ (Lrepair × Nwall) |
| 委托单要素 | 填写要求 |
|---|---|
| 委托单位与工程名称 | 全称,用于报告归档与追溯 |
| 样品名称、规格、材质牌号 | 写清 D15 或 D20、45# 或 40Cr,不可只写螺杆 |
| 生产厂家、批次号、炉号 | 报告与实物对应的唯一纽带 |
| 代表数量 | 本报告代表多少件,缺失则只能证明来样合格 |
| 取样方式与取样人 | 送样 / 见证取样 / 现场随机抽样,须签名 |
| 检测项目 | 逐项列明,不写全项检验这类含糊表述 |
| 检测依据标准 | 标准号 + 现行版本年号 |
| 判定要求 | 写明阈值,如抗拉强度不小于 600 MPa、铬 0.80%–1.10% |
| 报告交付与样品处理 | 约定报告形式与样品保留期,便于异议复检 |