定制模板紧固件(非标 | 异型 | 按图定制)
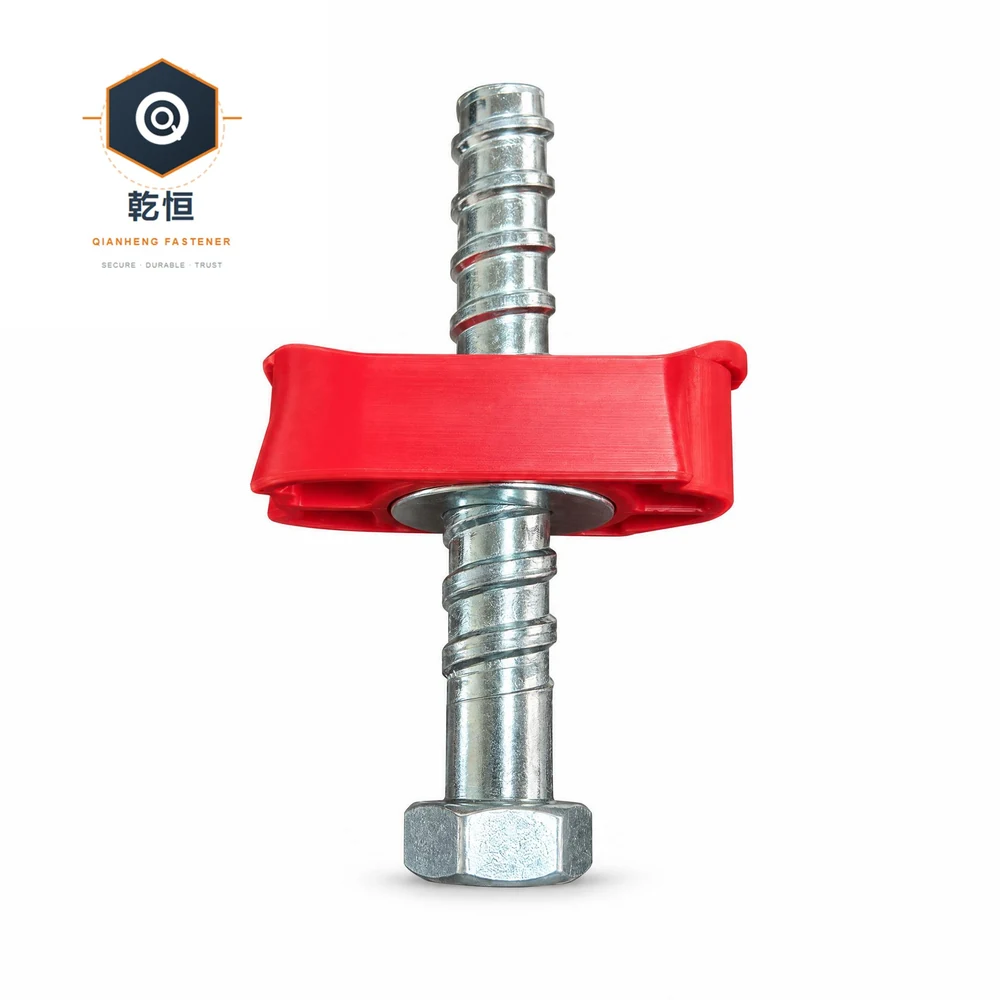
定制模板紧固件—— 按图纸生产,六项可变:材质、表面处理、硬度、螺纹、尺寸与头型、标识。不是从现有规格里挑,而是先看图纸再定工艺;开模 7–15 天。
支持来图加工与实物逆向出图;试制通过后双方封样,批量按封样验收。按批提供材质检测报告。
一句话说清:定制模板紧固件是按客户图纸生产的非标件——不是从现有规格里挑一个,而是先看图纸,再定材质、工艺、公差,最后开模或改模生产。可定制的不只是尺寸,还包括材质、表面处理、硬度、螺纹牙型、头型与标识六项。开模周期 7–15 天。
六项可变范围:定制到底能改什么
很多人以为「定制」等于「改尺寸」。实际上尺寸只是六项里的一项,其余五项往往更影响成本与交期。
| 可定制项 | 可选范围 | 影响什么 | 常见误区 |
|---|---|---|---|
| 材质 | Q235 / 45# / 40Cr / A195 / 35K / 精轧杆 | 承载力、可焊性、成本 | 只写「高强」不写牌号 |
| 表面处理 | 发黑 / 电镀锌 / 热镀锌 / 彩锌 | 耐蚀、配合间隙、交期 | 高强度件电镀锌不去氢 |
| 硬度 | 按图纸 HRC / HB / HV | 耐磨、韧性、可加工性 | 不写检测部位与标准 |
| 螺纹 | 公制粗牙/细牙、英制、梯形、异型 | 配合、可加工性 | 不写精度等级(6g/6H) |
| 尺寸与头型 | 杆径、长度、六角/方头/异型头、对边、孔位 | 模具、成本 | 只给外形不标公差 |
| 标识 | 冲压标识、钢印、激光打标 | 品牌、追溯 | 不写打标位置 |
六项里最容易被漏掉的是「精度等级」与「公差」。客户写「M20 螺纹」,如果没写 6g 还是 6H、没写中径公差,供应商按常规做出来可能偏松或偏紧,装配时才发现。所以图纸或技术要求里,螺纹必须带精度等级,尺寸必须带公差。
材质怎么选:按用途反推,不按价格
| 材质 | 典型强度 | 适用 | 不适合 |
|---|---|---|---|
| Q235 | 屈服 ≥235 MPa | 常规结构件、非受力件、垫片 | 高强度受力件 |
| 45# | 调质后屈服 ≥355 MPa | 对拉螺杆、受力螺栓、连接件 | 需要焊接的场合 |
| 40Cr | 调质后屈服 ≥785 MPa | 重载螺栓、高应力件 | 焊接件、需要高韧性的冲击件 |
| A195 / 35K | 按牌号 | 特定出口标准件 | — |
| 精轧杆 | 屈服 ≥930 MPa | 180 kN 以上高强对拉、预应力 | 需要弯曲成型的件 |
选材的核心问题是「受力不受力」与「焊不焊」。受力件按承载力反推材质,不焊的才能上 40Cr;需要焊接的一律不用高碳高合金,否则焊后开裂风险高。这一条比价格重要得多。
开模流程:从图纸到批量
定制件的时间成本主要在「开模 + 试制」这一段,批量生产反而快。所以流程要卡准。
| 步骤 | 做什么 | 耗时 | 注意 |
|---|---|---|---|
| ① 图纸确认 | 核对尺寸、公差、材质、表面处理 | 1–2 天 | 图纸必须带公差与精度等级 |
| ② 工艺确认 | 确定加工路径(冷镦/热锻/车削/滚丝) | 1 天 | 不同路径影响成本与强度 |
| ③ 开模 | 制作模具或改现有模 | 7–15 天 | 复杂异型件更久 |
| ④ 试制 | 小批试做、检测 | 2–3 天 | 试制件要给客户确认 |
| ⑤ 批量 | 正式生产 | 按数量 | — |
「改现有模」通常比「新开模」快一半。如果客户的件与现有某款接近(比如只是长度或头型不同),优先考虑改模而不是新开。这一点在报价阶段就该问清——同一个件,新开模与改模的交期和费用差别很大。
图纸要写什么:五类必备信息
图纸不全,是定制件返工的第一原因。以下五类信息缺一不可。
| 类别 | 必须写 | 漏了会怎样 |
|---|---|---|
| ① 尺寸与公差 | 杆径、长度、头型、对边、孔位,每项带公差 | 做出来「差不多」但装不上 |
| ② 材质 | 牌号(不是「高强」这类描述) | 按低档材质做,承载力不够 |
| ③ 表面处理 | 工艺 + 膜厚要求 | 膜厚不足,早期锈蚀 |
| ④ 硬度 | 数值 + 检测部位 + 检测标准 | 检测结果有争议 |
| ⑤ 螺纹 | 规格 + 螺距 + 精度等级(6g/6H) | 配合偏松或拧不上 |
如果客户给不出完整图纸,可以提供实物或关键尺寸由我方出图。但实物件要标注清楚哪些尺寸是关键的、哪些可以放宽——否则我方按最严做,成本会上去。
批量边界:多少起订、多少划算
| 批量 | 模具摊销 | 建议 |
|---|---|---|
| 几十件 | 模具费占比极高 | 不建议开模,优先用现有规格改制 |
| 几百件 | 模具费明显 | 可开简易模,或改现有模 |
| 几千件 | 摊薄 | 正常开模 |
| 万件以上 | 基本可忽略 | 可考虑专用模具 + 自动化 |
模具费怎么摊:开模费通常一次性收取,不摊进单价;也有客户要求摊进单价,那样单价会高一些但首付低。两种方式都可以谈,关键是在合同里写清「模具归属」——是归客户、归我方、还是共有。这一条在后续补货时很关键。
五种常见失败案例
下面五种是实际生产中反复出现的问题,每条都能通过「图纸写清楚」避免。
| # | 现象 | 根因 | 怎么避免 |
|---|---|---|---|
| 1 | 做出来装不上 | 图纸没标公差,按常规做偏大 | 每项尺寸带公差 |
| 2 | 螺纹配合偏松 | 没写精度等级 | 标 6g / 6H |
| 3 | 镀层早期脱落 | 膜厚不足或前处理不到位 | 写膜厚要求 + 附着力试验 |
| 4 | 高强件脆断 | 电镀锌后未去氢 | 8.8 级以上必须去氢 |
| 5 | 批量与样品不一致 | 试制后未封样 | 试制件双方封样 |
第 4 条最危险:高强度件(8.8 级及以上)电镀锌时,酸洗与电镀过程会渗氢,如果不做去氢处理(通常 200℃ 保温数小时),装配后短时间内可能发生氢脆断裂——外观完全正常,受力时突然断。这一条必须写进技术要求。
第 5 条最容易被忽略:试制件客户看过说「可以」,但没有封样。批量做出来有细微差异(比如表面粗糙度、倒角大小),客户说「跟样品不一样」,双方都没有实物依据。正确做法是试制通过后双方各留一件封样,作为批量验收基准。
常见问题
Q1:定制最小起订量多少?
A:按件型与工艺定。简单件几百件可做,复杂异型件建议几千件以上摊薄模具费。具体按图纸评估。
Q2:开模要多久?
A:7–15 天。复杂异型件更久。如果只是改现有模(长度、头型微调),通常快一半。
Q3:没有图纸能做吗?
A:可以。提供实物样品或关键尺寸,我方可出图。但要标注哪些尺寸关键、哪些可放宽,否则按最严做成本会高。
Q4:模具归谁?
A:可协商:归客户、归我方、或共有。建议在合同里写清,影响后续补货的价格与交期。
Q5:能做英制螺纹吗?
A:可以。公制粗牙/细牙、英制、梯形、异型都能做,需在图纸上标清规格与精度等级。
Q6:表面处理能只做局部吗?
A:一般不建议。局部处理(如只镀螺纹段)工艺上可行但成本高、质量不稳定。通常整件处理。
Q7:能提供材质报告吗?
A:可以。按批提供第三方材质检测报告,含牌号、成分、力学性能实测值,批次与送货单对应。
Q8:批量与样品不一致怎么办?
A:建议试制通过后双方封样。有封样件作为基准,批量验收就有依据;没有封样,出现差异时难以判定。
Q9:能不能按客户的现有供应商样品做?
A:可以。但要注意:逆向做件时,如果原件的材质、热处理状态无法确定,做出来的性能可能与原件不同。建议同时提供原件的技术要求或用途。
Q10:定制件能退换吗?
A:按合同约定。通常尺寸与材质符合图纸即视为合格;若因图纸本身问题导致不适用,双方协商。所以图纸确认环节要认真。
延伸阅读
| 主题 | 页面 |
|---|---|
| 专业定制紧固件全解析(图纸/材质/工艺/验收) | 定制紧固件全解析 |
| 材质检测与送检实务 | 材质检测与送检 |
| 表面处理工艺与验收 | 表面处理全解析 |
| 建筑模板紧固件规格参数大全 | 规格参数大全 |
| 外贸型对拉螺杆(出口口径) | 外贸型对拉螺杆 |
| D15 高强对拉螺杆产品页 | D15 对拉螺杆 |
| 技术数据速查表 | /data/ |
说明:可定制范围与交期为常规口径,具体按图纸评估;材质与力学性能以第三方检测报告实测为准。