爬锥组件材质与工艺全解析:QT450-10 球墨铸铁与 45#/40Cr 钢怎么选、铸造缺陷怎么判、承载力怎么核
爬锥组件是爬模体系里唯一同时承担「模板对拉」与「架体附着」两类荷载的预埋件:浇筑时它承受新浇混凝土的侧压力,拆模后它又变成架体与模板向上爬升的受力支点。同一套组件在两个工况下的受力路径完全不同,而决定它能承受多少力的,不是外形尺寸,而是材质与工艺——锥体是铸出来的还是车出来的、球化率够不够、有没有缩松、调没调质、螺纹是滚压的还是车削的,这些肉眼看不见的差别,直接决定单点允许荷载是 58kN 还是 84kN,也直接决定超载时是「先变形」还是「突然裂开」。
站内已有的爬锥文章分别讲安装流程、规格参数、选型方法、验收要点、价格构成、常见问题与拆卸处理,本文不再重复这些内容,只做一件事:把爬锥组件的材质与工艺从里到外拆开讲透。全文按下面的顺序展开:一句话结论与全文脉络 → 受力链与材质分工 → 四种候选材质的力学底账 → 选材依据(为什么锥体多用球铁、受力螺栓多用高强度钢)→ 铸造工艺全流程 → 铸造缺陷的外观特征与现场判读法 → 球化率与球化分级 → 铸造、锻造、滚压的金属流线差异 → 热处理(调质与去应力退火)→ 载荷-变形特性与超载失效差别 → 承载力校核公式与三个完整算例 → 材质证明与送检 → 七类失效模式与判据 → 常见错误八条 → 速查表 → 十二组常见问答。所有公式都给出符号说明与单位,所有算例的中间结果都可以用计算器复算;凡非标准强制值一律标注为量级参考,实际取值以设计文件、产品技术条件与到货实测为准。
一句话说清:爬锥组件的材质选择由「受力性质」与「失效后果」两条线共同决定
结论先给:爬锥组件的材质不是按「越强越好」选的,而是按「受力性质决定强度需求、失效后果决定安全系数」选的。锥体的受力以承压与局部拉应力为主,形状复杂、壁厚不均,需要铸造成型,所以主流做法是球墨铸铁 QT450-10;受力螺栓与配套螺杆是小截面纯受拉件,没有加大截面的空间,只能靠材料本身的强度,所以用 8.8/10.9 级高强螺栓或 45#、40Cr 钢。两条线交叉之后,链条上最弱的一环往往不是螺栓,而是锥体——这一点是本文全部计算的核心结论。
支撑这个结论的是一串可以复算的数字。球墨铸铁 QT450-10 的抗拉强度不低于 450MPa、断后伸长率不低于 10%(按 GB/T 1348 的牌号指标),看起来比 45# 钢的抗拉强度下限 600MPa 只低 25%,但两者取用时的安全系数不同:铸件取 3.0,钢件取 2.5。以 M30 规格、螺纹有效截面 561mm² 为例,按抗拉口径算出的允许拉力分别是 QT450-10 的 84.2kN 与 45# 钢的 134.6kN,差距从「低 25%」被放大到「低 37%」。如果再叠加屈服控制——铸件要按 0.2% 条件屈服强度 310MPa 校核、钢件按屈服强度 355MPa 校核——允许拉力进一步降到 58.0kN 与 79.7kN,球铁规格的实际可用值只有同规格钢件的 73%。
第二串数字关于失效方式。球墨铸铁的延伸率虽然达到 10%,但塑性变形高度集中在极小的区域内,宏观上表现为「变形量小、断裂突然」;45# 钢的延伸率不低于 16%,破坏前有明显的颈缩与伸长。这意味着球铁件超载时留给现场的预警时间很短,它不能像钢件那样靠肉眼看见变形来判断危险程度,只能靠足够大的安全系数与更密的检查频次来兜住。这就是球铁取 3.0 而不是 2.5 的最直接理由。
第三串数字关于缺陷。铸件的力学性能由试块测定,而试块不能代表每一件铸件:同一炉铁水浇出的锥体,中心部位有缩松的那一件,实际有效承载截面可能只有完好件的 80% 甚至更低,而外观、尺寸、硬度全都正常。球化率从 90% 量级降到 60% 量级,抗拉强度可能下降 15%~25%,延伸率可能从 10% 掉到 3%~5%(量级参考),而这种下降用卡尺量不出来、用硬度计也测不出来,只能靠金相报告与批次追溯。这是本文把「铸造缺陷判读」与「球化率」放在核心位置的原因。
第四串数字关于检测边界。现场能做的判别只有五类动作——看、敲、量、探、剖,它们能筛掉裂纹、穿透性缩孔、明显气孔、砂眼这些「看得见」的缺陷,筛不掉内部缩松与球化不良。因此现场判别法的作用是筛除,不是判定合格;涉及强度取值的结论必须来自实验室的化学成分、拉伸与金相数据。材质证明怎么核、炉批号怎么对、报告缺项怎么办,本文第十一节给出清单。
下文的所有内容,都是为这五句话提供依据和边界。
一、爬锥组件在受力链中的位置与材质分工
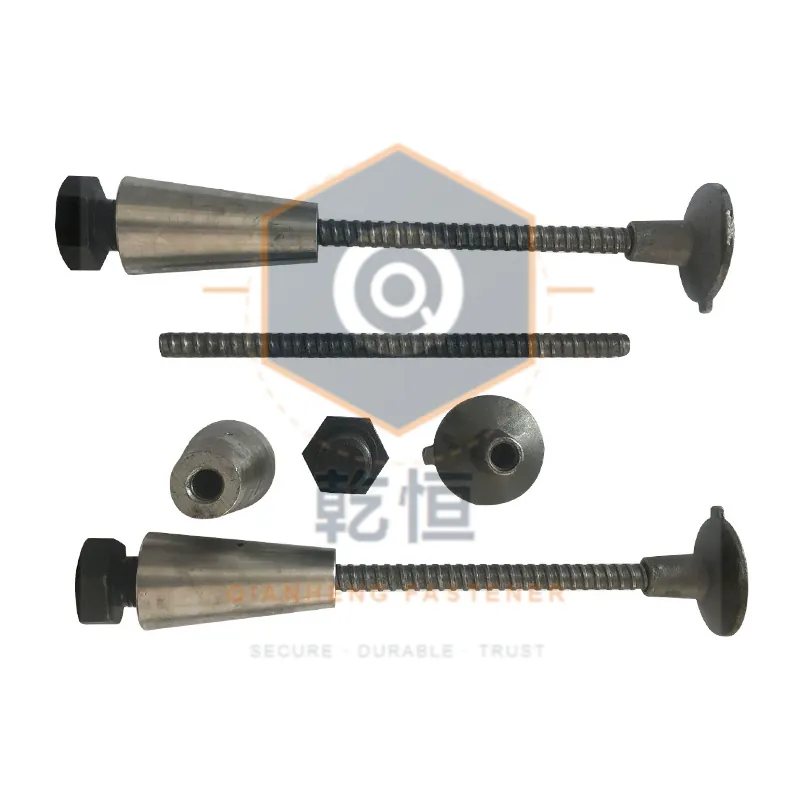
答案:爬锥组件在受力链上位于「架体」与「混凝土」之间,是唯一的荷载入口。它在两个工况下承受方向不同的荷载,而正是这两个工况的受力性质差异,决定了四个零件的材质不能相同。本节只做必要的交代,安装工序与选型方法在站内已在 爬锥组件选型方法 中完整展开,本文不重复。
1. 型号怎么读:M 段与 D 段管的是两件事
爬锥组件的型号由两段代号连写而成:M 段是受力螺栓的公称直径(M24 / M30 / M36 / M42),D 段是配套高强螺杆的规格(D15 / D20 / D25 / D26.5)。常用规格覆盖 M24D15 到 M42D26.5。两段代号各管一件事,不能互相替代:M 段决定单个预埋点的承载力上限,D 段决定浇筑工况下对拉螺杆的拉力水平。
| 型号示例 | M 段(受力螺栓) | D 段(配套螺杆) | M 段管什么 | D 段管什么 |
|---|---|---|---|---|
| M24D15 | M24 | D15 | 爬升工况单点承载(较小档) | 浇筑工况对拉拉力(较小档) |
| M30D20 | M30 | D20 | 爬升工况单点承载(常用档) | 浇筑工况对拉拉力(常用档) |
| M36D20 | M36 | D20 | 爬升工况单点承载(较大档) | 浇筑工况对拉拉力(常用档) |
| M42D26.5 | M42 | D26.5 | 爬升工况单点承载(大档) | 浇筑工况对拉拉力(大档) |
读这张表要抓住一点:浇筑工况算的是螺杆、爬升工况算的是锥体与受力螺栓。两支队伍算的东西不一样,选型时把两者混成一次计算,是爬锥类事故里最常见的算法性错误。完整的规格参数体系可对照 爬锥组件规格参数 核对。
2. 两个工况、两条受力路径
浇筑工况的路径是:新浇混凝土侧压力 → 面板 → 次楞 → 主楞(背楞)→ 锁紧件(圆盘螺母或山型卡)→ 高强螺杆,两侧对冲抵消。这条路径上所有构件都受拉或受弯,力值可由侧压力公式算出。
爬升工况的路径方向相反:爬模架体自重与施工活荷载 → 架体挂座 → 受力螺栓 → 锥体内螺纹 → 锥体侧壁与埋件板 → 混凝土局部承压面与锚固区。这条路径上的力值由架体重量与附着点数量决定,工程上通常是浇筑工况的数倍。
| 对比项 | 浇筑工况 | 爬升工况 |
|---|---|---|
| 荷载来源 | 新浇混凝土侧压力、下料冲击 | 架体与模板自重、施工活荷载、风荷载 |
| 主受力零件 | 高强螺杆、锁紧件、背楞 | 受力螺栓、锥体、埋件板、混凝土锚固 |
| 受力性质 | 单向恒定拉力,量值可算 | 拉剪组合、反复加载、可能偏心 |
| 力的量级 | 单根螺杆十几到几十千牛 | 单点几十到两百千牛 |
| 是否控制选型 | 通常不控制(量级小) | 通常控制 |
| 破坏后果 | 模板鼓胀、漏浆、涨模 | 架体下沉或坠落,属安全事件 |
这条对比给出了材质分工的第一条依据:浇筑工况的零件(螺杆、螺母)按「可周转的受拉件」设计,看重强度、耐磨与拆装便利;爬升工况的零件(锥体、受力螺栓、埋件板)按「一次性锚固的安全件」设计,看重强度、韧性与内部质量的确定性。两类零件的材料策略从根上不同。
3. 四个零件的材质分工与理由
| 零件 | 主流材质 | 受力性质 | 为什么用这种材质 |
|---|---|---|---|
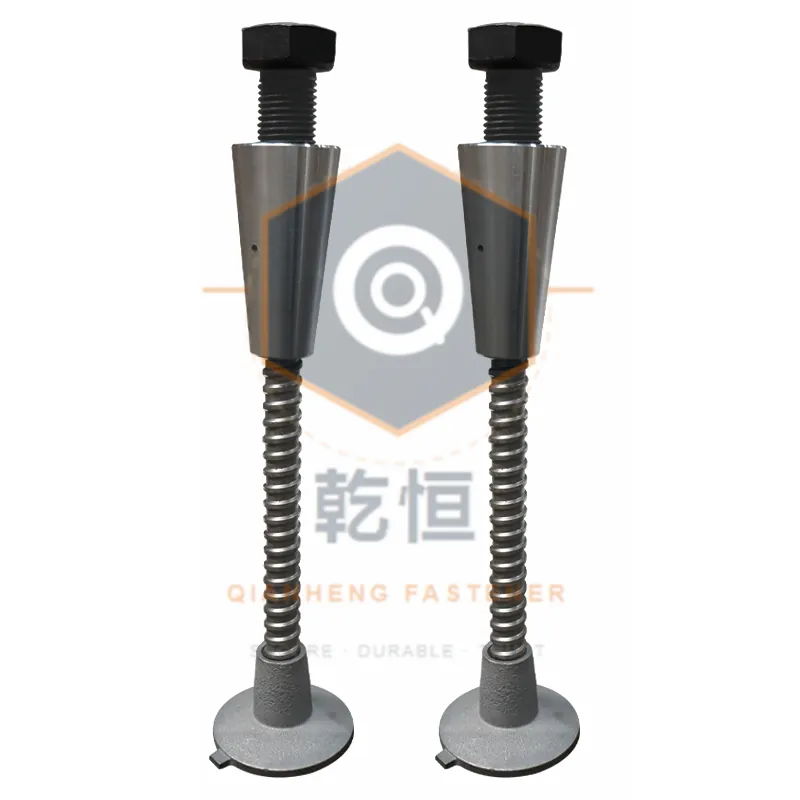
| 锥体(锥形螺母) | 球墨铸铁 QT450-10;大荷载或小规格场合用 45# 钢、40Cr 调质 | 内螺纹受拉 + 锥面承压 + 局部弯曲 | 形状复杂、壁厚不均,铸造成型最经济;球铁抗压与减振性好,能把拉力通过锥面扩散给混凝土 |
| 受力螺栓 | 8.8 级 / 10.9 级高强螺栓(GB/T 3098.1);非标外形用 45#、40Cr 调质 | 小截面纯拉(兼少量剪力) | 安装孔径受限,无法加大截面,只能靠材料强度;性能等级有明确的强度与硬度窗口,可复验 |
| 高强螺杆 | 45# 钢滚压成型螺纹;普通工况亦用 Q235 | 纯拉,可反复装拆 | 滚压成型流线连续、牙底有残余压应力,耐磨且抗疲劳 |
| 埋件板(受力垫板) | Q235 钢板;或 QT450-10 铸件(带定位台肩) | 局部承压 + 弯曲 | 任务是把集中力扩散成面荷载,看的是承压面积与板面平整度,不必用高强度材料 |
| 塑料锥帽 / 堵头 | PP 或其他工程塑料 | 不受力 | 只做封堵,与承载力无关 |
这张表里最容易被误判的是埋件板。埋件板的材质不必强,但尺寸必须够:它承受的是锥体传来的集中力,靠面积把压强降到混凝土能承受的水平。材质从 Q235 换成 QT450-10 不会提高抗拔能力,把 100mm×100mm 的板换成 150mm×150mm 才有效。这一点在第十节的算例里会量化。
二、四种候选材质的力学底账:QT450-10、HT250、45#、40Cr
答案:爬锥组件涉及的候选材质有四类——球墨铸铁 QT450-10、灰铸铁 HT250、优质碳素结构钢 45#、合金结构钢 40Cr(调质),另有低合金高强度结构钢 Q355 可作对比。它们的差别不只是「强度高低」,而是强度、塑性、缺口敏感性、内部质量确定性四件事的组合。只看强度选材,几乎一定会选错。
1. 力学性能底账
| 项目 | QT450-10 球墨铸铁 | HT250 灰铸铁 | 45# 钢(正火) | 40Cr(调质) |
|---|---|---|---|---|
| 牌号体系 | GB/T 1348(球墨铸铁件) | 灰铸铁牌号体系(HT 系列) | GB/T 699(优质碳素结构钢) | GB/T 3077(合金结构钢) |
| 抗拉强度 Rm(MPa,不小于) | 450 | 250 | 600 | 980 量级 |
| 屈服强度(MPa,不小于) | Rp0.2 310 | 无明确屈服,按抗拉折算 | ReL 355 | ReL 785 量级 |
| 断后伸长率 A(%,不小于) | 10 | 约 0.5 量级 | 16 | 9 量级 |
| 硬度参考 | 160–210 HBW | 180–250 HBW | 未热处理不大于 229 HBW | 调质 28–32 HRC 量级 |
| 弹性模量(GPa,量级参考) | 160–180 | 100–140 | 200–210 | 200–210 |
| 密度(g/cm³,量级参考) | 7.1–7.3 | 7.0–7.4 | 7.85 | 7.85 |
| 成型方式 | 铸造 | 铸造 | 轧材车削或滚压 | 轧材车削,必须调质 |
| 能否用于受拉受力件 | 可以 | 不可以 | 可以 | 可以 |
| 爬锥组件中的典型用途 | 锥体、埋件板(铸件型) | 非受力配重、罩壳、垫块 | 螺杆、非标受力螺栓、锥体(大荷载) | 重载锥体、重载受力螺栓 |
读这张表有三处必须停下来看清楚。第一处是 HT250 与 QT450-10 的区别不在强度而在石墨形态:灰铸铁的石墨呈片状,片尖是极强的应力集中源,所以它的抗拉强度只有 250MPa 量级、延伸率只有 0.5% 量级;球墨铸铁的石墨呈球状,球体与基体的界面平缓,抗拉强度达到 450MPa、延伸率达到 10%。两者外观都是「铸铁」,敲上去都有金属声,但受拉能力相差近一倍,塑性差二十倍。用灰铸铁件代替球墨铸铁锥体,是爬锥材质上最危险的一种替换。
第二处是 45# 与 40Cr 的差别主要来自含碳量与淬透性:45# 的含碳量 0.42%~0.50%,铬含量不超过 0.25%;40Cr 的含碳量 0.37%~0.44%,铬含量必须落在 0.80%~1.10%。铬显著提高淬透性,所以 40Cr 在大截面下也能淬透,调质后屈服强度可以达到 785MPa 量级,而 45# 调质后按 355MPa 的屈服下限取用更稳妥。这也解释了一个现场常见现象:45# 调质与 40Cr 调质的硬度区间互相重叠,用硬度计分不出这两者,只有铬含量能定性。
第三处是 弹性模量一栏。球铁的弹性模量只有 160–180GPa 量级,比钢低 15%~20%。它的工程含义是:同样的拉力下球铁锥体的变形量比钢锥体大,而变形量决定荷载在多个附着点之间的分配。刚度小的件「让」得多,刚度大的件「扛」得多——这一点在第九节讨论荷载重分布时还会用到。
2. 球墨铸铁的石墨球为什么能撑起受拉件
球墨铸铁的强度与塑性来自石墨形态。铸铁的组织可以理解为「钢的基体 + 石墨」,石墨本身几乎没有强度,相当于基体中的孔洞。区别在于孔洞的形状:
- 片状石墨(灰铸铁):石墨呈细长薄片,片尖半径极小,形成极强的应力集中;受拉时裂纹从片尖直接起裂并沿石墨片连通,材料几乎没有塑性变形能力,所以延伸率只有 0.5% 量级。
- 球状石墨(球墨铸铁):石墨经球化处理后呈球状,球体表面平缓,应力集中大幅减轻。基体可以像钢一样发生塑性变形,抗拉强度因此提升到 450MPa 量级,延伸率达到 10%。
- 球化不良(团絮状、蠕虫状、厚片状):介于两者之间,球化率越低,石墨越接近片状,性能越向灰铸铁靠拢。
这条链条决定了球铁件的全部优缺点:优点是抗拉强度与塑性够用、抗压强度高、减振性与耐磨性好(石墨本身起到自润滑作用,攻丝与反复旋合手感顺畅)、铸造形状自由度高;缺点是内部质量的离散性大,性能对工艺的依赖远高于轧制钢材。钢材的组织与性能由轧制工艺和化学成分保证,同一炉钢的性能波动小;铸件的性能则由熔炼、球化、孕育、浇注、冷却、热处理一串工序共同决定,任何一个环节波动都会体现在铸件上。这就是球铁安全系数必须取大的根本原因。
3. Q355 低合金钢:一个容易被忽略的中间选项
低合金高强度结构钢 Q355 的屈服强度不低于 355MPa、抗拉强度约 470–630MPa 量级,处于 Q235 与 45# 之间。它在爬锥组件里的位置比较特殊:Q355 的韧性与焊接性明显优于 45#,但强度低于 45#,且它不是为受拉紧固件设计的钢种。工程上的合理用法是:
| 可选材质 | 适用部位 | 选用理由 | 不选用的理由 |
|---|---|---|---|
| Q235 | 埋件板、非承力垫板 | 承压够用、韧性好、板面平整、成本可控 | 强度低,不能用于受拉螺栓 |
| Q355 | 需要现场焊接的转接件、加强板 | 焊接性好,强度高于 Q235,焊接不易淬硬开裂 | 非紧固件专用钢,螺纹件仍应以 45# 或性能等级螺栓为准 |
| 45# | 螺杆、非标受力螺栓、锥体(大荷载) | 强度高、可滚压、耐磨,供货与加工体系成熟 | 焊接性差,需预热缓冷;不调质时塑性一般 |
| 40Cr 调质 | 重载锥体、重载受力螺栓 | 屈服强度可达 785MPa 量级,可在小截面下承受大荷载 | 必须调质、成本高、对热处理质量依赖强 |
| QT450-10 | 锥体、铸件型埋件板 | 形状自由度高、抗压与减振好、综合成本可控 | 脆性与内部缺陷风险,安全系数必须取大 |
把 Q355 列进来的意义在于提醒一件事:「强度更高」不等于「更合适」。一个需要现场焊接的转接件如果选 45#,焊后热影响区会形成硬脆组织,受拉时从焊缝裂开;换成 Q355 虽然强度低一些,但焊缝可靠,整体反而更安全。材质的取舍永远是「强度、塑性、可加工性、质量确定性」四者的平衡。相关材质的成分与力学判据、现场火花鉴别与送检流程,可对照 材质检测与送检实务 一并阅读。
三、选材依据:为什么锥体多用球铁、受力螺栓多用高强度钢
答案:锥体用球铁,是因为它的几何形状逼着它必须铸造成型;受力螺栓用高强度钢,是因为它的截面尺寸逼着它必须靠材料强度。这两句话分别对应「工艺约束」与「截面约束」,把它们讲清楚,选材就不再需要凭经验猜。
1. 锥体的几何约束:形状自由度压倒了强度优势
一个爬锥锥体的完整几何包含五部分:外锥面(与混凝土接触,形成可回收的锥形凹坑)、内螺纹段(与受力螺栓旋合)、锥体与底板或台肩的过渡区、尾部防转结构(六方或扁方)、以及锥面孔口的沉台。这些特征里有三处是「内部特征」或「非回转特征」,用棒料车削需要多次装夹、大量切削,材料利用率通常只有三成到四成量级;用铸造成型则一次完成,只需要加工锥面和攻内螺纹两道工序。
于是问题变成:能不能用强度更高的钢来铸这个形状?答案是钢的铸造性能远不如铸铁:铸钢的熔点高、流动性差、收缩率大(线收缩约 2% 量级,而铸铁约 1% 量级),同样形状的锥体用铸钢生产,缩孔、缩松、热裂的风险更高,还需要更复杂的冒口与冷铁系统,成本反而上升。所以行业内形成了稳定的分工:形状复杂的锥体走球墨铸铁,形状简单的大荷载锥体走 45#/40Cr 车削件。
| 锥体制造方案 | 成型方式 | 材料利用率 | 加工工序 | 强度水平 | 适用场合 |
|---|---|---|---|---|---|
| QT450-10 铸件 | 铸造 + 车锥面 + 攻丝 | 高(铸件近净成型) | 2 道主要工序 | 抗拉 450MPa 量级 | 常规爬锥,中小荷载,大批量 |
| 45# 车削件 | 棒料车削 + 车螺纹或攻丝 | 三到四成量级 | 多道工序、多次装夹 | 抗拉 600MPa 量级 | 大荷载、需要更高强度或更小外形 |
| 40Cr 调质车削件 | 车削 + 调质 + 精加工 | 三到四成量级 | 多道工序 + 热处理 | 抗拉 980MPa 量级 | 重载部位、需要以小规格换安装空间 |
表中「材料利用率」一栏是通用量级参考,具体数值随零件几何与工艺方案变化。它的意义不在于精确,而在于说明:锥体的材质选择里,工艺经济性的权重很高。这不是偷工减料,而是把材料用在最需要的地方——锥体的承载能力主要由锥面承压面积与埋件板尺寸决定,而不是由锥体本身的抗拉强度决定(第十节的算例会证明这一点)。
2. 受力螺栓的截面约束:没有空间可以「加大截面」
受力螺栓的情况正好相反。它穿过架体挂座与锥体,直径受挂座孔位与安装空间限制,长度受模板与背楞厚度限制,在既定的安装尺寸里,唯一的强度变量就是材料。这就决定了它的材质路线:
- 8.8 级与 10.9 级高强螺栓(GB/T 3098.1):性能等级直接规定了抗拉强度下限(8.8 级 800MPa、10.9 级 1040MPa)与硬度窗口,同规格下 10.9 级比 8.8 级承载力高 30%,且供货体系成熟、进场可复验。带明确性能等级的螺栓还有一个隐含优点:它的质量是可验证的,硬度计与拉伸试验都能给出与等级对应的数据。
- 45# 钢非标螺栓:适用于带台肩、带扁方、带定位段的非标外形(标准螺栓做不出来),用棒料车削成型,不调质时按 ReL 355MPa、Rm 600MPa 取值。
- 40Cr 调质非标螺栓:用于重载场合,调质后 ReL 可达 785MPa 量级,可在相同直径下把承载力提高一倍以上。
这里必须提醒一处容易被忽略的搭配关系:受力螺栓的强度只有在锥体同步跟得上时才有意义。如果锥体的内螺纹段净截面小于螺栓的螺纹有效截面,控制环节就转移到锥体,此时把螺栓从 8.8 级升到 10.9 级不会提高系统的单点允许荷载——本文第十节的算例二会给出具体数字,结论是「螺栓只用掉 35% 的允许值,而锥体已经超限」。这也是为什么选材不能孤立地看单个零件。
3. 选材决策表
| 判断维度 | 选 QT450-10 球铁 | 选 45# 钢 | 选 40Cr 调质 |
|---|---|---|---|
| 单点设计荷载 | 较小档,锥体允许拉力有 60% 以上余量 | 中等档,常规大荷载部位 | 大档,或以小规格换取安装空间 |
| 锥体几何 | 复杂(带防转、沉台、内腔) | 简单回转体 | 简单回转体、截面较大 |
| 生产批量 | 大(模具分摊成本低) | 中等 | 小批量、单件定制 |
| 对缺陷的容忍度 | 要求有稳定球化工艺与金相检验手段 | 轧材组织致密,缺陷风险低 | 轧材 + 调质,质量确定性最高 |
| 是否允许反复加载 | 允许,但需按屈服口径校核并加大安全系数 | 允许 | 允许 |
| 环境温度 | 低温韧性下降明显,冬期避免冲击 | 常温使用,避免敲击端头 | 调质后韧性较好,但同样避免低温冲击 |
| 周转复用 | 锥面与螺纹易磕碰,需按轮次折减 | 可复车修复(需重新核算) | 可复车修复(需重新核算并复验硬度) |
这张表的用法是自上而下逐行过滤:先用单点设计荷载划出可行区间,再用锥体几何与批量决定制造方案,最后用周转与环境条件确认。三行都通过,材质才算定下来;任何一行出现「勉强」,都应该回到承载力校核重新算一遍,而不是靠加大安全系数掩盖。各零件的构造形式与规格体系,可对照 爬锥组件产品参数 一并核对。
4. 三类材质混用的三条禁忌
爬锥组件在现场常常出现「缺件了就凑一件」的情况,以下三条禁忌必须写进技术交底:
- 禁止用灰铸铁件代替球墨铸铁件。两者外观相近,但 HT200/HT250 的延伸率只有 0.5% 量级、抗拉强度只有 250MPa 量级,按球铁的口径取用会把实际安全系数降到 1.5 以下;正确的做法是任何材质替换都要重新校核,或直接退换。
- 禁止在同一个爬升单元里混用球铁件与钢件。两者弹性模量相差 15%~20%,同一荷载下变形不同,刚度大的件先受力,卸载后留下残余应力,荷载会在附着点之间反复转移。
- 禁止对铸件做现场焊接修补。球墨铸铁的焊接性差,焊后热影响区会形成硬脆组织(渗碳体与马氏体),冷却时极易产生裂纹,而焊缝本身又无法按母材的材质单追溯。凡出现裂纹的铸件一律报废,不做补焊。
四、铸造工艺全流程:球铁锥体是怎么做出来的
答案:球墨铸铁锥体的生产有十道主要工序——配料熔炼、球化处理、孕育处理、浇注、冷却凝固、落砂清理、切割浇冒口、去应力退火、机加工、检验。其中决定最终性能的是三道:球化处理决定石墨形态,浇注与冒口系统决定有没有缩孔缩松,去应力退火决定会不会变形开裂。理解这三道工序,才能理解为什么同一张图纸做出来的锥体,不同批次的实际承载力会不一样。
1. 十道工序与各工序的质量控制点
| 序号 | 工序 | 关键控制点 | 失控后果 |
|---|---|---|---|
| 1 | 配料与熔炼 | 化学成分(碳、硅、锰、磷、硫)、铁水温度、炉料洁净度 | 碳硅比失衡出现白口;硫磷偏高降低韧性 |
| 2 | 球化处理 | 球化剂加入量、处理温度、反应时间、残余镁与稀土含量 | 球化不良或球化衰退,石墨由球状退回团絮状甚至片状 |
| 3 | 孕育处理 | 孕育剂种类与加入量、瞬时孕育的时机 | 石墨球数量少、球径粗大;出现游离渗碳体 |
| 4 | 浇注 | 浇注温度、浇注速度、平稳充型、挡渣 | 冷隔、浇不足、夹渣、卷入气体 |
| 5 | 冷却凝固 | 冒口与冷铁布置、砂型刚度、开箱时间 | 缩孔、缩松;开箱过早导致冷裂 |
| 6 | 落砂清理 | 清砂彻底、飞边与毛刺去除 | 残砂进入螺纹底孔造成攻丝崩牙 |
| 7 | 切割浇冒口 | 切割位置、避免热影响区过深、打磨平整 | 切割处产生微裂纹与硬脆区 |
| 8 | 去应力退火 | 加热与冷却速度、保温温度与时间 | 残余应力释放导致加工后变形或存放期开裂 |
| 9 | 机加工 | 锥面尺寸与角度、内螺纹精度、同轴度 | 锥面贴合不良、旋合卡涩、受力偏心 |
| 10 | 检验与表面处理 | 外观、尺寸、螺纹通止规、单重、金相、力学性能、防锈处理 | 缺陷件流入现场;锥孔锈死报废 |
这张表把「材质」这个词落到了具体工序上。现场常说的「材质不好」,绝大多数情况下不是化学成分错了,而是上面第 2、3、5、8 这四道工序中某一项失控。这也解释了为什么材质单上的化学成分全部合格,铸件仍然可能不合格。
2. 球化处理与孕育处理:决定石墨形态的两步
球化处理的本质是在铁水中加入镁、稀土等球化元素,使石墨在凝固时按球状析出。工程上有两种主流方式:冲入法(把球化剂放在包底,铁水冲入后反应)与喂线法(用包芯线把球化剂送入铁水深处)。两种方式的共同控制点是残余镁含量与处理后的停留时间:残余镁太低则球化不良,太高则产生夹渣与缩松倾向;处理后停留时间过长则发生「球化衰退」,石墨逐渐由球状退回团絮状。
孕育处理紧跟在球化之后,作用是增加石墨球数量、细化球径、抑制游离渗碳体(白口)。孕育不足时,铸件会出现局部白口——硬度很高、脆性极大、加工时崩刀;孕育过量则可能产生石墨漂浮。工艺上常用二次孕育或瞬时孕育,把孕育剂在浇注前的最后一刻加入,减少衰退。
残余镁与球化率的定性关系(量级参考):残余镁偏低时球化不良,残余镁偏高时夹渣与缩松倾向增大,工艺上通常把残余镁控制在一个窄区间内。具体区间随熔炼设备、球化剂类型与铸件壁厚变化,须由铸造工艺文件规定,本文不给出固定数值。
判据落点:球化处理与孕育处理的结果只能通过金相(球化率、石墨大小、珠光体数量、游离渗碳体数量)验证,外观与硬度均不能替代。
3. 浇注系统与冒口:缩孔为什么总出现在锥体的厚薄交界处
金属液在型腔内凝固时体积会收缩,先凝固的部位把后凝固的部位「抽空」,如果最后凝固的区域得不到液态金属补充,就会形成缩孔或缩松。这个最后凝固的区域叫热节,它的位置由铸件的壁厚分布决定。
爬锥锥体的壁厚分布很不均匀:锥体小端的壁厚较小、大端与台肩(或底板)交界处壁厚较大,螺纹段所在的柱状区域壁厚也较大。于是热节通常落在三处——大端与台肩的交界、螺纹段中部、以及浇冒口根部。这三处正好都是受力部位或受力部位的邻近区域。工艺上的应对办法是把冒口放在热节上方做补缩、在厚壁处放冷铁加快冷却、必要时采用顺序凝固设计。冒口设计不足或冷铁位置偏移,缩孔缩松就出现在这三处。
这一点给现场一条非常实用的判据:检查铸件缺陷时,不要平均用力地看整个表面,而是优先看锥体大端与台肩的交界、螺纹段、浇冒口残根附近这三处。如果这三处没有缺陷,其余部位出现严重缩孔的概率很低;如果这三处出现了肉眼可见的缩孔,说明补缩系统可能失效,同批件应整批复检而不是逐件挑选。
| 热节位置 | 为什么是热节 | 缺陷类型 | 对承载力的影响路径 |
|---|---|---|---|
| 锥体大端与台肩交界 | 壁厚突变,凝固慢 | 缩孔为主,常伴缩松 | 锥面承压带被削弱,局部承压下降并形成裂纹源 |
| 螺纹段中部 | 柱状厚壁,散热慢 | 缩松为主,缩孔次之 | 内螺纹牙底出现暗孔,旋合时先滑牙 |
| 浇冒口根部 | 补缩通道末端 | 缩孔、气孔、夹渣混合 | 若与螺纹段或锥面重叠,直接成为断裂起点 |
| 锥体小端 | 壁薄,冷得快 | 气孔、浇不足、冷隔 | 端部承载作用小,影响相对有限 |
这段内容与下节的缺陷判读连起来看,就形成了完整的方法:先知道缺陷会出现在哪里,再知道各类缺陷长什么样,最后才知道该不该判废。
五、铸造缺陷的外观特征与现场判读法(本文核心)
答案:铸件缺陷分六大类——缩孔、缩松、砂眼、气孔、夹渣、裂纹。它们的外观特征各不相同,判别顺序是「先定型、再定位、后定性」:先看缺陷是孔洞还是裂缝(定型),再看它落在螺纹段、锥面承压带还是非受力表面(定位),最后结合尺寸与深度判断能不能用(定性)。本节给出六类缺陷的完整判读表、五步现场判别法、以及一张可执行的容许界限表。
1. 六类缺陷的外观特征速判表
| 缺陷 | 形成机理 | 外观特征(关键识别点) | 典型位置 | 对承载力的影响 |
|---|---|---|---|---|
| 缩孔 | 最后凝固区得不到补缩,形成集中空洞 | 孔洞较大且集中;内壁粗糙、可见树枝状结晶、颜色发暗;孔形不规则 | 热节:大端与台肩交界、螺纹段中部、浇冒口根部 | 直接减少有效承载截面;孔壁尖角成为裂纹源,影响最大 |
| 缩松 | 补缩不足但分布分散,形成细小孔洞群 | 加工面呈「海绵状」暗斑,肉眼看不清、放大镜下呈密集小孔;未加工面几乎看不出 | 热节外围、厚壁区 | 降低致密度与塑性,延伸率下降明显,易成为疲劳裂纹起点 |
| 砂眼 | 型砂被冲入金属液或型壁脱落 | 孔内嵌有砂粒或呈砂色,孔形不规则、孔壁挂砂,周边常有夹渣 | 浇注位置下部、内腔、型壁转角 | 减少截面;砂粒周边尖角产生应力集中,且难以彻底清除 |
| 气孔 | 气体未排出(卷入、析出或型壁反应) | 内壁光滑圆整、有金属光泽或蓝紫色氧化色,孔形接近圆或椭圆,孤立或成串分布 | 铸件上表面、靠近型壁处、死角 | 减少截面;表面气孔显著降低疲劳强度,内部气孔影响相对较小 |
| 夹渣 | 熔渣未浮出,随金属液留在型腔内 | 孔内或表面有不规则渣块,颜色暗黑或褐色,与金属基体界限分明,敲击易脱落 | 上表面、浇不足的死角、冒口根部 | 尖角应力集中;渣与基体界面是最典型的裂纹起裂点 |
| 裂纹 | 热裂:凝固末期收缩受阻;冷裂:冷却或加工后应力释放 | 热裂断口暗黑、有氧化色、沿晶界,多呈曲折走向;冷裂断口有金属光泽、穿晶,走向较直,多在尖角处 | 厚薄交界、转角、螺纹牙底、切割浇冒口处 | 直接成为断裂源,任何形式的裂纹都判废 |
这张表里最有用的一条判别经验是「看内壁」。气孔与缩孔在外形上都是孔洞,但内壁特征完全不同:气孔的内壁是光滑的、带金属光泽或氧化色(气体把孔壁「抛光」了),缩孔的内壁是粗糙的、带树枝状结晶(金属液在孔壁上逐层凝固留下的痕迹)。现场只要用一个带侧光的手电加一个 5~10 倍的放大镜,就能把这两类分开。这是不需要任何设备、却能直接决定判废还是可用的一个动作。
2. 缩孔与缩松:对承载力影响最大的一类
缩孔与缩松是同一种成因的两种表现。缩孔是「钱不够、只能空着」的集中空洞;缩松是「钱不够、到处都缺一点」的分散孔隙。对受拉件而言,两者的危害路径不同:
- 缩孔的危害是「减面积 + 造尖角」。一个直径为 d 的孔,如果正好落在锥体壁厚为 t 的受力截面上,该截面的有效面积减少约 d/t 的比例;更严重的是孔壁边缘形成应力集中,其集中系数随孔的形状尖锐程度上升。这就是为什么受力部位的缩孔一律判废——即使面积损失不大,尖角效应也会让局部应力远超平均值。
- 缩松的危害是「降塑性 + 埋隐患」。缩松不会造成明显的面积损失,但它让材料变得不连续,直接表现为延伸率与断面收缩率下降。球墨铸铁本来靠 10% 的延伸率提供少量塑性缓冲,缩松会让这个缓冲消失,断裂表现更接近脆性材料。
- 缩松的隐蔽性是它最危险的地方。它通常不在铸件表面,只有加工后才可能暴露;如果恰好位于螺纹段,会在牙底出现暗色小孔,装配时先滑牙;如果位于锥体内部,则要等到超载时才以脆断形式表现出来。
现场对缩孔的判别比较简单(目视 + 敲击),对缩松的判别则困难得多。可行的做法有三条:一是加工面必看,锥面与螺纹段加工后应呈均匀的金属光泽,出现暗色斑块或「麻点」即为可疑;二是称重比对,缩松会降低铸件致密度,同规格同批件的单重离散度超过 ±3% 量级时需复检;三是首批剖切,新批次或新供应商的首件用于破坏性检查,锯开锥体大端与螺纹段两个部位看断面。
3. 砂眼、气孔与夹渣:容易被误判为「小问题」的三类
这三类缺陷在外观上都表现为孔洞,实际危害差别很大,处置方式也不同。
| 判别项 | 砂眼 | 气孔 | 夹渣 |
|---|---|---|---|
| 孔内可见物 | 砂粒、砂色附着物 | 无附着物,内壁光洁 | 暗黑或褐色渣块 |
| 孔形 | 不规则、边缘破碎 | 较圆整、边缘平滑 | 极不规则,与基体界限分明 |
| 分布规律 | 多在浇注位置下部与内腔 | 多在上表面、型壁附近、成群分布 | 多在上表面与流动死角 |
| 能否打磨修复 | 孔浅且不在受力区时可清理后打磨,但需确认内部无延伸 | 表面孤立小气孔可打磨(会减小截面,须复算) | 不允许只清表面,渣下往往还有延伸 |
| 受力区处置 | 螺纹旋合段、锥面承压带出现上述任何一类缺陷,均判废,不修补 | ||
这里要强调一条容易被现场忽略的原则:「打磨一下就能用」这个判断,只适用于非受力表面,而且必须先确认缺陷没有向内延伸。判断有没有延伸的方法很简单:用细铁丝或探针沿孔壁探底,或做一次着色渗透探伤,看是否有渗色显示向深处蔓延。如果探不到底、或者渗透显示有分支,就不能靠打磨解决。
4. 裂纹:唯一不需要分级、直接判废的缺陷
裂纹是六类缺陷里唯一「零容忍」的一类,原因有三层:
- 裂纹已经是一个现成的断裂源。孔洞类缺陷需要超载才会起裂,而裂纹已经起裂,剩下的只是扩展问题。球墨铸铁虽然延伸率有 10%,但裂纹尖端的塑性区很小,扩展几乎没有缓冲。
- 裂纹会掩盖更严重的问题。出现热裂往往说明该件的收缩受阻严重、内应力大,同批件的残余应力也可能偏高;出现冷裂往往说明冷却速度或切割工艺有问题。裂纹是「表面症状」,同批件可能还有看不见的隐患。
- 裂纹无法通过外观完全排除。表面裂纹用着色渗透(PT)或磁粉(MT)能可靠检出,但铸件内部裂纹需要射线或超声;现场能做到的只是「表面裂纹不漏检」,做不到「内部裂纹全检出」。
工程上的落地做法是:螺纹段、锥面承压带、锥体与台肩过渡区这三个位置,进场时按批做表面渗透或磁粉检查;一旦发现裂纹,该件报废,同批加倍抽检,抽检仍不合格则整批退回。这条规则比事后争论「这条裂纹有多深」有用得多。
5. 现场五步判别法:看、敲、量、探、剖
现场没有金相显微镜与超声设备,但有五个可以立即执行的动作。它们的作用是筛除明显不合格件,不是判定合格。
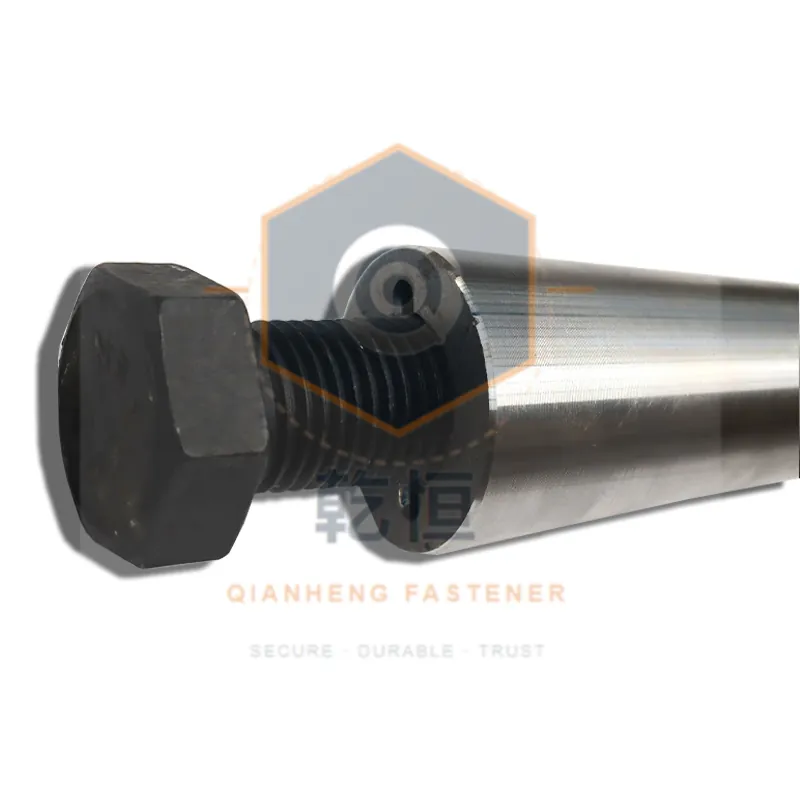
- 看(目视 + 侧光 + 放大镜):沿锥面、螺纹段、台肩过渡区、浇冒口残根四处逐一观察;用手电从侧面打光,而不是正面照射,侧光最能显出凹陷与孔洞。判据:锥面与螺纹段不应有任何肉眼可见的孔洞、夹渣、裂纹与明显碰伤。
- 敲(小锤轻击):用 0.5kg 量级的小锤轻击非受力部位。正常件的敲击声应清亮、余音衰减均匀;出现明显的「哑声」、沙音或两种声音交界,提示内部存在较大孔洞或裂纹。敲击只能作辅助,不作为材质判定依据。
- 量(卡尺 + 电子秤):量锥体最大外径、锥体长度、螺纹段外径三处,偏差按产品技术条件控制(常规量级 ±1mm);同批件称重,单重离散度超过 ±3% 量级时复检。缩松会让单重偏低,尺寸缩水会让单重偏低,而局部加厚会让单重偏高——两头都要查。
- 探(着色渗透 PT / 磁粉 MT):螺纹段、锥面承压带、台肩过渡区做表面探伤。渗透探伤适用于非磁性材料与铸件,磁粉探伤对铁磁性材料灵敏度更高但只能查表面与近表面。判据:不允许任何线状显示;点状显示按产品技术条件分级。
- 剖(破坏性抽样):新批次、新模具或新供应商的首件,锯开锥体大端与螺纹段两个断面,观察有无缩孔与缩松。这一步能查出所有非破坏性方法都查不到的内部缩松,是批次质量最直接的证据。
五个动作做完约五到十分钟一件,能筛掉裂纹、穿透性缩孔、明显气孔、砂眼与尺寸超差这五类问题。它筛不掉的是:内部缩松、球化不良、基体组织异常、脱碳层超标。这四项只能靠金相与力学性能报告——这就是为什么本文反复强调「现场判别法是筛除,不是判定合格」。
6. 缺陷容许界限表
下表按「缺陷位置」划分容许界限,是工程上常用的处置口径。它不是标准条文,实际判定应以设计文件与产品技术条件为准;涉及受力安全的部位,任何疑问都应按从严原则处理。
| 部位 | 允许的缺陷 | 处置 | 判定要点 |
|---|---|---|---|
| 内螺纹旋合段(受力) | 不允许任何孔洞、夹渣、裂纹、缺牙 | 判废 | 螺纹通止规通过、手拧旋入不少于 5 扣且无卡涩是底线 |
| 锥面承压带(受力) | 不允许裂纹、夹渣、穿透性缩孔;不允许影响贴合面的凹陷 | 判废 | 锥面贴合不良会导致局部承压超限并偏心受力 |
| 锥体与台肩过渡区(应力集中区) | 不允许裂纹;不允许任何线性缺陷 | 判废 | 该区是弯曲应力与应力集中的叠加部位 |
| 浇冒口残根处 | 打磨平整后允许存在,但不得有裂纹与硬脆区 | 打磨后复检;有裂纹判废 | 切割产生的微裂纹在受力后扩展极快 |
| 非受力外表面 | 单个气孔直径 1mm 量级、不密集、不影响装配与外观 | 可保留或打磨 | 打磨后须确认截面损失不影响校核结果 |
| 任何部位的裂纹 | 不允许 | 判废,不补焊 | 球铁焊接性差,补焊后热影响区硬脆且无法追溯 |
| 内部缩松(解剖发现) | 受力截面不允许;非受力部位按技术条件 | 受力截面判废 | 缩松降低延伸率,使断裂更接近脆性 |
把这张表和第五步的判别法配套使用,现场就有了完整的处置链条:定位→定型→定量→定性→处置。这五个环节里,任何一环缺失都会让缺陷件混入合格区,而在爬锥这种安全件上,混入一件的代价可能远大于整批退回的成本。
六、球化率与球化分级:GB/T 9441 的金相报告怎么读
答案:球化率是衡量石墨有多少呈球状的一项微观指标,按 GB/T 9441 评定并分级。它是球墨铸铁件最核心的质量指标,因为抗拉强度与延伸率的高低,最终是由石墨形态决定的,而不是由化学成分表决定的。理解球化率,就理解了为什么同一牌号的球铁件,实际性能可以相差一大截。
1. 球化率的定义与分级口径
球墨铸铁的组织是「金属基体 + 石墨」。石墨在基体中的形态有四种典型形式:球状(最理想)、团球状、团絮状、厚片状(退化为灰铸铁)。球化率就是石墨中呈球状(含团球状)的比例——它可以按石墨颗数占比统计,也可以按面积占比评定,评定方法与试样制备、放大倍数、视场选择在 GB/T 9441 中有明确规定。
工程上使用的分级口径是把球化率折算成若干级别,级别越高要求越严。下表给出的是工程上常见的分级思路与验收口径(量级参考),具体的级别界限、统计方法与判定规则以 GB/T 9441 标准原文及产品技术条件为准:
| 球化质量 | 球化率量级 | 石墨形态 | 常见验收口径 | 典型用途 |
|---|---|---|---|---|
| 优(1 级水平) | 95% 以上 | 球状为主,球径均匀细小 | 重要受力件、关键安全件 | 安全承重铸件 |
| 良(2 级水平) | 90% 量级 | 球状为主,少量团球状 | 受力铸件常规要求 | 爬锥锥体等受力件 |
| 合格(3 级水平) | 80% 量级 | 球状 + 团球状,少量团絮状 | 一般机械件下限 | 一般结构铸件 |
| 偏低(4–5 级水平) | 60%~70% 量级 | 团絮状增多,球状减少 | 不宜用于受拉受力件 | 非受力件 |
| 球化不良(6 级水平) | 60% 以下 | 以团絮状、厚片状为主 | 判不合格 | 不适用 |
对爬锥这类受力安全件,工程上的合理要求是球化率不低于 80%~90% 量级,即落在表中的「良」档以上。验收时要看的是金相报告上的球化率实测值与评定级别,而不是「球墨铸铁」这四个字。这一条写在技术条件里,比事后争论有用得多。
2. 同一份金相报告上还要看的四项
球化率只是金相报告的一项。同一份报告上通常还有另外四项,它们共同决定材料的实际性能:
| 检验项目 | 含义 | 对性能的影响方向 | 现场关注点 |
|---|---|---|---|
| 球化率 / 球化分级 | 石墨呈球状的比例 | 越高,抗拉强度与延伸率越好 | 受力件要求 80%~90% 量级以上 |
| 石墨大小(球径分级) | 石墨球的尺寸与均匀性 | 球径细小均匀者强度与塑性配合好;粗大者性能下降 | 球径粗大常与孕育不足或冷却过慢相关 |
| 珠光体数量 | 基体中珠光体的比例 | 珠光体多则强度高、塑性低;铁素体多则塑性好、强度低 | QT450-10 以铁素体基体为主;珠光体异常偏高说明冷却或热处理偏离工艺 |
| 游离渗碳体(白口) | 未石墨化的碳化物 | 硬度极高、脆性极大,显著降低塑性并造成加工崩刀 | 受力件不允许存在明显游离渗碳体 |
| 磷共晶 | 磷偏析形成的低熔点共晶组织 | 呈网状分布时显著脆化,是裂纹的优先通道 | 磷含量控制是熔炼环节的事,报告用于验证 |
这五项的关系可以用一句话概括:球化率决定「有没有基本性能」,石墨大小决定「性能是否均匀」,珠光体与游离渗碳体决定「强塑性的平衡点在哪里」,磷共晶决定「有没有沿晶脆化的隐患」。只索取球化率一项的验收方式是不完整的。
3. 球化不良的后果链
球化不良不是「性能打个小折扣」,而是一条逐级放大的后果链:
- 石墨形态退化:由球状变为团絮状、厚片状,石墨与基体的界面由平缓变为尖锐。
- 应力集中加剧:片状石墨的片尖半径极小,受拉时局部应力可达平均应力的数倍,成为裂纹的优先起点。
- 有效承载截面减少:片状石墨本身不承载,其投影面积相当于基体上的孔洞,石墨越片状,有效截面损失越大。
- 强度与塑性同时下降:两者不是等比例下降,延伸率的下降比抗拉强度更敏感。按工程经验(量级参考),球化率由 90% 量级降到 60% 量级时,抗拉强度可能下降 15%~25%,而延伸率可能从 10% 掉到 3%~5%。
- 失效方式改变:延伸率掉到 3%~5% 以后,材料在宏观上已经接近脆性,超载时几乎没有可观察的变形预警,失效从「先变形」变成「突然裂开」。
- 安全系数被悄悄吃掉:按 QT450-10 的牌号指标(抗拉 450MPa、屈服 310MPa)取安全系数 3.0 设计的件,如果实际件因球化不良只能达到 350MPa 的抗拉强度与 250MPa 的屈服强度,实际安全系数就降到 2.3 量级,已经低于钢件的 2.5。这就是球铁取 3.0 的意义——它是为批次质量的下偏差预留的余量。
把这条链条反过来读,就得到一条选材原则:能不能用球铁,取决于供方有没有稳定的球化工艺与金相检验能力;没有这两样,球铁的安全系数再大也只是纸面上的。这一点比任何参数都重要。
4. 为什么卡尺与硬度计查不出球化不良
现场最常听到的一句话是「我量过尺寸,也打过硬度,都正常」。问题在于尺寸与硬度这两项指标与球化率之间没有对应关系:
- 尺寸只反映模具与加工精度,与石墨形态完全无关。球化不良的铸件尺寸可以一丝不差。
- 硬度主要反映基体组织(珠光体与铁素体的比例),而基体组织与石墨形态是两件独立的事。完全可能出现「球化率只有 60%、但硬度落在 160–210HBW 正常区间」的铸件——因为它的基体仍是铁素体,只是石墨不是球状。
- 断口目视能看出明显异常(断口呈暗黑色、平齐、无塑性变形带提示石墨偏片状),但需要破坏一件,且对轻度球化不良灵敏度不足。
结论很直接:球化率只能通过金相检验确认。工程上的落地做法是三条——每批索取金相报告;新供应商或新模具的首批做金相复验;金相报告与力学性能报告要能对上同一个炉批号。这三条不做,球铁件的材质就是「不可验证」的。金相与力学性能的检验项目、取样要求与报告判读,可对照 材质检测与送检实务 执行。
七、成型工艺与金属流线:铸造、锻造、滚压的差别
答案:金属在成型过程中会形成沿流动方向排列的纤维组织,称为金属流线。流线是否连续、是否与零件的受力方向一致,直接决定零件在超载时是「裂纹要绕着走」还是「裂纹沿最短路径直接裂开」。铸造没有流线,锻造与滚压的流线连续,车削会把流线切断——这是三类工艺最本质的性能差异。
1. 三种成型方式的流线与组织差异
| 对比项 | 铸造(锥体、铸件型埋件板) | 锻造(部分受力螺栓毛坯、爪类件) | 滚压成型(螺杆螺纹) |
|---|---|---|---|
| 金属流线 | 无流线,晶粒随机取向,组织为枝晶 | 流线连续,沿零件轮廓分布,不被切断 | 流线连续,沿牙型轮廓流动,牙底不断流 |
| 组织致密度 | 存在缩孔缩松风险,致密度受工艺控制 | 致密度高,锻造可压实内部孔隙 | 表层金属被压紧,牙底形成残余压应力 |
| 强度与韧性 | 低于同材质锻件,性能离散性大 | 强度与韧性配合最好,横向性能明显优于铸件 | 抗疲劳性能优于车削螺纹 |
| 形状自由度 | 最高,可做内腔、沉台、防转等复杂特征 | 受限,复杂形状需多套模具或后续加工 | 只适用于回转体的螺纹成形 |
| 表面特征 | 砂型痕迹、分型面飞边、浇冒口残根 | 氧化皮压痕、飞边线、表面较致密 | 牙顶圆润饱满、有挤压光泽、无刀纹 |
| 内部缺陷风险 | 缩孔、缩松、气孔、夹渣、裂纹 | 低(折叠、白点等锻造缺陷为主) | 低(主要是模具磨损造成的牙型偏差) |
| 成本结构 | 模具费高、单件成本低,适合批量 | 模具费高、单件成本高 | 模具费低、效率高,适合大批量 |
这张表里最值得记住的一行是「金属流线」。流线连续的零件,裂纹要扩展就必须穿过或绕过流线,路径曲折,需要消耗更多能量;流线被切断的地方(例如车削螺纹的牙底、铸件中缩孔周围的不连续区),裂纹可以沿最短路径直接贯通。这就是「同样材质、同样截面、寿命却差很多」的根本原因,也是为什么螺纹件强调滚压成型而不推荐车削成型。
2. 螺纹的两种成形方式:滚压与车削
螺纹是爬锥组件上最脆弱的几何特征——牙底是天然的应力集中部位,而它又必须反复承受装拆与恒定拉力。两种成形方式在这一处的差别非常具体:
- 滚压(滚丝)成型:把直径接近螺纹中径的坯料送入滚丝模,靠金属塑性流动挤出牙型。牙顶由材料挤出升高,牙底金属被压紧,晶粒沿牙型轮廓连续流动、流线不被切断;同时牙底表层形成残余压应力,抵消一部分工作拉应力,抗疲劳性能因此优于车削件(工程经验上抗疲劳寿命可提高数成,量级参考)。外观特征是牙顶圆润饱满、有挤压光泽、无螺旋刀纹。
- 车削成型:从大径棒料上把材料切掉形成牙型。牙底直径等于大径减两倍牙高,切削把原有的纵向流线全部切断,牙底形成尖角与刀痕,同时引入切削残余拉应力。外观特征是牙顶尖锐、牙侧可见规律的螺旋刀纹。
- 铸件的内螺纹:球铁锥体的内螺纹不是滚压也不是车削,而是铸出底孔后攻丝。球铁的石墨起到一定润滑作用,攻丝手感较好,但螺纹质量取决于底孔位置精度、铸件有无缩松以及丝锥状态。判据是螺纹通止规通过、手拧旋入不少于 5 扣且无卡涩;如果攻丝后牙底出现暗色小孔,说明缩松已暴露在受力面上,该件判废。
这里有一个容易忽略的连带影响:滚压成型的螺纹,其牙底表层是冷作硬化层,硬度高于心部,这一层对螺纹的耐磨与抗滑牙有帮助;但如果滚压后还要做整体调质,冷作硬化层会被热处理吃掉,同时滚压形成的残余压应力也一并消失。所以螺纹成型的顺序必须是「先调质、后滚压」而不是「先滚压、后调质」。现场判断工艺是否合理,可以看螺纹牙顶有无挤压光泽:如果牙顶圆润但整体呈退火后的灰暗色、且硬度偏低,可能是先滚压后热处理。
3. 流线怎么显现:一个可执行的检查方法
流线在实际检查中可以通过宏观腐蚀显现:把试样表面加工到较细的粗糙度后,用热酸浸蚀(例如加热的盐酸溶液,具体浓度与温度按实验室规程),流线会因为成分与组织的差别而在宏观上呈现出条纹。这是破坏性的实验室方法,适用于对供货工艺有争议时的仲裁。
现场不破坏的判别则退一步,靠「表面 + 断面 + 重量 + 敲击」四项组合:
| 判别项 | 铸造件 | 锻造件 | 滚压螺纹件 | 车削螺纹件 |
|---|---|---|---|---|
| 表面 | 砂型痕迹、分型面飞边、浇冒口残根 | 氧化皮压痕、飞边线、致密平整 | 牙顶圆润有光泽 | 牙顶尖锐、有螺旋刀纹 |
| 断面(破坏性抽样) | 结晶状、银灰色,可见孔洞 | 纤维状、致密,无孔洞 | — | — |
| 重量 | 同体积下比钢件轻 8%~10% 量级 | 与钢件相当 | 与钢件相当 | 与钢件相当 |
| 敲击声 | 清亮,若有哑声提示内部孔洞或裂纹 | 清脆 | — | — |
| 加工面 | 可能出现「海绵状」缩松暗斑 | 加工面致密光亮 | 牙底无暗孔 | 牙底可见刀纹与尖角 |
把这四项组合起来,可以判断「这件是铸造还是锻造、螺纹是滚压还是车削」,进而推断工艺路线的合理性。例如一件标称滚压螺纹的受力螺栓,如果牙顶尖锐、可见规律刀纹,就应怀疑是车削件替代滚压件,此时应按车削件的较低抗疲劳性能重新评估,或直接退换。
八、热处理:调质、去应力退火与常见热处理缺陷
答案:热处理解决的是三件事——把强度调到需要的水平、把内应力释放掉、把组织做均匀。45# 与 40Cr 靠调质(淬火 + 高温回火)提高强韧性配合;球墨铸铁靠去应力退火消除铸造应力;两者都不应该被省略,但也都不应该被滥用——球铁做调质是常见的错误做法。
1. 调质对 45# 与 40Cr 的作用
调质是「淬火 + 高温回火」的组合工艺。它的机理是:淬火把钢加热到奥氏体化温度后快速冷却,得到硬度很高但很脆的马氏体;随后高温回火让碳化物析出并聚集,得到回火索氏体——一种强度、硬度与韧性配合良好的组织。调质的目的不是追求最高硬度,而是追求「足够强度 + 足够韧性」的平衡点。
| 材质 | 淬火加热温度(量级) | 冷却介质 | 回火温度(量级) | 调质后硬度 | 取用强度 |
|---|---|---|---|---|---|
| 45# 钢 | 830–860℃ | 水淬或油淬 | 550–600℃ | 22–28 HRC | 按 ReL 355MPa、Rm 600MPa 下限取用 |
| 40Cr 钢 | 850–870℃ | 油淬 | 520–600℃ | 28–32 HRC | 按 ReL 785MPa、Rm 980MPa 量级取用 |
表中的温度与硬度都是量级参考,实际参数由热处理工艺文件规定,并随零件截面尺寸变化。这张表要读出的关键是两件事:第一,45# 与 40Cr 调质后的硬度区间互相重叠(45# 上限 28 HRC 与 40Cr 下限 28 HRC 相接),所以硬度计不能用来区分这两个牌号;第二,调质后的强度提升幅度很大,但取用时必须以实测或标准下限为准——没有硬度与金相复验就按 40Cr 的高值取用,等于把一个未验证的假设写进了承载力计算。
对爬锥组件而言,调质主要用在两处:受力螺栓(尤其是带台肩的非标件)与重载锥体。配套螺杆一般不做调质——螺杆是周转件,需要反复装拆,过高的硬度反而降低韧性、增加脆断风险,正火态或滚压态的 45# 已经够用。
2. 球墨铸铁为什么做去应力退火,而不是调质
球铁锥体经过铸造与冷却后,内部存在较大的残余应力,来源有三个方面:凝固收缩受阻、厚薄不均造成的冷却速度差异、以及开箱与切割浇冒口时的局部急冷急热。这些应力如果在加工前不释放,会在两个时间点出问题:加工后逐渐变形(锥面圆度与螺纹精度跑掉),以及存放或使用中开裂(应力与工作应力叠加)。
去应力退火的做法是:把铸件加热到 550–620℃ 量级保温一段时间,然后缓慢冷却(炉冷或控制冷速)。这个温度低于球铁的相变温度,组织基本不变,只让应力通过局部塑性变形释放掉,因此去应力退火不会提高强度,也不会降低塑性,它是「稳定尺寸、防止开裂」的工艺。
球铁不做调质的理由有两条:
- 淬火会显著增加脆性风险。球铁的导热性低于钢,淬火时内外温差大、组织应力大,容易产生淬火裂纹与变形;淬火得到的马氏体基体脆性大,对一个本来就靠 10% 延伸率提供塑性缓冲的材料来说,等于把仅有的缓冲也拿掉。
- 需要更高强度时应改牌号,而不是靠调质。如果单点荷载超过 QT450-10 的校核范围,正确做法是改用强度更高的球铁牌号(例如以珠光体基体为主的牌号,强度更高但延伸率更低),或改用 45#、40Cr 钢件,而不是对 QT450-10 做调质。牌号的含义就是「性能承诺」,绕过牌号做热处理会让材质证明失去意义。
3. 热处理不当的七种后果
| 热处理缺陷 | 成因 | 后果表现 | 现场可查的现象 |
|---|---|---|---|
| 淬火加热不足或保温不够 | 炉温偏低、装炉过密、保温时间不够 | 未淬透,出现网状或块状铁素体,强度与硬度都上不去 | 硬度低于预期区间;金相可见游离铁素体 |
| 淬火温度过高 | 炉温失控或测温偏差 | 晶粒粗大、过热甚至过烧,脆性显著增大 | 断口粗晶、脆性断裂;硬度偏高且韧性差 |
| 回火温度过低或时间不足 | 为追求硬度缩短回火 | 硬度偏高、内应力残留,存在延迟开裂风险 | 硬度高于工艺区间;使用中无预兆断裂 |
| 回火温度过高 | 控温偏差 | 强度与硬度不足,承载力低于设计取值 | 硬度低于工艺区间,拉伸试验强度不达标 |
| 冷却不均 | 淬火介质搅拌不足、装炉堆叠 | 同件硬度不均、变形甚至开裂 | 同件多点硬度差偏大;直线度与圆度超差 |
| 去应力退火遗漏或不足 | 省略工序或保温时间不够 | 加工后变形、存放期开裂、使用中与工作应力叠加 | 加工后尺寸不稳定;螺纹精度随放置时间变化 |
| 镀后未去氢(10.9 级及以上) | 电镀工艺未配套去氢工序 | 氢脆延迟断裂,拧紧后几小时到几天内突然断裂 | 断口无明显塑性变形;断裂位置多在牙底或应力集中处 |
这七种缺陷有一个共同特点:它们都不会改变零件的外观与尺寸,只会改变内部组织与残余应力状态。换句话说,外观验收无法发现任何一项。这也是为什么爬锥这类安全件的进场验收必须包含「材质证明 + 力学性能报告」,并且在有疑问时用硬度与金相做交叉验证。
4. 热处理质量的四项验证手段
| 验证项 | 方法 | 判据(量级参考) | 能查出什么 |
|---|---|---|---|
| 硬度 | 台式洛氏硬度计(GB/T 230.1)或现场里氏硬度计 | 与工艺区间对照;同件互成 120° 测 3 点,同批多点看离散度 | 是否调质、硬度是否均匀、有无局部软点 |
| 金相组织 | 截面试样磨抛腐蚀后显微观察 | 调质件应为均匀回火索氏体,不应出现网状或块状游离铁素体 | 是否淬透、有无过热过烧、有无游离渗碳体 |
| 脱碳层 | 金相法或显微硬度法 | 工程常用控制值:全脱碳层不大于 0.05mm,总脱碳层不大于 0.10mm | 螺纹表层是否因脱碳而软化,装配易滑丝 |
| 变形量 | 直线度、同轴度、螺纹通止规 | 按产品技术条件;螺杆类常用直线度不大于 3mm/m 量级 | 热处理变形与校直是否到位 |
脱碳层是螺纹件最隐蔽的一类缺陷:表面一层几乎不含碳的铁素体,硬度与强度都很低,装配时先滑丝、受力时先脱扣,而外观、尺寸与整体硬度可以完全正常。它的控制值属于产品技术条件约定范围,本表所列是工程上的常用控制口径,不作为强制判据。
九、载荷-变形特性:球铁脆断与钢塑性变形的实际差别
答案:球墨铸铁与钢在超载时的表现差异,可以压缩成一句话——球铁「变形小、断得突然」,钢「先伸长、再断」。这个差别在图纸上只是一个延伸率数字,在现场却决定了有没有预警时间。理解它,才能理解为什么球铁件需要更大的安全系数与更密的检查频次。
1. 应力-应变曲线的差别
把两种材料的拉伸曲线放在一起比较,可以看到四个关键差别:
| 对比项 | QT450-10 球墨铸铁 | 45# 钢(正火) | 现场意义 |
|---|---|---|---|
| 弹性模量 | 160–180 GPa 量级 | 200–210 GPa 量级 | 同荷载下球铁变形大 15%~20%,影响多点荷载分配 |
| 屈服特征 | 无明显屈服平台,用 Rp0.2 = 310MPa 表征 | 有明显屈服平台,ReL 不低于 355MPa | 球铁「屈服」是一个人为定义点,实际弹塑性过渡是渐进的 |
| 延伸率 | 不低于 10% | 不低于 16% | 球铁的塑性储备只有钢的六成左右 |
| 塑性变形分布 | 高度集中,宏观伸长小 | 分布较均匀,出现颈缩 | 球铁件即使总伸长不大,局部也可能已经严重损伤 |
| 断裂方式 | 准解理为主的混合断裂,断口银灰色、无明显颈缩 | 韧性断裂,断口呈纤维状、有颈缩与 45° 剪切唇 | 现场可通过断口初步判断失效性质 |
| 破坏前的可观察征兆 | 很少;可能有局部微裂纹或轻微掉渣 | 明显:颈缩、伸长、螺距变化 | 球铁件不能依赖「看见变形再停工」 |
这张表里最容易被误读的一项是延伸率。球铁的延伸率 10% 听起来不小,但它是「标距内的平均伸长」,实际塑性变形集中在很小的区域内,宏观上零件并不会像钢件那样明显变长。因此在现场,球铁件的「变形量」不是一个可靠的预警指标——看到明显变形的时候,往往已经接近断裂。相比之下,钢件在接近极限时会有可见的颈缩与伸长,螺杆会出现螺距变化、螺母旋合变紧等可观察现象,这些都是可以利用的预警信号。
2. 超载时的失效表现差异
| 超载阶段 | 球铁锥体(QT450-10)的表现 | 钢锥体(45# / 40Cr)的表现 | 现场应急含义 |
|---|---|---|---|
| 荷载达到设计值 | 弹性变形,无明显异常 | 弹性变形,无明显异常 | 两者都无法从外观区分 |
| 荷载接近屈服 | 局部微塑性区形成,无宏观变形 | 达到屈服平台,开始出现可测的永久伸长 | 钢件可用量测发现,球铁件不能 |
| 荷载超过允许值 | 锥体与台肩过渡区出现微裂纹,扩展缓慢但无明显变形 | 锥体或螺纹段出现颈缩、螺距变化、局部鼓胀 | 球铁件需要靠加密检查发现微裂纹 |
| 接近极限 | 裂纹快速连通,短时间内在过渡区断裂 | 截面显著缩小,断裂前有明显的整体变形 | 钢件有撤离时间,球铁件时间窗很短 |
| 断裂形态 | 脆性断口,断裂面垂直于拉应力方向,边缘仅有很窄的塑性变形带 | 韧性断口,有颈缩与 45° 剪切唇,断口呈纤维状 | 断口形貌可用于失效分析定性 |
| 断裂后 | 锥体可能整块脱落,留在混凝土内的锚固体失效 | 通常表现为螺栓被拉长或螺纹脱扣,锥体本体可能完好 | 决定了更换范围与补强方案 |
这张表给出了球铁件在管理上的两个必然要求:一是安全系数必须取大(3.0 而不是 2.5),因为不能依赖现场发现;二是检查频次必须加密,重点看锥体与台肩过渡区、锥面承压带、螺纹段这三处的表面裂纹。这两个要求是「结构性」的,与具体项目的规模无关。
3. 荷载重分布:刚度差异带来的隐蔽效应
多附着点的爬模体系在受力上是一个超静定结构:架体的荷载由多个附着点共同承担,各点承担多少,取决于它们之间的相对刚度而不是设计意图。这带来两个后果:
- 刚度不匹配会造成受力不均。球铁的弹性模量比钢低 15%~20%,如果同一个爬升单元里混用了球铁锥体与钢锥体,钢件刚度大,会承担更多荷载;球铁件刚度小,实际受力低于平均值。表面上看「钢件更强、让它多扛一点」是好事,但结果是钢件长期在更高应力水平工作,而设计计算里假定的均匀分配不再成立。
- 变形差异会放大到相邻点。附着点之间的水平构件(架体的承重梁或挂座)本身有刚度,某一点变形后,荷载会向相邻点转移。如果某点已经出现微裂纹、刚度下降,荷载会持续向其余点转移,形成连锁。
工程上的应对很朴素,但必须做到:同一个爬升单元使用同材质、同规格、同批次的爬锥组件;安装后复紧到位,保证各点的初始预紧一致;爬升前逐点检查,不允许带疑问件进入下一轮爬升。这三条不做,荷载重分布就会以「某一点先坏」的形式表现出来。
4. 温度对韧性的影响
钢材与球铁都存在韧脆转变现象——温度降低时韧性下降、脆性倾向上升,只是程度不同。对爬锥组件的影响体现在两个环节:
- 球铁件对低温更敏感。球墨铸铁的基体是铁素体或珠光体,石墨球本身不承载;低温下基体的塑性下降,而与石墨界面的结合强度不随温度提高,因此低温冲击时的脆断倾向明显增大。冬期施工或寒冷地区的项目,应避免对锥体施加冲击荷载(敲击、硬撬)。
- 高强螺栓的低温韧性随强度等级上升而下降。10.9 级螺栓的韧性低于 8.8 级,在低温下受冲击时脆断风险更高。拆模时用锤直接砸螺栓端面、或用长杆别撬,是低温季节的典型错误动作。
把第九节的内容合起来看,得到的结论是:材质选择的最后一步不是算强度,而是选失效方式。同样的允许荷载下,选择「先变形」的钢件还是「更强度」的球铁件,本质上是在选择超载时的表现形态。对高空爬模这种一旦失效后果严重的场合,可预警的失效方式本身就是一种安全储备。
十、承载力校核:公式、允许值速查表与三个算例
答案:校核只有一条主线——螺纹有效截面 × 材质强度 ÷ 安全系数,但要做两次:一次按抗拉强度算(控制「拉断」),一次按屈服强度算(控制「永久变形」),取两者中的小值。爬锥属于反复加载的安全件,屈服口径通常是控制口径。本节给出全部公式、三种材质五个规格的允许值速查表、安全系数分解表,以及三个可以用计算器复核的完整算例。
1. 公式与符号说明
抗拉口径:[N]t = A · Rm ÷ (1000 · K)
式中 [N]t —— 按抗拉强度计算的允许拉力,kN;A —— 螺纹有效截面(受力螺栓与外螺纹取 As,锥体内螺纹段取最小净截面 Ac),mm²;Rm —— 抗拉强度取值(球墨铸铁 QT450-10 取 450,45# 钢取 600,40Cr 调质取 980,8.8 级取 800,10.9 级取 1040),MPa;K —— 安全系数(铸件取 3.0,钢件与高强螺栓取 2.5);除以 1000 是把 N 换算为 kN。
屈服口径:[N]y = A · Re ÷ (1000 · K)
式中 [N]y —— 按屈服强度计算的允许拉力,kN;Re —— 屈服强度取值(球墨铸铁 QT450-10 取 Rp0.2 = 310,45# 钢取 355,40Cr 调质取 785,8.8 级取 640,10.9 级取 940),MPa;其余符号同上。
取用值:[N] = min([N]t, [N]y)
验算判据:Nd ≤ [N],且利用率 Nd ÷ [N] 宜落在 60%~85% 区间;低于 60% 属过配,高于 85% 余量不足。
埋件板局部承压:p = Nd × 1000 ÷ Ap(MPa)。式中 Ap —— 埋件板承压面积,mm²;判据 p 不超过混凝土轴心抗压强度设计值(C30 取 14.3MPa、C25 取 11.9MPa 量级)。
侧压力(浇筑工况):F1 = 0.28 · γc · t0 · β1 · β2 · √V;t0 = 200 ÷ (T + 15);F = min(F1, γc · H)。式中 γc —— 混凝土重力密度,kN/m³(取 24);t0 —— 初凝时间,h;T —— 入模温度,℃;β1 —— 坍落度修正系数(坍落度 130–180mm 取 1.0);β2 —— 外加剂修正系数(不掺缓凝剂取 1.0);V —— 浇筑速度,m/h;H —— 计算位置至浇筑面的高度,m;F —— 侧压力标准值,kN/m²。
四个公式里最容易出错的是第一项:A 必须取螺纹有效截面,不能取公称截面。以 M30 为例,按公称直径算出的面积是 π×15² = 706.9mm²,而螺纹有效截面只有 561mm²,相差 26%。用公称截面计算允许拉力,会高估约 26%,这是所有算法性错误里最隐蔽的一条。
2. 三种材质的允许拉力速查表
下表按 M 段规格(内螺纹净截面按不小于对应螺栓的螺纹有效截面取值,作为偏安全的下限)列出三种材质的允许拉力。表中的「取用值」一列就是可以直接用于设计的数字。
| 规格 | 截面 A(mm²) | QT450-10 抗拉口径(kN) | QT450-10 屈服口径(kN) | QT450-10 取用值(kN) |
|---|---|---|---|---|
| M20 | 245 | 36.8 | 25.3 | 25.3 |
| M24 | 353 | 53.0 | 36.5 | 36.5 |
| M30 | 561 | 84.2 | 58.0 | 58.0 |
| M36 | 817 | 122.6 | 84.4 | 84.4 |
| M42 | 1120 | 168.0 | 115.7 | 115.7 |
| 规格 | 截面 A(mm²) | 45# 钢抗拉口径(kN) | 45# 钢屈服口径(kN) | 45# 钢取用值(kN) |
|---|---|---|---|---|
| M20 | 245 | 58.8 | 34.8 | 34.8 |
| M24 | 353 | 84.7 | 50.1 | 50.1 |
| M30 | 561 | 134.6 | 79.7 | 79.7 |
| M36 | 817 | 196.1 | 116.0 | 116.0 |
| M42 | 1120 | 268.8 | 159.0 | 159.0 |
| 规格 | 截面 A(mm²) | 40Cr 调质抗拉口径(kN) | 40Cr 调质屈服口径(kN) | 40Cr 调质取用值(kN) |
|---|---|---|---|---|
| M20 | 245 | 96.0 | 76.9 | 76.9 |
| M24 | 353 | 138.4 | 110.8 | 110.8 |
| M30 | 561 | 219.9 | 176.2 | 176.2 |
| M36 | 817 | 320.3 | 256.5 | 256.5 |
| M42 | 1120 | 439.0 | 351.7 | 351.7 |
| 规格 | 截面 As(mm²) | 8.8 级抗拉口径(kN) | 8.8 级屈服口径(kN) | 8.8 级取用值(kN) | 10.9 级取用值(kN) |
|---|---|---|---|---|---|
| M24 | 353 | 113.0 | 90.4 | 90.4 | 132.8 |
| M30 | 561 | 179.5 | 143.6 | 143.6 | 211.0 |
| M36 | 817 | 261.4 | 209.2 | 209.2 | 307.2 |
| M42 | 1120 | 358.4 | 286.7 | 286.7 | 421.1 |
四张表连起来读,可以得到三个很实用的结论。第一,屈服口径普遍控制:三种材质的抗拉口径都大于屈服口径,取用值一律由屈服口径决定。这对爬锥这种反复加载的件是合理的——设计荷载下不允许出现永久变形,否则拆模后螺距变化、锥面失圆,周转次数直接归零。
第二,球铁对钢的差距被安全系数放大。以 M30 为例,按抗拉口径比较,球铁 84.2kN 对 45# 钢 134.6kN,低 37%;按取用值比较,球铁 58.0kN 对 45# 钢 79.7kN,低 27%。注意这里是「低 27%」而不是「低 37%」——因为 45# 的屈服强度与抗拉强度之比(355/600 = 0.59)低于球铁(310/450 = 0.69),屈服口径把抗拉强度的优势又收窄了一部分。这就是「不能只按抗拉强度比材质」的原因。
第三,40Cr 调质的价值体现在「以小规格换大承载力」。40Cr 调质 M24 的取用值 110.8kN,已经超过 QT450-10 M36 的 84.4kN 与 45# M30 的 79.7kN。当安装空间受限、无法使用更大规格时,40Cr 调质是唯一能在小截面下提供大承载力的方案。但它的前提是热处理质量必须可验证(硬度 + 金相),否则按 785MPa 取用就是建立在未验证的假设上。
3. 球铁为什么取更大的安全系数:一张分解表
安全系数不是「拍出来的保守」,它要为五类不确定性留余量。下表把球铁与钢的差别逐项拆开:
| 不确定性来源 | 对承载力的影响 | 球铁需要覆盖的幅度 | 钢需要覆盖的幅度 | 差别原因 |
|---|---|---|---|---|
| 材料性能离散 | 降低 | 10%~15% | 5%~10% | 铸件性能由多道工序共同决定,批次波动大于轧材 |
| 内部缺陷(缩孔缩松、球化不良) | 降低 | 10%~20% | 0~5% | 铸件缺陷隐蔽、难以全检;轧材与锻件组织致密且可探伤 |
| 应力集中(螺纹牙底、锥面过渡区) | 降低 | 10%~15% | 10%~20% | 两者相近,钢件因强度高而更敏感 |
| 断裂前的预警能力 | 降低(无法预警即为风险) | 额外 5%~10% | 基准 | 球铁塑性变形集中、宏观变形小,现场难以发现 |
| 荷载分配不均(刚度差异) | 降低 | 5%~10% | 5%~10% | 球铁弹性模量低,多点体系中分配更不均匀 |
| 综合取值 | — | K = 3.0 | K = 2.5 | 表中幅度为工程经验量级参考,不叠加为算术和 |
表中各项幅度是工程经验量级参考,真实的安全系数是把这些因素综合权衡后的取值,而不是逐项相加。有一点可以量化说明 3.0 与 2.5 的差别有多大:K 从 2.5 提到 3.0,相当于允许应力再降低 16.7%。这 16.7% 恰好落在「球化率波动 + 内部缩松」造成的常见性能下偏差范围之内——换句话说,球铁取 3.0,本质上是用安全系数对冲「看不见的内部质量差异」。
4. 算例一:浇筑工况下配套螺杆的校核
工况:墙高 3.0m,入模温度 T = 20℃,浇筑速度 V = 2.0m/h,坍落度 150mm(β1 = 1.0),不掺缓凝剂(β2 = 1.0),导管下料冲击取 Q2 = 2.0kN/m²,配套螺杆按 500mm×500mm 布置。
- 算初凝时间:t0 = 200 ÷ (20 + 15) = 200 ÷ 35 = 5.714h。
- 算侧压力公式值:F1 = 0.28 × 24 × 5.714 × 1.0 × 1.0 × √2.0 = 38.400 × 1.4142 = 54.3kN/m²。
- 算静水压力值:F2 = γc · H = 24 × 3.0 = 72.0kN/m²。
- 取小值:F = min(54.3, 72.0) = 54.3kN/m²,由公式值控制;有效压头高度 h = 54.3 ÷ 24 = 2.26m,墙下部 0.74m 范围处于满压状态。
- 算侧压力设计值:qd = 1.2 × 54.3 + 1.4 × 2.0 = 65.16 + 2.80 = 68.0kN/m²。
- 算单根螺杆拉力:受荷面积 A = 0.5 × 0.5 = 0.25m²;Nd = 68.0 × 0.25 = 17.0kN。
- 校核螺杆:以 D20 螺杆(45# 钢,螺纹有效截面 245mm²)为例,[N] = 245 × 600 ÷ (1000 × 2.5) = 58.8kN;利用率 17.0 ÷ 58.8 = 28.9%,通过且余量充足。
- 反算间距上限:Amax = 58.8 ÷ 68.0 = 0.865m²,约合 900mm×900mm 的网格。
算例一的结论是:浇筑工况下配套螺杆通常不是控制环节。单根拉力 17.0kN 只占螺杆允许拉力的 28.9%,即使把间距放大到 900mm×900mm 仍然合格。这与站内已有文章的结论一致:爬锥组件的选型由爬升工况控制,而不是由浇筑侧压力控制。浇筑工况的计算仍有必要,因为它决定了 D 段规格与螺杆长度。
5. 算例二:爬升工况下的全链条校核
工况:6m 宽爬模单元,架体与模板自重标准值 Gk = 140kN,施工活荷载标准值 Qk = 60kN,单层附着 4 点,混凝土 C30,初选 M30D20 组件,锥体材质待定,受力螺栓 M30 8.8 级,埋件板 150mm×150mm×8mm。
- 算单点设计荷载:Nd = (1.2 × 140 + 1.4 × 60) ÷ 4 = (168 + 84) ÷ 4 = 252 ÷ 4 = 63.0kN。
- 校核受力螺栓(M30 8.8 级):[N]1 = min(561 × 800 ÷ 2500, 561 × 640 ÷ 2500) = min(179.5, 143.6) = 143.6kN;利用率 63.0 ÷ 143.6 = 43.9%,通过。
- 校核锥体(QT450-10):[N]2 = min(561 × 450 ÷ 3000, 561 × 310 ÷ 3000) = min(84.2, 58.0) = 58.0kN;利用率 63.0 ÷ 58.0 = 108.6%,不合格——这是全链条的控制环节。
- 方案 A:改为 45# 钢锥体:[N]2 = min(561 × 600 ÷ 2500, 561 × 355 ÷ 2500) = min(134.6, 79.7) = 79.7kN;利用率 63.0 ÷ 79.7 = 79.0%,通过,落在 60%~85% 的合理区间。
- 方案 B:球铁升规格到 M36:[N]2 = min(817 × 450 ÷ 3000, 817 × 310 ÷ 3000) = min(122.6, 84.4) = 84.4kN;利用率 63.0 ÷ 84.4 = 74.6%,通过。
- 校核混凝土锚固:按量级估算式 [N]3 = k1 · √fck · hef1.5 ÷ (1000 · γ),取 k1 = 12.5、fck = 20MPa(C30)、γ = 1.8;埋深按 8 倍公称直径取 hef = 8 × 30 = 240mm,则 2401.5 = 240 × 15.492 = 3718;[N]3 = 12.5 × 4.472 × 3718 ÷ 1800 = 115.5kN;利用率 63.0 ÷ 115.5 = 54.6%,通过。(该式为方案阶段的量级估算,正式设计应按锚固专项验算取值。)
- 校核埋件板局部承压:配 150mm×150mm 埋件板时,Ap = 22500mm²,p = 63000 ÷ 22500 = 2.80MPa,对 C30 的 14.3MPa 利用率 19.6%,通过;若缩到 100mm×100mm,p = 63000 ÷ 10000 = 6.30MPa,利用率 44.1%,仍在限值内但余量下降明显。
- 反算单点荷载上限(方案 A):以 45# 钢锥体的 79.7kN 为控制值时,单点设计荷载上限 79.7kN,对应架体总荷载 79.7 × 4 = 318.8kN,比本工况的 252kN(设计值合计)高出 26%。
| 校核环节 | 允许承载力 [N](kN) | 设计荷载 Nd(kN) | 利用率 | 判定 |
|---|---|---|---|---|
| 受力螺栓 M30 8.8 级(K = 2.5) | 143.6 | 63.0 | 43.9% | 通过,余量充足 |
| 锥体 QT450-10 M30(K = 3.0) | 58.0 | 63.0 | 108.6% | 不合格,控制环节 |
| 锥体 45# 钢 M30(K = 2.5) | 79.7 | 63.0 | 79.0% | 通过,推荐 |
| 锥体 QT450-10 M36(K = 3.0) | 84.4 | 63.0 | 74.6% | 通过,同材质升规格方案 |
| 混凝土锚固(C30,hef = 240mm) | 115.5 | 63.0 | 54.6% | 通过 |
| 埋件板 150×150(承压 14.3MPa) | 2.80MPa 对应 321.8kN 量级 | 63.0 | 19.6% | 通过 |
| 埋件板 100×100(承压 14.3MPa) | 6.30MPa 对应 143.0kN 量级 | 63.0 | 44.1% | 通过,余量下降 |
算例二给出三个结论。第一,控制环节是锥体的屈服口径,不是受力螺栓。螺栓只用掉 43.9% 的允许值,把 8.8 级换成 10.9 级不会改变结论;真正需要调整的是锥体材质或规格。第二,「换材质」和「升规格」是两条等价路径。方案 A(45# 钢锥体,利用率 79.0%)与方案 B(QT450-10 升 M36,利用率 74.6%)都能通过,选择取决于加工经济性与供货条件:前者需要车削加工、单件成本高;后者需要更大规格的铸件与更大的安装空间。第三,埋件板与混凝土锚固都有很大余量,说明它们不是本工况的瓶颈——这也从反面说明,把埋件板从 Q235 换成球铁不会提高单点承载力,只有加大尺寸才有用。
6. 算例三:安全系数取值的敏感性
算例二的第三步得出了「QT450-10 M30 不合格」的结论。但如果把球铁的安全系数误取为钢件的 2.5,结果会完全不同:
取 K = 2.5 时:球铁屈服口径 = 561 × 310 ÷ 2500 = 69.6kN;利用率 = 63.0 ÷ 69.6 = 90.5%,表面上「通过但偏紧」。
若该批锥体的实际屈服强度只有 260MPa(为标准值 310MPa 的 84%,属于球化不良或缩松造成的常见下偏差):
按 K = 2.5 校核:561 × 260 ÷ 2500 = 58.3kN,利用率 108.1%,实际不合格;
按 K = 3.0 校核:561 × 260 ÷ 3000 = 48.6kN,利用率 129.6%,明确不合格并触发升级。
这组数字说明了两件事。第一,安全系数 3.0 的作用不是让计算结果更保守,而是让「批次性能下偏差」这件事在计算中显形。取 2.5 时,一个实际只有 260MPa 屈服强度的批次会以「90.5% 利用率」蒙混过关;取 3.0 时,同一个批次会被明确判为不合格,从而触发复检或升级。第二,材质单与金相报告的价值可以用来量化。如果供方能够提供该批次的实测屈服强度(例如抽检结果为 320MPa),设计者就有依据在 3.0 与更低系数之间做判断;反之,没有实测数据时,只能按标准值的下限加 3.0 的系数处理。
7. 口径说明:与站内其他文章的差异
本节的计算口径与站内《爬锥组件规格参数》一文不同,两者不矛盾,但取用时必须声明口径,不能混用:
| 对比项 | 本文口径 | 方案阶段快速定位口径 |
|---|---|---|
| 控制工况 | 爬升工况(反复加载) | 浇筑工况 |
| 材料强度取值 | 同时做抗拉与屈服两条,取小值 | 按屈服强度单条 |
| 安全系数 | 球铁 3.0、钢件 2.5 | 2.0 |
| 同一规格结果量级 | 偏严(数值更小) | 偏松(数值更大) |
| 适用阶段 | 施工方案计算与复核 | 初步选型与规格定位 |
| 使用要求 | 以设计文件与专项方案为准 | 不得直接用于承载力验算 |
工程上的正确用法是:初步选型用宽松口径快速定位规格,正式计算用本文口径复核,最终取值以专项施工方案的计算书与设计文件为准。两套口径混着用,或者把方案阶段的估算值写进正式验算,都会造成取值偏大或偏小。此外,本节所有 Nd 只计入了架体自重与施工活荷载,实际方案还须叠加风荷载、混凝土泵管冲击、偏心作用与施工堆载,最终荷载组合应以专项方案为准。
十一、材质证明与送检:材质单、炉批号、力学性能报告怎么看
答案:材质证明要看四样东西——牌号是否与设计一致、炉批号能否与实物对应、力学性能报告是否齐全、代表数量能不能覆盖到货批量。四样缺任何一样,报告都只能证明「来样合格」,不能证明「这批货合格」。现场可以做的简易判别有五种,它们的作用是筛除明显异常,不能替代检测。
1. 材质单(质量证明书)必备的十项要素
| 要素 | 内容要求 | 缺失的后果 |
|---|---|---|
| 材质牌号 | 写全,例如「球墨铸铁 QT450-10」而不是「铸铁」 | 无法判断是否满足设计取值 |
| 炉号 / 批号 | 唯一编号,与发货单、包装标识一致 | 报告与实物失去对应关系,追溯断裂 |
| 化学成分 | 碳、硅、锰、磷、硫逐项列出(钢件另有铬等合金元素) | 无法判断牌号归属 |
| 抗拉强度 Rm | 实测值,并与标准下限对照 | 强度取值失去依据 |
| 屈服强度 | 球铁给 Rp0.2,钢件给 ReL 或 Rp0.2 | 无法做屈服口径校核 |
| 断后伸长率 A | 实测值,与标准下限对照 | 无法判断塑性与脆性倾向 |
| 硬度 | 实测值与判定区间 | 无法验证热处理状态 |
| 热处理状态 | 明确写「铸态 + 去应力退火」「调质」等 | 无法判断取用强度是否与状态匹配 |
| 执行标准与试验方法 | 牌号标准与试验标准分别注明 | 判定依据不明,争议时无法复核 |
| 检验章与日期 | 检验专用章、检验员、出厂日期 | 报告有效性存疑 |
这十项里,「炉号 / 批号」和「热处理状态」两项最容易被简化掉,而它们恰恰是报告能不能用于工程验收的关键。炉批号是把报告、发货单、包装标识与实物串起来的唯一纽带;热处理状态决定了取用强度——同样是 45#,铸态(或正火态)按 Re 355MPa 取值,调质态才有资格谈更高的数值。报告上写着「45#」,但没写热处理状态,就无法完成第十节的屈服口径校核。
2. 球墨铸铁的试块问题:单铸试块与附铸试块
球墨铸铁的力学性能由试块测定,而试块的制备方式会影响结果:单铸试块是单独浇注的试块,冷却条件与铸件不同;附铸试块是连在铸件本体上一起浇注的试块,冷却条件更接近铸件本体。两者测出的性能通常不同,因此报告必须注明试块型式与试块壁厚。
这一点对爬锥锥体尤其重要:锥体的壁厚不均,不同部位的冷却速度差别很大,用单铸试块测出的性能并不能完全代表锥体厚壁部位的实际性能。读报告时应当确认:试块型式是什么、试块壁厚是否接近锥体的主要受力壁厚、报告代表的是哪一批。如果报告只写「QT450-10,抗拉 480MPa」,没有试块信息,这个数据只能作为参考,不能作为设计取值的唯一依据。
3. 现场可做的五种简易判别
下表列的五个动作都不需要实验室设备,作用是筛除明显异常。它们不能给出「合格」结论,只能给出「可疑」提示。
| 方法 | 操作 | 判据 | 能识别 | 不能识别 |
|---|---|---|---|---|
| 断面观察(破坏性抽样) | 取一件打断或锯开,看断口 | 球铁断口呈银灰色结晶状、边缘有窄塑性变形带;灰铸铁断口暗黑平齐、无变形;钢断口呈纤维状、有颈缩 | 球铁与灰铸铁、球铁与钢的大类区分 | 球化率高低、内部缩松程度 |
| 称重反算密度 | 量外形尺寸算体积,称单件重量,算密度 | 球铁 7.1–7.3g/cm³ 量级,碳钢 7.85g/cm³ 量级;同外形下球铁件应比钢件轻 8%~10% | 用钢件冒充球铁件;尺寸缩水 | 灰铸铁与球铁(密度接近);缩松造成的轻微减重 |
| 螺纹通止规 + 手拧旋合 | 通规、止规各过一遍;再用配套螺栓手拧 | 通规通过、止规旋入不超过 2 扣;手拧顺滑旋入不少于 5 扣无卡涩 | 螺纹精度、螺距偏差、同轴度、粘砂与锈蚀 | 材质与热处理状态 |
| 里氏硬度计 | 按仪器要求保证试件质量与表面粗糙度,多点测量 | 与报告的硬度区间对照;同批多点看离散度 | 是否调质、硬度是否均匀 | 牌号(45# 调质与 40Cr 调质重叠);球化率 |
| 磁铁法 | 用钕铁硼强磁铁吸附 | 铁磁性材料一律吸住 | 排除不锈钢、铝合金、锌合金、塑料等非铁磁性冒充物 | 球铁、灰铸铁、45#、40Cr 之间的任何区别 |
五个动作的推荐组合顺序是:磁铁法(2 秒排除非铁磁性冒充物)→ 断面观察(首件必做,定大类)→ 螺纹通止规与手拧(每批必做)→ 称重(抽检 10 件看密度与离散度)→ 里氏硬度(抽检看热处理状态)。五步全过只说明「未发现异常」,每批仍需按比例取样做成分、拉伸与金相。材质检测的检验批划分、取样部位、样品数量、委托单要素与报告真伪核查方法,已在站内 材质检测与送检实务 中完整展开,此处不重复。
4. 报告与实物不符的四种形态
| 形态 | 表现 | 识别方法 | 处置 |
|---|---|---|---|
| 换批供货 | 首批有报告,后续批次没有报告或报告未更新 | 核对每批到货的炉批号与报告编号 | 后续批次暂停使用,补做检测 |
| 报告缺项 | 只做化学成分、不做拉伸与金相 | 逐项清点报告项目 | 按批补做拉伸与金相,费用与工期据合同约定 |
| 送样代替抽样 | 样品由供方自选,只证明来样合格 | 看报告上是否注明「送样」还是「见证取样」 | 要求见证取样复检,或在到货件中随机抽样 |
| 一报多用 | 多个批次共用同一份报告编号 | 核对报告编号、代表数量与到货数量 | 按实际批次分别取样送检 |
这四种形态有一个共同点:报告本身是真的,问题出在「报告与实物的对应关系」上。因此核对的重点不是报告的真伪,而是「编号—批次—数量」三者能否一一对应。凡是核对不上的批次,一律先隔离、后处理,不要一边用一边等结果。
十二、失效模式与判据:七类失效、成因与材质对应关系
答案:爬锥组件的失效分七类——锥体开裂、锥体根部断裂、螺纹滑丝(脱扣)、埋件板变形、混凝土锥体拔出、锥面压塌、埋件板与锥体脱开。不同失效模式对应不同的材质与工艺问题,因此现场看到现象之后,第一步不是换件,而是判断它属于哪一类。判断对了,处置才有针对性;判断错了,换上去的新件会以同样的方式失效。
1. 七类失效模式速查表
| 失效模式 | 现象 | 主导原因 | 与材质 / 工艺的关联 | 处置判据 |
|---|---|---|---|---|
| 锥体开裂 | 锥体沿母线或环向裂开,断口无明显变形 | 铸造裂纹或缩松 + 超载 + 脆性 | 球化不良、缩松、去应力退火遗漏 | 该件报废;同批加倍抽检表面裂纹 |
| 锥体根部断裂 | 锥体与台肩(或底板)交界处断 | 应力集中 + 弯曲 + 裂纹源 | 厚薄交界处缩孔缩松;过渡圆角不足 | 该件报废;复核该批的解剖检查结果 |
| 螺纹滑丝(脱扣) | 旋合段螺纹被剪平、螺栓退出 | 旋合长度不足、螺纹有缺陷、超扭矩或超载 | 螺纹段缩松、牙底脱碳层、攻丝质量 | 锥体与螺栓同时检查;锥体有缺陷则报废 |
| 埋件板变形 | 板中心鼓凸或板边翘曲 | 承压面积不足、板厚不足、混凝土强度不足 | 板材质与厚度;与锥体材质无关 | 按局部承压与弯曲复核,必要时加大板径或板厚 |
| 混凝土锥体拔出 | 混凝土呈圆锥形破坏,锥体连同一块混凝土被拉出 | 埋深不足、混凝土强度不足、受力过早 | 与锥体材质无关,属锚固设计问题 | 加大埋深或增设附着点;按同条件试块确认强度 |
| 锥面压塌 | 锥面被压出凹坑、锥面椭圆化 | 锥面接触不良、局部承压超限、反复装拆磕碰 | 锥面加工精度与贴合度;铸件锥面有缺陷 | 量测锥面圆度;影响贴合即报废 |
| 埋件板与锥体脱开 | 板与锥体之间出现缝隙或相对位移 | 装配不到位、垫片缺失、承压面不平 | 板面平整度与锥体底面贴合度 | 重新装配并检查贴合;板面不平则更换 |
2. 锥体开裂:与材质最直接相关的一类
锥体开裂是材料脆性与内部缺陷共同作用的结果。它的判别要点有三个:
- 看断口形貌定性质。断口呈暗黑色、有氧化色、沿晶界曲折,说明裂纹在高温阶段就已形成(热裂),属于铸造缺陷;断口有金属光泽、走向较直、穿晶,说明是冷却或加工后的冷裂;断口呈银灰色、边缘有窄的塑性变形带,说明是超载造成的准解理断裂,属于受力问题。
- 看位置定原因。裂纹出现在锥体与台肩过渡区,多为应力集中叠加该处的缩孔缩松;出现在螺纹段,多为螺纹段缩松或牙底脱碳;出现在锥面中部,多为锥面承压带内部缺陷。
- 看批次的共性。如果同一批出现多件同位置开裂,问题在工艺(球化、孕育、冒口、退火);如果只出现一两件且位置随机,更可能是偶发的缩孔或装配偏心。
处置原则只有一条:任何形式的裂纹一律报废,不做补焊、不做打磨后用。同批件加倍抽检表面裂纹(渗透或磁粉),并调取该批的金相与力学性能报告复核球化率与延伸率。如果报告缺失,按第十一节的要求补做检测。
3. 螺纹滑丝与脱扣:与工艺和使用共同相关
螺纹滑丝是爬锥组件里第二常见的失效。它的成因链条比开裂更复杂:
| 成因 | 机理 | 可查现象 | 正确做法 |
|---|---|---|---|
| 旋合长度不足 | 拉力集中在头几扣,内螺纹被剪坏 | 螺纹被剪平的部位集中在靠孔口一侧;螺杆外露扣数过多 | 旋合长度不小于 1.0d 且不少于 8~10 扣(M24 对应 8 扣、M42 对应 10 扣,端头外露 1~3 扣)。注意口径区分:1.0d 是爬锥预埋件受力螺栓的专用下限(按等强度旋合长度取整扣);本站对拉螺杆与配套螺母的通用下限是 1.5d,两者适用对象不同,不要互相套用 |
| 螺纹段缩松 | 牙底存在暗色小孔,承载截面减小且形成裂纹源 | 加工面或牙底可见暗斑、麻点 | 螺纹段出现缩松的铸件判废 |
| 牙底脱碳层超标 | 表层为低强度铁素体,装配时先滑丝 | 外观正常,金相可见全脱碳层超限 | 按技术条件控制脱碳层;抽检金相 |
| 螺纹精度不良 | 牙型偏差造成接触面积不足,局部压强过高 | 手拧旋入卡涩、周期性「咯」感;通止规不通过 | 通止规与手拧旋合双重检验 |
| 超扭矩或超载 | 预紧力过大造成螺栓永久伸长;工作荷载超限 | 螺栓螺距变化、螺母旋合变紧 | 按扭矩表控制终拧;超载部位重新校核并升级 |
| 浆料污染后硬拧 | 凝固浆料被压入牙底,等于给每个牙加了楔子 | 螺纹牙面有刮伤、压痕,局部变形 | 浇筑前封堵锥孔;拆模后 24 小时内剔浆过丝 |
这张表说明一件事:螺纹滑丝看起来是「使用问题」,实际上可能是「材质与工艺问题」的第一次显形。螺纹段缩松与牙底脱碳层这两项,在装配阶段就会以「手感异常」的形式给出提示——手拧旋入不足 5 扣、或者明显卡涩,就应当停下来检查,而不是靠加力硬拧。
4. 埋件板变形:与锥体材质无关的一类
埋件板变形(板中心鼓凸、板边翘曲)的成因是局部承压或弯曲超限,与锥体的材质没有直接关系。判据有两层:
- 承压层判据:p = Nd × 1000 ÷ Ap。以 100mm×100mm 板、Nd = 63.0kN 为例,p = 6.30MPa,对 C30 的 14.3MPa 利用率为 44.1%,理论上通过;但承压面位于混凝土表层,表层实际强度常低于试块强度,工程上建议把这一项利用率控制在 60% 以内并留出保护层影响。
- 弯曲层判据:板在锥体的集中力作用下类似一块中心受集中荷载的方板,板厚不足会产生永久鼓凸。因此板厚与板径要匹配,常见做法是板径越大、板厚相应增加(例如 100mm×100mm 配 6mm,150mm×150mm 配 8mm,量级参考)。
现场看到埋件板变形时,正确的处置不是简单换板,而是复核两件事:承压面积够不够、混凝土强度够不够。如果两者之一不满足,换新板会以同样的方式再次变形。板面是否平整(用直尺贴面看缝隙,不大于 1mm 量级)也直接影响锥体底面与板的贴合,贴合不良会造成偏心受力。
5. 混凝土锥体拔出:材质之外的控制环节
混凝土锥体拔出是最容易被误判为「材质问题」的一类失效:现场看到锥体被拉出来,第一反应往往是「锥体材质不够」。但按算例二的结果,混凝土锚固与锥体材质是两条独立的校核线——锚固允许值由埋深 hef1.5、混凝土强度 fck 共同决定,与锥体是球铁还是钢没有关系。
判据有三条:
- 埋深:按不小于 8 倍公称直径初定,并在方案阶段按锚固量级式复核。算例二中 hef = 240mm 时锚固允许值为 115.5kN,若埋深降到 180mm,则 1801.5 = 180 × 13.416 = 2415,[N]3 = 12.5 × 4.472 × 2415 ÷ 1800 = 75.0kN,利用率从 54.6% 升到 84.0%,余量明显收窄。
- 混凝土强度:锚固允许值与 fck 的平方根成正比。C30 的 fck 取 20MPa,若实际只达到 15MPa(相当于 C25 以下),[N]3 按 √(15/20) = 0.866 折减,从 115.5kN 降到 100.0kN。
- 受力时机:混凝土强度未达到方案规定值就挂架受力,会让锚固面与承压面都发挥不出设计能力。判据是同条件养护试块的实测强度,而不是「看着硬了」。
把这条与第九节的内容合起来看,就得到了完整的判断顺序:先看断口与破坏形态定性(是材料断、螺纹脱、板变形,还是混凝土拔出),再回到对应的校核线复核,最后才决定是换材质、升规格、加大埋深还是加强养护。跳过第一步直接换材质,是现场最贵的一种处置方式。
十三、常见错误:八条(表现 → 为什么错 → 正确做法)
答案:材质与工艺环节的错误有一个共同特征——错误本身在外观上完全看不出来。下面八条按「表现 → 为什么错 → 正确做法」展开,每条都对应前文的某一组数字或某一张表,可以直接作为技术交底的反面清单。
错误 1:用灰铸铁 HT200 / HT250 代替 QT450-10
表现:现场缺件,用灰铸铁件顶替球墨铸铁锥体,理由是「都是铸铁,看着一样,敲上去也有金属声」。为什么错:两者只有外观相近,性能差一个量级。灰铸铁的石墨呈片状,片尖是极强的应力集中源,抗拉强度只有 250MPa 量级、断后伸长率只有 0.5% 量级;球铁的石墨呈球状,抗拉强度 450MPa、伸长率 10%。按球铁的抗拉 450MPa 与安全系数 3.0 设计的锥体,换成灰铸铁后,按同样的口径算出的允许值会被高估近一倍,实际安全系数可能降到 1.5 以下。更麻烦的是灰铸铁几乎没有任何塑性储备,超载时直接脆断。正确做法:任何材质替换都必须重新做抗拉与屈服两条校核;不具备校核条件时不得替换。进场时用断口观察区分大类——球铁断口呈银灰色结晶状、边缘有窄的塑性变形带,灰铸铁断口暗黑平齐、完全没有变形。
错误 2:只算抗拉强度,不做屈服校核
表现:按「螺纹有效截面 × 抗拉强度 ÷ 安全系数」算出允许拉力就收工,不做屈服口径的复核。为什么错:爬锥是反复加载的周转件,设计荷载下不允许出现永久变形。按抗拉口径算,QT450-10 M30 的允许值是 84.2kN;按屈服口径算只有 58.0kN,两者相差 31%。如果按 84.2kN 使用,实际荷载超过 58.0kN 后锥体就开始产生不可恢复的变形,表现为锥面失圆、螺纹精度变化、拆模后装不回去,周转次数直接归零。正确做法:两个口径都算,取小值。本文第十节的四张速查表已经把两种口径与取用值并列列出,直接引用即可。
错误 3:把球铁件的允许承载力按强度比例直接换算成钢件
表现:认为「45# 的抗拉强度 600MPa 是球铁 450MPa 的 1.33 倍,所以同规格钢件承载力也是 1.33 倍」。为什么错:两种材质的安全系数不同(钢件 2.5、铸件 3.0),比例会被放大:按抗拉口径,M30 的球铁件 84.2kN 对钢件 134.6kN,比值是 1.60 而不是 1.33;按屈服口径取用值算,58.0kN 对 79.7kN,比值是 1.37。用 1.33 换算会低估钢件的承载力,用抗拉口径的 1.60 直接当取用值又会高估。更严重的是反过来的用法——把钢件的数值按 0.75 折算成球铁件,忽略了屈服强度比值不同,会得到偏高的结论。正确做法:不换算,直接查表或用公式分材质各算一次。四种材质的强度取值与安全系数是独立参数,不存在统一换算系数。
错误 4:用硬度计判断材质牌号
表现:用里氏硬度计或锉刀法打硬度,打滑就认定是「40Cr 调质件」,能下肉就认定是「Q235」。为什么错:硬度主要反映基体组织与热处理状态,不反映化学成分。45# 调质后的硬度(22–28 HRC)与 40Cr 调质后的硬度(28–32 HRC)区间互相重叠,28 HRC 附近完全分不开;球化不良的铸件如果基体仍是铁素体,硬度可以落在 160–210HBW 的正常区间,但它的延伸率已经掉到 3%~5%。正确做法:硬度只用于判「是否调质、硬度是否均匀」;判牌号必须看化学成分(钢件看碳与铬,球铁看碳硅锰磷硫);判球化质量必须看金相。三个问题用三种方法回答,不能互相替代。
错误 5:铸件缺陷打磨或补焊后继续使用
表现:锥面上有气孔、砂眼或细小裂纹,打磨一下或者请焊工补一补,继续当合格件用。为什么错:打磨只处理了表面,缩孔与夹渣往往向内部延伸,打磨后看似平整,实际截面已经被削弱且仍有尖角;球墨铸铁的焊接性差,补焊后热影响区会形成硬脆组织(渗碳体与马氏体),冷却时极易产生新的裂纹,而焊缝本身的成分与性能又无法按母材追溯。裂纹类缺陷更是零容忍——它已经是一个现成的断裂源。正确做法:按第五节第六小节的容许界限表执行:螺纹旋合段、锥面承压带、锥体与台肩过渡区出现任何孔洞、夹渣或裂纹,一律判废;非受力表面的孤立小气孔可在确认无延伸后打磨,但必须复算截面损失;任何裂纹都不补焊。
错误 6:45# 未调质却按调质后的高值取用
表现:材质单上写着 45#,设计计算里直接按抗拉 800MPa 或屈服 600MPa 这样的「调质后水平」取值。为什么错:45# 正火态的力学性能是屈服强度不低于 355MPa、抗拉强度不低于 600MPa;更高数值必须以调质处理并经硬度与金相复验为前提。把未经复验的调质值写进计算,等于把承载力建立在一个未验证的假设上,而实际的强度可能只有标准下限。正确做法:无复验数据时按正火态取值(Re 355MPa、Rm 600MPa);需要按更高数值取用时,要求供方提供该批次的调质硬度与金相报告,必要时现场用里氏硬度计抽检复核,并在技术文件中注明取用依据。
错误 7:10.9 级受力螺栓镀锌后不做去氢处理
表现:为了防腐把 10.9 级受力螺栓拿去电镀锌,镀完直接使用,没有去氢工序。为什么错:电镀过程中钢基体会吸收氢原子,高强度螺栓对氢脆敏感,氢会向应力集中区(牙底、过渡圆角)扩散聚集,在拉应力作用下诱发延迟断裂——断裂往往发生在拧紧后几小时到几天,断口几乎没有塑性变形,事前没有任何征兆。正确做法:10.9 级及以上镀锌件必须按工艺要求在镀后规定时间内完成去氢处理;螺栓的强度等级越高,对去氢的要求越严。阅读材质单与表面处理报告时,把「去氢」作为一个必查项,而不是可选项。
错误 8:同一爬升单元混用不同材质、不同批次,旧件不做折减
表现:同一个爬升单元里,有的点装球铁锥体、有的点装钢锥体;有的点是新件、有的点是周转十几轮的旧件;全部按新件的允许承载力使用。为什么错:第一,球铁与钢的弹性模量相差 15%~20%,同一荷载下变形不同,刚度大的件先受力、卸载后留下残余应力,荷载在附着点之间反复转移并加速疲劳。第二,不同批次的螺纹公差与材质性能存在差异,配合松的几件先滑移,形成连环失效。第三,螺纹牙顶磨圆、锥面锈蚀会减小有效截面,实际承载力低于新件。正确做法:同一爬升单元使用同材质、同规格、同批次的件;周转 5 轮以上或锥面与螺纹有明显磨损锈蚀的,允许承载力按 0.85 折减;螺纹牙顶变尖、锥面椭圆化、出现裂纹或缩松外露的件直接报废,不做折减后使用。设计周转按 20 次以上考虑,前提是每一次周转都按期清理保养。
十四、材质与工艺速查表
答案:把全文的关键判据压缩成一张表,供现场与技术交底直接取用。表中所有数值的取值口径已在正文各节说明,凡标注「量级参考」的项目以设计文件、产品技术条件与到货实测为准。
| 项目 | 取值 / 判据 | 说明与出处 |
|---|---|---|
| 锥体主流材质 | 球墨铸铁 QT450-10(Rm 不低于 450MPa、A 不低于 10%) | 第二节;大荷载场合用 45#、40Cr 调质 |
| 锥体安全系数 | 3.0(铸件) | 第十节第三小节分解表 |
| 钢件安全系数 | 2.5 | 45#、40Cr 调质、8.8/10.9 级螺栓 |
| 允许拉力公式 | [N] = min(A·Rm, A·Re) ÷ (1000·K) | 抗拉与屈服两条口径取小值 |
| QT450-10 取用值(M30) | 58.0kN | 第十节第二小节;由屈服口径 561×310÷3000 控制 |
| 45# 取用值(M30) | 79.7kN | 561×355÷2500 |
| 40Cr 调质取用值(M30) | 176.2kN | 561×785÷2500 |
| 8.8 级螺栓取用值(M30) | 143.6kN | 561×640÷2500;10.9 级为 211.0kN |
| 螺纹有效截面(常用) | M20 245、M24 353、M30 561、M36 817、M42 1120(mm²) | 不得用公称截面代替 |
| 六类铸造缺陷 | 缩孔、缩松、砂眼、气孔、夹渣、裂纹 | 第五节;气孔内壁光洁,缩孔内壁粗糙 |
| 缺陷判废区 | 螺纹旋合段、锥面承压带、锥体与台肩过渡区 | 第五节第六小节;任何孔洞与裂纹判废 |
| 球化率要求 | 受力件不低于 80%~90% 量级 | 第六节;按 GB/T 9441 评定,级别界限以标准原文为准 |
| 金相报告必看项 | 球化率、石墨大小、珠光体数量、游离渗碳体 | 第六节第二小节 |
| 螺纹成型方式 | 滚压(流线连续、牙底残余压应力)优于车削 | 第七节;铸件内螺纹为铸出底孔后攻丝 |
| 调质温度(量级) | 45#:淬火 830–860℃、回火 550–600℃;40Cr:淬火 850–870℃、回火 520–600℃ | 第八节;实际参数按热处理工艺文件 |
| 球铁热处理 | 去应力退火 550–620℃ 量级;不做调质 | 第八节第二小节 |
| 弹性模量(量级) | 球铁 160–180GPa;钢 200–210GPa | 第一节、第九节;影响多点荷载分配 |
| 延展性对比 | QT450-10 不低于 10%;45# 不低于 16% | 第九节;球铁塑性变形集中,宏观变形小 |
| 埋件板承压判据 | p = Nd×1000÷Ap,不超过混凝土抗压设计值(C30 取 14.3MPa) | 第十节算例二;建议利用率控制在 60% 以内 |
| 混凝土锚固判据 | [N]3 = 12.5·√fck·hef1.5 ÷ 1800 | 量级估算式,正式设计按锚固专项验算 |
| 材质单必查项 | 牌号、炉批号、成分、Rm、屈服、伸长率、硬度、热处理状态、标准、检验章 | 第十一节第一小节 |
| 旧件折减 | 周转 5 轮以上或明显锈蚀,按 0.85 折减 | 第十三节错误 8;设计周转 20 次以上 |
最后把全文压缩成一句可背的话:先按受力性质定材料路线(锥体铸造、螺栓高强),再按失效后果定安全系数(铸件 3.0、钢件 2.5),然后用「截面 × 强度 ÷ 系数」算两条口径取小值,最后用缺陷判读与材质证明把纸面数字落到实物上。这四步走完,爬锥组件的材质与工艺就没有需要现场拍脑袋的地方了。侧压力计算与配件配套的完整方法可对照 混凝土侧压力计算方法与配件选型,爬锥组件的规格参数体系可对照 爬锥组件规格参数,进场与安装环节的检查判据可对照 爬锥组件验收要点。
十五、常见问题
- 爬锥锥体用 QT450-10 球墨铸铁,抗拉 450MPa 够不够?不能只看强度,必须除以安全系数并做屈服校核。QT450-10 按抗拉 450MPa、安全系数 3.0 算,M30 截面 561mm² 的允许拉力是 84.2kN;按屈服 310MPa 校核只有 58.0kN,取小值才是可用值。
- 为什么球墨铸铁的安全系数要比 45# 钢取得大?因为球铁的不确定性更多。安全系数 3.0 要覆盖铸件内部缩孔缩松的离散性、球化率波动带来的延伸率下降、断裂前塑性变形量小难以预警,以及弹性模量偏低造成的荷载重分布;45# 钢组织致密、可探伤,因此取 2.5。
- 锥体上发现裂纹还能继续用吗?不能,任何形式的裂纹一律报废。球墨铸铁裂纹起裂后扩展几乎没有塑性缓冲,继续使用会在下一次爬升时整块脱落;同批件也要一并检查锥体根部与厚薄交界处,并调取该批材质单复核球化率与延伸率。
- 铸件表面的孔洞是气孔还是缩孔,现场怎么分?看内壁。气孔内壁光滑圆整、有金属光泽或蓝紫色氧化色,多分布在铸件上表面或靠近型壁处;缩孔内壁粗糙、呈树枝状结晶、颜色发暗,位置集中在最后凝固的热节与壁厚交界处,附近常伴缩松。
- 球化率是什么,球化不良会有什么后果?球化率是石墨呈球状的程度,按 GB/T 9441 评定分级。球化不良时石墨呈团絮状或厚片状,等于基体上开了许多缺口,抗拉强度与延伸率同时下降,延伸率可能从 10% 降到 3%~5%,超载时无预警。受力铸件一般要求 80%~90% 量级以上。
- 滚压成型的螺纹和车削螺纹怎么区分?看牙顶和牙底。滚压成型的牙顶圆润饱满、有挤压光泽,牙底圆弧过渡且金属流线连续;车削螺纹牙顶尖锐、牙侧可见螺旋刀纹,牙底流线被切断形成尖角,疲劳强度明显低于滚压件。
- 45# 钢不做调质能不能直接用?可以直接用,但要按正火态取值:屈服强度不低于 355MPa、抗拉强度不低于 600MPa。调质的作用是提高强韧性配合、细化组织并消除内应力;若没有硬度与金相复验,不得按调质后的更高数值取用。
- 10.9 级受力螺栓镀锌后为什么必须去氢?电镀过程中钢基体会吸收氢原子,高强度螺栓对氢脆敏感,氢聚集在应力集中处会诱发延迟断裂,断裂常发生在拧紧后几小时到几天。10.9 级及以上镀锌件必须按工艺要求在镀后规定时间内完成去氢处理。
- 埋件板用 Q235 钢板还是球墨铸铁件?看承压与构造需要。Q235 钢板强度与韧性好、厚度可精确控制、板面平整度高,大板径时更合适;QT450-10 铸件能一次成型出定位台肩与锥面配合结构,适合构造复杂的部位。两者都要按局部承压应力验算,C30 取 14.3MPa。
- 同一个爬升单元能混用球铁件和钢件吗?不建议。两者弹性模量相差约 15%~20%,同一荷载下变形量不同,刚度大的件先受力,卸载后留下残余应力,荷载会在附着点之间反复转移并加速疲劳。同一爬升单元应使用同材质、同规格、同批次的件。
- 材质单只有化学成分没有力学性能,能用吗?不能作为强度依据。化学成分只能证明牌号归属,抗拉强度、屈服强度和延伸率必须由力学性能报告给出,球墨铸铁还要注明是单铸试块还是附铸试块。缺项时应按批补做拉伸试验,报告的代表数量要能覆盖到货批量。
- 周转过的旧爬锥件,承载力怎么折减?按周转轮次与外观分级。周转 5 轮以上、或锥面与螺纹有明显磨损锈蚀的,允许承载力按 0.85 折减;螺纹牙顶变尖、锥面椭圆化、出现裂纹或缩松外露的件直接报废,不得折减后继续使用。设计周转按 20 次以上考虑。