圆盘螺母多少钱一个?价格影响因素与采购成本解析
圆盘螺母(山型圆盘螺母、双耳圆盘螺母、普通圆盘螺母)是模板加固里的小件,单价不高,但用量大、一买就是几千上万个。采购上的难点从来不是「多少钱一个」,而是一个能用几次、一次装拆花多少人工。
先把量级摆出来:以对拉螺杆间距 500mm×500mm 计算,每平方米需要 8 个圆盘螺母;一个模板面积 1 万 m² 的住宅项目,圆盘螺母用量在 8 万个量级。这个数量下,单价差 0.1 元就是 8000 元,而每个螺母每次装拆多花 10 秒,就是几十个工日的差别。下面把影响单价的因素、单价的构成算法、三种类型的全周期成本、询价口径与现场判定方法一次讲清,全部计算都写明符号、单位和可复核的中间结果。
一、圆盘螺母价格受什么影响?
答案:影响单价的主要是五项——配套规格、结构类型、材质与工艺、表面处理、采购量与交货条件。前四项决定「一件值多少钱」,第五项决定「这批货按什么价结算」。只报数量不报前四项,任何报价都没有可比性。
1. 规格(配套螺杆直径)
圆盘螺母按配套的对拉螺杆分 D12、D15、D20 三档。内螺纹必须与螺杆的梯形螺纹牙型、螺距一致:D20 配套的螺母内孔更大、壁厚更厚、用料更多,价格明显高于 D12 配套;D12 与 D15 配套常用同一盘径(100mm),价差主要来自内螺纹的加工量。
规格不只是「能不能拧上」的问题。配合过松时旋合扣数不足,受力牙数减少,同样的拉力下牙面压应力成倍上升,几次周转就滑牙。所以询价的顺序是先定螺杆规格、再定螺母规格,不能反过来按「手里剩的螺母」去配螺杆。
不同规格之间的能力差距远大于价差。同样按安全系数 2.0 折算,D12 配套件的设计允许拉力是 25.0kN,D15 配套是 40.5kN,D20 配套是 73.5kN,后两者分别是 D12 的 1.62 倍和 2.94 倍。规格升一档,能力涨六成以上,价格涨不了这么多——这是选型时最该抓住的一点。螺杆与锁紧件的配合关系可对照 圆盘螺母产品参数 核对。
2. 类型(普通 / 山型 / 双耳)
| 类型 | 结构特征 | 工艺复杂度 | 价格水平(相对,量级参考) | 典型用途 |
|---|---|---|---|---|
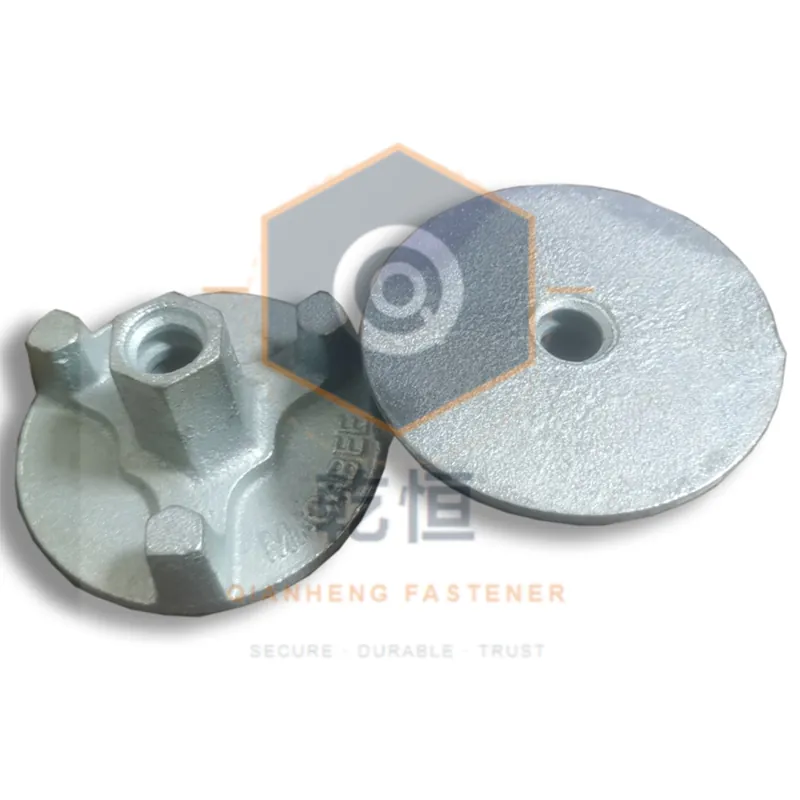
| 普通圆盘螺母 | 平面盘面,结构最简单 | 低 | 1.00(基准) | 常规锁紧、清水面、周转次数少的部位 |
| 山型圆盘螺母 | 盘面带山型卡槽或凸台 | 中 | 1.15 – 1.30 | 配山型卡座使用的墙模、柱模 |
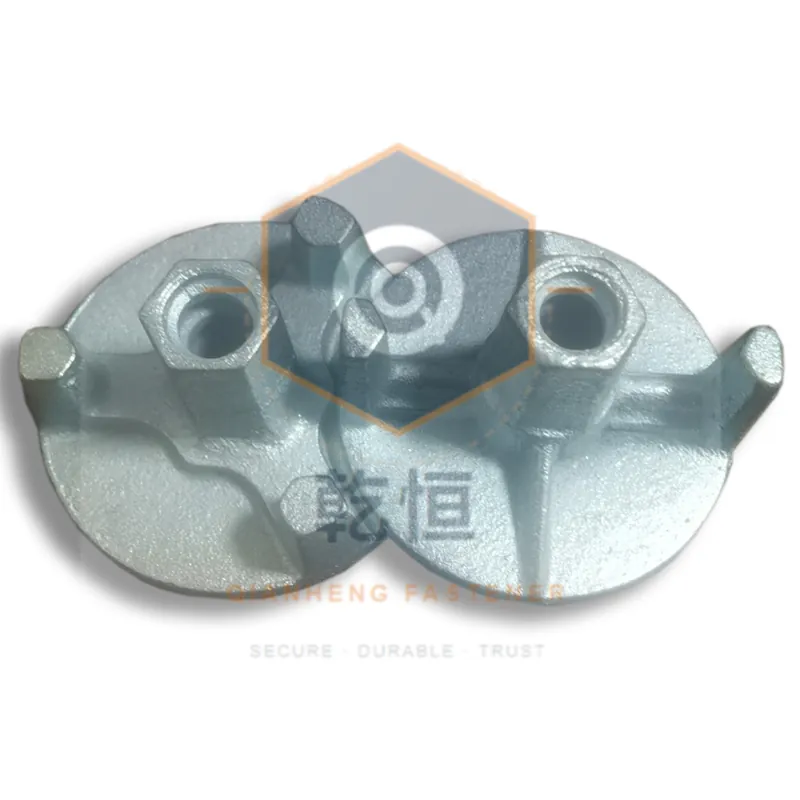
| 双耳圆盘螺母 | 盘面两侧带耳部,可徒手着力 | 中高 | 1.30 – 1.55 | 徒手快拆、高周转、赶工部位 |
价格排序是固定的:普通款最低,山型居中,双耳最高。价差的来源是工序——山型要在盘面做出卡槽或凸台,双耳要在两侧成型出耳部,两道工序都增加模具投入和单件工时,也提高废品率。
但类型的选择不能只看单价。双耳款多花的钱能不能收回来,取决于周转次数和人工单价,算法见第四节。
3. 材质与工艺
- Q235 碳素结构钢铸造:屈服强度不低于 235MPa、抗拉强度 370 – 500MPa,常规工程主流,铸造性与经济性最好。
- 45# 优质碳素结构钢铸造:屈服强度不低于 355MPa、抗拉强度不低于 600MPa,强度和耐磨性更高,高周转工程更划算,材料成本约为 Q235 的 1.2 – 1.5 倍。
- 成型工艺:铸造件的模具摊销、浇注与清砂工时构成主要工序成本,批量越大,模具摊销到单件的比例越低。
材质差异可以量化:同为 D12 配套,45# 的保证承载力约 50kN,Q235 约 35kN,强度差约 43%。材质选低的代价不只是「差点强度」,而是相同承载力下要用更大规格或更密间距,螺母数量、安装工时、背楞排数会同步增加。
4. 表面处理
本色(发黑或不处理)最便宜,电镀白锌(蓝白钝化)略贵,彩锌(彩色钝化)再高一些,因为钝化液与工序成本更高。价差的量级小于材质差异,但对周转寿命的影响不小:干燥环境下三者差别有限,地下室、沿海、多雨地区差别明显。
清水混凝土部位要特别注意表面处理。盘面锈蚀会在模板背面留下锈迹,渗到混凝土表面形成难以处理的色差,这类部位选彩锌或热镀锌更稳妥。
5. 采购量与交货条件
圆盘螺母是铸造件,数量每上一档,单价就下一档。几千个和几万个的单价差幅在 20%–40%(量级参考),成套采购(螺杆 + 圆盘螺母 + 方垫板)还能再省一次包装与运费。
交货条件经常被忽略,却直接影响可比价。同一批货,报价是否含税、是否含运、包装形式、交期长短、结算方式,会让「单价」相差 5%–15%。比价前必须把所有报价折算到同一口径,折算方法见第六节。
二、圆盘螺母规格与参数速查表
答案:圆盘螺母的核心参数只有五项——配套螺杆规格、常用盘径、盘面承压面积、单件重量、盘下压强。列成表,选型与核算一次完成,不用来回确认。
| 项目 | D12 配套 | D15 配套 | D20 配套 |
|---|---|---|---|
| 螺杆螺纹大径 | 12mm | 15mm | 20mm |
| 螺母内螺纹 | 配套梯形螺纹,牙型角 30°,牙根厚、自锁性好,适合反复装拆与浆料污染环境 | ||
| 常用盘径 | 100mm(盘面承压面积 π×50² = 7854mm²) | ||
| 单件重量(量级) | 约 0.425kg | 略增(内螺纹加大、壁厚增加) | 明显增加 |
| 配套螺杆设计允许拉力(45#,K=2.0) | 25.0kN | 40.5kN | 73.5kN |
| 盘下平均压强(允许拉力 ÷ 7854mm²) | 3.18MPa | 5.16MPa | 9.36MPa |
| 推荐终拧扭矩 | 25 – 40N·m(上限不超过 50N·m) | 按规格相应提高,以不使螺杆产生永久伸长为限 | |
| 周转次数 | 保养得当 20 次以上 | ||
1. 单位面积用量与重量核算
圆盘螺母的用量由螺杆间距决定,公式是:
n = 2 × 10⁶ ÷ (a × b)
式中 n 为每平方米所需圆盘螺母个数(个/m²);a 为对拉螺杆水平间距(mm);b 为竖向间距(mm);系数 2 表示每根螺杆两端各配一个螺母;10⁶ 为 mm² 到 m² 的换算系数。
| 螺杆间距(mm) | 螺杆根数(根/m²) | 圆盘螺母(个/m²) | 螺母重量(kg/m²,按 0.425kg/个) |
|---|---|---|---|
| 400 × 400 | 6.25 | 12.50 | 5.31 |
| 500 × 500 | 4.00 | 8.00 | 3.40 |
| 500 × 600 | 3.33 | 6.67 | 2.83 |
| 600 × 600 | 2.78 | 5.56 | 2.36 |
| 600 × 800 | 2.08 | 4.17 | 1.77 |
这张表有两个直接用途。第一是下单数量:模板面积 2000m²、螺杆间距 500mm×500mm,圆盘螺母需要 2000 × 8.00 = 16000 个,必须按「螺杆根数 × 2」下单,只按根数下单会少一半。第二是运输与搬运:16000 个圆盘螺母重 16000 × 0.425 = 6800kg,接近 7 吨,车辆和现场堆场要提前安排。
间距对用量的放大是指数级的:间距从 600mm×600mm 收到 400mm×400mm,螺母数量从 5.56 个/m² 涨到 12.50 个/m²,增加 2.25 倍。所以「能不能放宽一个间距档」对总成本的影响,远比「单件砍价 0.1 元」大。
2. 盘下压强核算:为什么盘径不能随便缩小
圆盘螺母的作用是把螺杆的集中拉力分散到背楞上,压强算法是:
p = N ÷ A_disc
式中 p 为盘下平均压强(MPa);N 为单根螺杆拉力(kN);A_disc 为盘面承压面积(mm²,盘径 100mm 取 7854mm²)。
| 锁紧件形式 | 承压面积(mm²) | 25.0kN 时压强(MPa) | 40.5kN 时压强(MPa) | 相对 100mm 盘径的面积比 |
|---|---|---|---|---|
| 盘径 100mm 圆盘螺母 | 7854 | 3.18 | 5.16 | 1.00 |
| 盘径 90mm | 6362 | 3.93 | 6.37 | 0.81 |
| 盘径 80mm | 5027 | 4.97 | 8.06 | 0.64 |
| 盘径 60mm | 2827 | 8.84 | 14.33 | 0.36 |
| 普通平垫圈 φ30 量级 | 约 707 | 35.4 | 57.3 | 0.09 |
| 100mm 圆盘螺母 + 100×100×6 方垫板 | 10000 | 2.50 | 4.05 | 1.27 |
判据分两种情况。背楞是双钢管时,钢材局部承压能力远高于表中数值,盘径主要起几何作用:螺杆穿在两根 φ48 钢管之间,盘面必须同时压住两根,并排外缘总宽约 96mm,加上装配间隙正好落在 100mm。背楞是木方时就必须核对压强——常用松木、杉木的横纹承压强度设计值只有 2.5 – 2.9MPa 量级,盘径 100mm 在 25.0kN 下的 3.18MPa 已处于限值边缘,40.5kN 下的 5.16MPa 明显超限。正确做法是在螺母与木方之间加 100×100×6mm 方垫板,把承压面积扩大到 10000mm²,压强降到 2.50MPa;D15 配套即使加了 100mm 方垫板仍有 4.05MPa,应改用 150×150×6mm 垫板,承压面积 22500mm²,压强降到 1.80MPa。木方上不加垫板直接用圆盘螺母,会把木方压出深坑,背楞在螺杆位置塌陷,模板随即失去约束。
三、单价是怎么构成的:材料、工序与摊销
答案:单件价可以拆成三块——材料费、工序工时费、模具与管理摊销。看清这个结构,就知道哪些价能谈、哪些价不该压。
材料费由单件重量与材质决定:盘径 100mm、约 0.425kg 的铸造件,材料费基本与重量成正比。工序工时费包括造型、浇注、清砂、内螺纹加工与表面处理。内螺纹是加工量最大的一道:螺纹规格越大、牙型越深,单件工时越长,这正是 D20 配套件明显贵于 D12 配套件的主要原因。表面处理是独立工序,电镀按面积和重量计价,钝化方式不同成本也不同。
模具与管理摊销与数量强相关,可以写成:
P = C_m × m + C_w + C_mold ÷ Q + C_o
式中 P 为单件价(元/个);C_m 为材料单价(元/kg);m 为单件重量(kg);C_w 为单件工序工时费(元/个);C_mold 为模具与试模总投入(元);Q 为批量(个);C_o 为表面处理、包装与管理摊销(元/个)。
看这个式子就明白批量为什么影响这么大:模具项 C_mold ÷ Q 随批量线性衰减,批量越大衰减越彻底。这就是同样材质、同样盘径的产品,几千个和几万个报价能差 20%–40% 的原因。反过来,如果某份报价在数量翻倍后单价几乎没动,说明报价里没有真实体现模具摊销,或者本身批量已经很大,此时继续压价的余地主要落在工序与包装上,而不是材料上。
四、别只看单价:算总成本
答案:圆盘螺母是周转件,该比的是单件全周期成本,也就是「采购价 + 全部周转次数的人工费」。按周转 20 次、单件单次装拆 0.0100 工时、人工 40 元/工时(量级参考)计算,一个 1.00 元/个的螺母全周期成本是 9.00 元/个,其中采购价只占约 11%,人工占约 89%。
1. 全周期成本公式与演算
LCC = P + N × t × R
式中 LCC 为单件全周期成本(元/个);P 为单件采购价(元/个);N 为周转次数(次);t 为单件单次装拆工时(工时/个·次);R 为人工综合单价(元/工时)。
下表以普通款 1.00 元/个作为示例基准价,仅用于演示算法,实际单价以报价为准;工时为量级参考。
| 类型 | 采购价(元/个,示例基准) | 单件单次装拆工时 | 人工费(20 次周转,元/个) | 全周期成本(元/个) |
|---|---|---|---|---|
| 普通圆盘螺母 | 1.00 | 0.0100(36 秒) | 8.00 | 9.00 |
| 山型圆盘螺母 | 1.20 | 0.0100(36 秒) | 8.00 | 9.20 |
| 双耳圆盘螺母 | 1.45 | 0.0067(24 秒) | 5.36 | 6.81 |
演算写全:普通款人工费 = 20 × 0.0100 × 40 = 8.00 元/个;双耳款 = 20 × 0.0067 × 40 = 5.36 元/个。人工相差 2.64 元/个,而采购价只贵 0.45 元/个,净省 2.19 元/个,全周期成本低 24%。
2. 盈亏平衡的周转次数
双耳款的溢价什么时候收回来?把两类成本写相等,解出周转次数:
N* = ΔP ÷ (Δt × R)
式中 N* 为盈亏平衡周转次数(次);ΔP 为单件价差(元/个,取 1.45 − 1.00 = 0.45);Δt 为单件单次节省的装拆工时(工时/个·次,取 0.0100 − 0.0067 = 0.0033);R 为人工单价(元/工时,取 40)。
代入得 N* = 0.45 ÷ (0.0033 × 40) = 0.45 ÷ 0.132 = 3.4 次。也就是说,周转到第 4 次开始,双耳款的总成本就低于普通款;按 20 次周转算净省 2.19 元/个。反过来,如果项目只用 2 到 3 次就结束、螺母不再回收,双耳款的溢价收不回来,选普通款更划算。
这条判据可以直接用:预计周转超过 4 次、人工单价不低于 40 元/工时,选双耳款;周转 3 次以内的一次性部位,选普通款。山型款定位不同——它解决的是与山型卡座的配套问题,不是靠省人工,价差应在配套件整体里评估。
3. 单方成本:把螺母放进整个配件体系看
单方螺母成本 = n × LCC ÷ N(元/m²·次),即每平方米模板每一次周转分摊的螺母成本。以 500mm×500mm 间距(n = 8.00 个/m²)、普通款 LCC = 9.00 元/个、周转 20 次计:
C = 8.00 × 9.00 ÷ 20 = 3.60 元/m²·次
其中采购摊销 8.00 × 1.00 ÷ 20 = 0.40 元/m²·次,人工 8.00 × 8.00 ÷ 20 = 3.20 元/m²·次,人工占 89%,与单件口径一致。把间距放宽到 600mm×600mm,n 从 8.00 降到 5.56 个/m²,单方成本降到 5.56 × 9.00 ÷ 20 = 2.50 元/m²·次,下降 30.5%。
「别只看单价」的含义就是:先看间距能否放宽(决定用量),再看类型能否省人工(决定全周期成本),最后才谈单价。
五、普通 / 山型 / 双耳:三种圆盘螺母横向对比
答案:三种结构的差别集中在配套对象、拆装方式、相对单价、全周期成本四项。普通款通用、最便宜;山型款为山型卡座配套;双耳款为徒手快拆和多次周转设计。选错结构的代价不是贵一点,而是装不上或者拆不下来。
| 对比项 | 普通圆盘螺母 | 山型圆盘螺母 | 双耳圆盘螺母 |
|---|---|---|---|
| 结构特征 | 平面盘面,结构最简单 | 盘面带山型卡槽或凸台 | 盘面两侧带耳部,可徒手着力 |
| 配套对象 | 通用,直接压双钢管或方垫板 | 与山型卡座、山型卡配套使用 | 通用,用于高周转与快拆部位 |
| 相对单价(量级参考) | 1.00(基准) | 1.15 – 1.30 | 1.30 – 1.55 |
| 拆装方式 | 扳手,需工具 | 扳手,需工具 | 可徒手初拧,工具只用于终拧 |
| 单件单次装拆工时(量级参考) | 0.0100 工时(36 秒) | 0.0100 工时(36 秒) | 0.0067 工时(24 秒) |
| 周转 20 次的全周期成本 | 9.00 元/个 | 9.20 元/个 | 6.81 元/个 |
| 盘下压强(100mm 盘径,25.0kN) | 3.18MPa,三者相同(盘径与承压面积一致) | ||
| 周转次数 | 保养得当 20 次以上,三种结构一致 | ||
| 典型用途 | 常规锁紧、清水面、周转次数少的部位 | 配山型卡座的墙体与柱模 | 赶工期、高周转、拆装频繁的部位 |
读这张表要抓两点。第一,单件价排序与全周期成本排序是相反的:双耳款单件最贵,但周转 20 次后全周期成本最低。第二,山型款的价差不能单独评估,它的价值体现在与山型卡座的配合上,配套件整体成本才是决策依据。
还有一条与价格无关但影响更大的约束:同一浇筑分区内不混用不同类型、不同规格的圆盘螺母。不同类型的盘下压强与接触形式不同,混用会让各螺杆预紧不一致;不同批次的螺纹公差也有差异,配合松的先滑移,荷载随即转移到相邻螺杆。领料按类型、规格分框发放最省事;结构差异可对照 圆盘螺母类型对比 核对。
六、怎么询价省成本?
答案:省成本的关键不是压价,而是让报价变得可比。参数报全、口径统一、成套询价、按量分档,这四件事做到,收益通常大于单纯砍价。
| 必报参数 | 具体内容 | 不报会怎样 |
|---|---|---|
| 配套螺杆规格 | D12 / D15 / D20 | 内螺纹不匹配,报价无意义,还可能到货拧不上 |
| 螺母类型 | 普通 / 山型 / 双耳 | 价格差 15%–55%,报价无法比较 |
| 材质 | Q235 / 45# | 承载力差约 43%,用错直接影响加固安全 |
| 盘径 | 常用 100mm,或按图纸指定 | 盘径缩水会压塌木方背楞 |
| 表面处理 | 本色 / 白锌 / 彩锌 | 影响周转寿命与清水面色差 |
| 数量 | 按「套」算:螺杆根数 × 2 | 按根数下单会少一半,中途断供 |
| 交货条件 | 交货地、交期、是否含税含运、包装要求 | 单价看着低,加上运费和税反而更贵 |
| 质量证明 | 是否需要材质检测报告、是否要工地送检 | 低价件拿不出报告,进场送检过不了,返工成本远超差价 |
1. 把不同报价折算到同一口径
拿到几份报价后,先做三步折算再比较:
- 折算含运单价:P_含运 = 总价 ÷ 数量 + 运费 ÷ 数量(元/个)。数量越大运费摊薄越明显,小批量报价里运费占比可能超过 5%。
- 折算同一材质与盘径:把 Q235、盘径 80mm 的报价折算到 Q235、盘径 100mm 的口径再比。45# 换 Q235 承载力低约 30%;盘径 100mm 缩到 80mm,承压面积减少 36%。
- 折算全周期成本:按 LCC = P + N × t × R 算一遍,周转次数取项目实际预计值。这一步最容易跳过,也最容易改变结论。
2. 按批量分档下单
可行做法是把整个项目(含后续楼层)的用量一次报出、分批发货:报价按总量谈,交货按施工进度分,既拿到大批量的单价,又不占用堆场与资金。但要把分批发货的运费、包装和管理责任写清楚,否则省下的单价会被物流吃掉。
3. 成套询价与样品确认
螺杆 + 圆盘螺母 + 方垫板成套询价,总价通常低于分开采购,也能避免「螺杆到了螺母没到」造成的停工。批量前先要样品,用配套螺杆手拧确认旋合:应能顺滑旋入 3 到 5 扣,无别扣、无卡涩。样品不确认就大批量下单,一旦螺纹配合有问题,退换货的时间成本远高于样品环节省下的几天。
七、现场判定法:五步判断圆盘螺母的质量
答案:到货后在现场用五个动作就能筛掉大部分不合格件——看盘面、手拧螺纹、量盘径、称单重、验镀层。不用仪器,10 分钟能抽查一批。
| 步骤 | 动作 | 合格判据 | 不合格表现与后果 |
|---|---|---|---|
| 一看盘面 | 逐件翻转目视盘面与边缘 | 盘面平整无翘曲,边缘无飞边毛刺,无砂眼、缩孔、气孔 | 有砂眼缩孔的件会从缺陷处开裂;飞边顶住背楞,盘面贴不实 |
| 二手拧螺纹 | 取配套螺杆手拧螺母,从头拧到底再退出 | 全程顺滑,旋入 3 – 5 扣无别扣、无卡涩,螺母不晃动 | 拧不动或晃动,说明螺纹公差或牙型不对,受力牙数不足,几次周转就滑牙 |
| 三量盘径 | 用卡尺量盘面直径,抽 10 件 | 实测盘径与标注一致(常用 100mm),偏差不超过 1mm | 盘径缩水到 90mm,承压面积减少 19%,25.0kN 下压强升到 3.93MPa,木方上必压出深坑 |
| 四称单重 | 抽 10 件称重取平均 | 与标注值偏差不超过 5%(D12 常用件约 0.425kg) | 明显偏轻说明壁厚减薄或盘径缩小,承载力与耐磨性同步下降 |
| 五验镀层 | 目视并用手擦拭,必要时做盐雾对比 | 锌层均匀,银白(白锌)或黄绿彩虹色(彩锌),无起皮、发白、堆积 | 镀层起皮脱落,裸露钢面迅速锈蚀,清水面留下锈迹 |
称重的判据要说清楚:盘径和壁厚都是重量的来源。同样 0.425kg 的件,盘径缩到 90mm 时壁厚必然要加才能凑够重量,看上去「重量没少」,实际承压面积已经不够。所以称重必须和量盘径一起做;反过来只量盘径不称重也不行——盘径够大但壁厚不足的件会从螺纹部位先失效。盘径 100mm 缩到 90mm,承压面积从 7854mm² 降到 6362mm²(减少 19%),25.0kN 下压强从 3.18MPa 升到 3.93MPa,超出木方 2.5 – 2.9MPa 限值 35% 以上。
抽查建议按「每批不少于 10 件、不少于该批数量的 5%」执行,其中手拧螺纹与量盘径两项必做。有条件的项目可取样送检,把「凭手感判断」换成可追溯的数据。
八、进场验收与施工要点
答案:验收管的是「件对不对」,施工管的是「用对不对」,两者各有一组可量化判据。件再好,旋合扣数不够或者扭矩超限,一样会滑牙、拉长、报废。
1. 进场验收要点
| 验收项 | 方法 | 判据 |
|---|---|---|
| 规格与类型 | 核对包装标识与送货单 | 配套螺杆规格、类型、材质、表面处理与订单一致,同批不混规 |
| 螺纹配合 | 用配套螺杆手拧通止 | 顺滑旋入 3 – 5 扣,无别扣、无卡涩;装好后端头外露 1 – 3 扣 |
| 盘径与厚度 | 卡尺抽量,每批不少于 10 件 | 盘径 100mm 偏差不超过 1mm;盘面厚度均匀,无局部减薄 |
| 单件重量 | 抽 10 件称重取平均 | 与标注值偏差不超过 5%(D12 常用件约 0.425kg) |
| 外观与缺陷 | 目视盘面、边缘、螺纹根部 | 无裂纹、无砂眼缩孔、无飞边毛刺、无锈蚀起皮 |
| 镀层 | 目视,有要求时抽样做盐雾对比 | 锌层均匀;白锌约 24 – 72 小时、彩锌约 48 – 120 小时出白锈(量级参考) |
| 质量证明 | 索取材质检测报告并登记批号 | 报告材质与到货一致;需送检的项目按计划取样 |
2. 施工要点
| 要点 | 具体要求 | 判据 |
|---|---|---|
| 盘面朝向 | 大面朝背楞,且必须同时压住双钢管 | 盘面与背楞贴合无缝隙;盘径 100mm 覆盖两根 φ48(并排外缘总宽约 96mm) |
| 方垫板 | 背楞为木方时必须加垫板 | 100×100×6mm 垫板把压强从 3.18MPa 降到 2.50MPa;D15 配套改用 150×150×6mm,40.5kN 下压强降到 1.80MPa |
| 旋合扣数 | 不少于螺母总扣数的 80%,且不少于 5 扣 | 配套梯形螺纹螺距下 5 扣对应旋合长度约 15mm;端头外露 1 – 3 扣 |
| 终拧扭矩 | 用扭力扳手控制,严禁风炮终拧 | D12 配套(45#)25 – 40N·m,上限不超过 50N·m,以不使螺杆产生永久伸长为限 |
| 浇筑前复紧 | 木模体系在浇筑前 2 小时内整体复紧 | 按 10% 比例用扭力扳手抽查,重点抽查最下面三排 |
| 拆模与回收 | 拆模后 24 小时内剔净水泥浆、过丝、涂防锈油、按规格分框码放 | 螺纹手拧顺滑,表面无锈蚀起皮;周转次数目标 20 次以上 |
扭矩的取值依据可以算出来。按 T = K·d·F 估算,式中 T 为扭矩(N·m);K 为扭矩系数(钢-钢有润滑表面取 0.2);d 为螺纹公称直径(m);F 为预紧力(N)。D12 取设计允许拉力 25.0kN 的 60% 作为预紧力,即 15.0kN,则 T = 0.2 × 0.012 × 15000 = 36N·m,正落在 25 – 40N·m 的推荐区间内。超过 50N·m 就是拿螺杆的塑性变形换「拧得紧」的错觉——螺杆一旦被拉长,螺距变化、螺母旋不回去,周转一次即报废。
浇筑前复紧这一条不能省。木方和木胶合板吸水后会压缩,前一晚按标准扭矩拧紧的螺母,第二天开盘时预紧力可能衰减三成以上。复紧不是「再拧紧一点」,而是用扭力扳手按 10% 比例抽查,低于推荐下限的整排补拧,重点是受力最大的最下面三排。
九、常见错误六条
答案:下面六条按「表现 → 为什么错 → 正确做法」展开,每一条都对应前面某一组数字,可以直接当作采购清单与技术交底的反面参考。
错误 1:只比单价,不看周转次数
表现:两家报价,普通款 1.00 元/个、双耳款 1.45 元/个,直接选普通款。为什么错:圆盘螺母是周转件,采购价只占全周期成本约 11%,人工占约 89%。按周转 20 次、人工 40 元/工时计算,普通款全周期成本 9.00 元/个,双耳款 6.81 元/个,双耳款反而低 24%。正确做法:按 LCC = P + N × t × R 算全周期成本;预计周转超过 4 次选双耳款,3 次以内的一次性部位选普通款。
错误 2:按螺杆根数下单,不按套数下单
表现:螺杆要 8000 根,就下单 8000 个圆盘螺母。为什么错:每根对拉螺杆两端各配一个螺母,螺母数量是螺杆根数的 2 倍,8000 根对应 16000 个。少下一半的后果是施工到一半断供,要么停工等货,要么临时拿别的规格凑数,凑数就是混用。正确做法:按 n = 2 × 10⁶ ÷ (a × b) 算出每平方米个数,乘以模板面积,再按 5%–10% 的损耗备量。2000m²、500mm×500mm 间距对应 16000 个,备量后按 17000 个下单。
错误 3:用小盘径垫片替代 100mm 圆盘螺母
表现:圆盘螺母不够,拿普通平垫圈或小块钢板顶替,觉得「反正都是垫着压紧」。为什么错:盘径 100mm 的承压面积是 7854mm²,φ30 平垫圈只有约 707mm²,相差 11 倍。25.0kN 下圆盘螺母的盘下压强是 3.18MPa,平垫圈骤升到 35.4MPa,压在木方上必然压出深坑,背楞在螺杆位置塌陷,模板随即失去约束。正确做法:必须用盘径 100mm 的圆盘螺母;背楞为木方时再加 100×100×6mm 方垫板,把压强降到 2.50MPa。
错误 4:把盘径和材质一起「优化」掉
表现:订单写的是 45#、盘径 100mm,到货是 Q235、盘径 90mm,价格便宜两成。为什么错:盘径从 100mm 缩到 90mm,承压面积减少 19%,25.0kN 下压强从 3.18MPa 升到 3.93MPa,超过木方 2.5 – 2.9MPa 的横纹承压限值;材质从 45# 降到 Q235,承载力低约 30%。这类「省」下来的钱,最后都以背楞塌陷和模板返工的形式付出去。正确做法:把盘径、材质、类型写进采购单,到货按第七节的五步法抽检,量盘径与称单重一起做。
错误 5:镀锌件与未镀锌件混用
表现:镀锌螺母配未镀锌螺杆,或者反过来,认为「能拧上就行」。为什么错:两种表面的摩擦系数不同,同一扭矩下的预紧力差异可达 30% 以上,扭矩控制形同虚设;未镀锌的螺杆在潮湿环境中先锈蚀,锈层把牙顶垫高,螺母旋不到底,旋合扣数不足。正确做法:镀锌螺母配镀锌螺杆,同一浇筑分区内表面处理保持一致;验收时用配套件手拧通止确认。
错误 6:忽略间距对成本的放大效应
表现:为了「保险」,把螺杆间距从 600mm×600mm 全线收到 400mm×400mm。为什么错:间距收密,圆盘螺母用量从 5.56 个/m² 涨到 12.50 个/m²,增加 2.25 倍;单方螺母成本从 5.56 × 9.00 ÷ 20 = 2.50 元/m²·次 涨到 12.50 × 9.00 ÷ 20 = 5.63 元/m²·次,同时背楞排数与安装工时同步增加。正确做法:间距由侧压力设计值和螺杆允许拉力算出来,不是拍出来的;算出的间距不小于 500mm×500mm 就按计算结果取,算出需要小于 500mm×500mm 时应升级螺杆规格,而不是一味加密。
十、参考报价怎么拿?
答案:拿到可用报价的前提是参数齐、口径同、数量准。按第六节的清单把八项内容一次报全,再要求报价按同一口径回复,通常一两轮就能拿到可以直接比较的报价。
1. 报价回复里应该写清的六项
| 报价项 | 要求写清的内容 | 作用 |
|---|---|---|
| 单件价 | 元/个,注明材质、盘径、类型、表面处理 | 比价的基础口径 |
| 计量口径 | 按个计价还是按重量计价;单件理论重量 | 防止「按重量卖、按个数发」的口径差 |
| 税与运 | 是否含税及税率;是否含运及运费计算方式 | 折算成含运含税单价后才能比 |
| 批量阶梯 | 不同数量档对应的单价 | 决定是否分批下单 |
| 交期与包装 | 交期天数、包装形式、最小起订量 | 影响现场堆场与人工 |
| 质量文件 | 是否提供材质检测报告;是否配合送检取样 | 进场验收与报审的依据 |
2. 参考价怎么用
参考价的作用是判断报价是否落在合理区间,而不是拿去压价。用法有三条:第一,把参考价按材质系数与盘径折算到自己的口径;第二,按第四节的公式折算成全周期成本与单方成本;第三,把数量档的阶梯价格拿来规划分批下单的节点。
判断报价是否合理,还可以用「模具摊销」做粗略校验:铸造件在大批量下的单件价理论上应明显低于小批量,如果两家报价在数量翻倍后单价完全不动,需要问清原因——是批量早已足够大,还是报价里没有真实体现成本结构。规格体系、用量算法与配套件参数,可对照 圆盘螺母规格大全 与 全周期成本模型 一起核对。
常见问题
- 圆盘螺母多少钱一个,价格由什么决定?单价由配套规格(D12/D15/D20)、类型(普通/山型/双耳)、材质(Q235 或 45#)、表面处理与采购量五项决定。同材质同盘径下,双耳款比普通款高约 30%–55%;数量每上一档,单价可下浮 20%–40%,两个幅度都是量级参考。
- 100mm 盘径的圆盘螺母为什么不能换成小垫片?承压面积差得多:盘径 100mm 的盘面积 7854mm²,φ30 平垫圈只有 707mm²,相差 11 倍。25.0kN 下圆盘螺母盘下压强 3.18MPa,平垫圈升到 35.4MPa,压在木方上必然压出深坑。
- 木方背楞上用圆盘螺母,要不要加方垫板?要加。木方横纹承压强度设计值只有 2.5–2.9MPa,盘径 100mm 在 25.0kN 下的压强 3.18MPa 已触限;加 100×100×6mm 方垫板后压强降到 2.50MPa,D15 应改用 150×150×6mm。
- 双耳圆盘螺母比普通款贵,值得买吗?看周转次数:双耳款贵 0.45 元/个,每次装拆省 12 秒,按 40 元/工时算,盈亏平衡点是 3.4 次周转。周转 20 次时成本 6.81 元/个,普通款 9.00 元/个,低 24%;只用 2 到 3 次的部位选普通款。
- 一个项目要备多少圆盘螺母?按每根螺杆两端各一个算,数量是螺杆根数的 2 倍。间距 500mm×500mm 时每平方米 8.00 个(n = 2×10⁶ ÷ (a×b)),2000m² 需要 16000 个,再按 5%–10% 备量。只按根数下单会少一半。
- 圆盘螺母能周转多少次,旧件要不要折减?保养得当可周转 20 次以上,但旧件承载能力要折减。螺纹牙顶磨损和锈蚀会减小有效截面并加剧应力集中,周转 5 轮以上或已明显锈蚀的件,允许拉力按 0.85 折减;出现牙顶变尖、螺距目视变化、盘面裂纹的件直接报废。
- 圆盘螺母和螺杆规格不匹配会有什么后果?首先是拧不上或者晃动。内螺纹与螺杆的梯形螺纹牙型、螺距必须一致,配合过松时旋合扣数不足,受力牙数减少,同样拉力下牙面压应力成倍上升,几次周转就滑牙。同一浇筑分区混用不同批次,还会让配合松的先滑移,荷载转移到相邻螺杆。
- 询价时应该报哪些参数才拿得到可用报价?至少报全八项:配套螺杆规格、螺母类型、材质、盘径、表面处理、数量(螺杆根数乘 2)、交货地与交期、是否需要材质检测报告。再要求报价写明是否含税含运、批量阶梯与包装形式。参数不全时单价没有可比性,最常见的假便宜就是不含运、盘径缩水和材质降级。