蝶形螺母怎么选?模板加固配件中的蝶形螺母全解析
蝶形螺母是模板加固体系里的通用连接件:它拧在对拉螺杆两端,配合山型卡、垫板把模板体系锁紧。它的长处是翼片提供了手拧着力点,拆装比六角螺母快;它的短处同样来自这个结构——底部支承面比圆盘螺母小得多,压在木方上容易压出凹坑。规格、材质、支承面这三件事选错一件,现场就会以胀模或滑牙的形式表现出来。
选型可以压缩成一条链条:先按对拉螺杆的螺纹大径定内螺纹规格,再按周转轮次和荷载定材质,最后按背楞材质决定要不要加方垫板。下文按用途、结构材质、选型、施工、误区、规格对照、锁紧件对比、现场判定、用量核算的顺序展开,算式均标注符号与单位。
一、蝶形螺母是干什么的?
答案:一句话,把对拉螺杆的拉力锁住,并提供一个不依赖扳手就能快速拧动和松开的着力点。它本身不承拉——拉力由螺杆承担,它做的是把螺杆的拉力传到背楞上,并且传递得足够均匀。
先看力是怎么走的:新浇混凝土的侧压力作用在面板上,面板传给次楞,次楞传给主楞(背楞,常见的是两根并排的 φ48 钢管,也有用木方的),背楞再通过锁紧件把力交给对拉螺杆,由螺杆受拉把两侧的力对冲抵消。蝶形螺母就在「背楞到螺杆」这一段上,一根螺杆两端各一个。链条的每一级都是受力件,但只有螺杆受拉,其余各级都受弯受压——这个差别决定了蝶形螺母的任务:它需要的是承压面积和旋合质量,不是抗拉强度。
- 锁紧对拉螺杆:配合山型卡、垫板把模板体系锁紧,是力流链条上的最后一个环节。
- 连接背楞:主楞与次楞交叉处、背楞分段搭接处,通过螺杆与蝶形螺母夹紧,靠摩擦把两根构件连成整体。
- 通用紧固:模板配件体系中的标准件,用量大,与螺杆按 1:2 配比消耗——一根螺杆配两个,缺一个都装不起来。
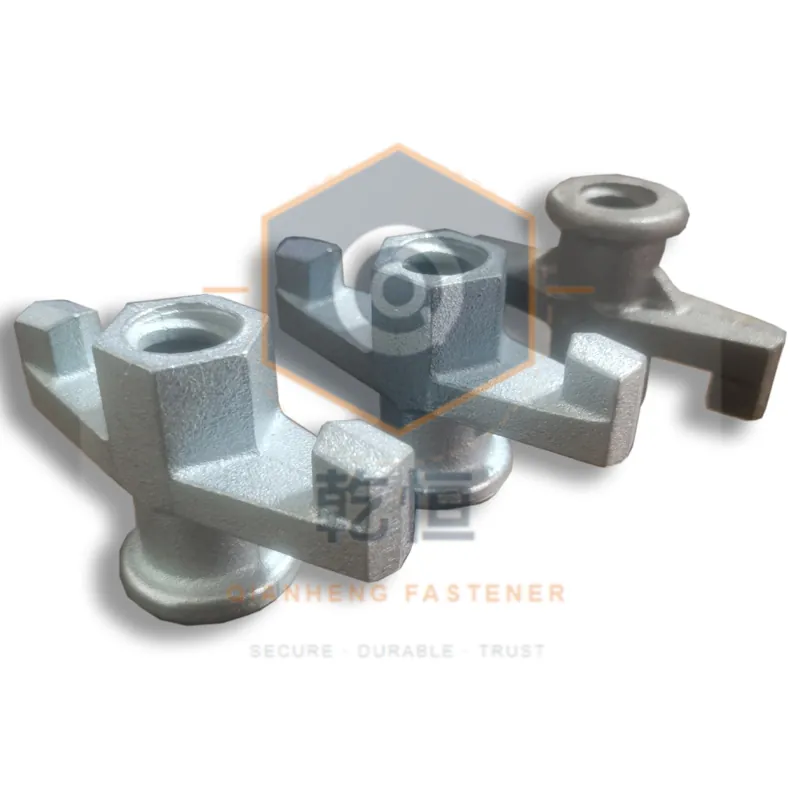
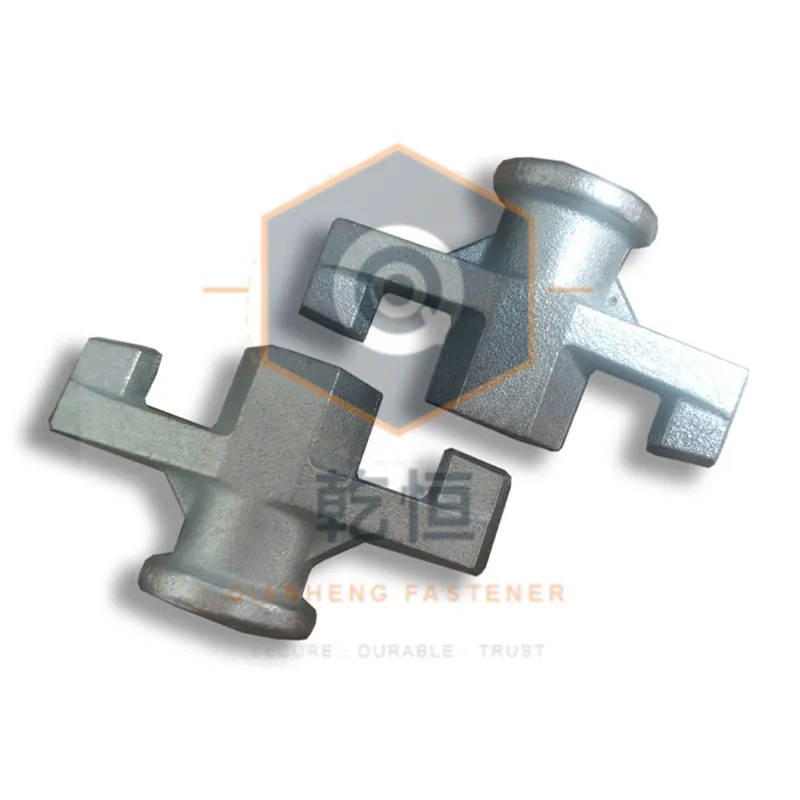
翼片的价值要单独说清。翼片是着力点,不是承压面。它的作用有两个:一是安装时不用找扳手就能把螺母带到贴合位置,拆模时也能迅速松开;二是让螺母在狭窄的背楞缝隙里也能被手指够到。真正承受压力的只有螺母底部的支承面,外径约 40mm 量级。这就是为什么蝶形螺母装在木方背楞上必须加方垫板;而装在双钢管背楞上不垫东西时,支承面会直接掉进两根钢管之间的缝里。
二、结构材质
答案:主体是 Q235 碳素结构钢或 45# 优质碳素结构钢,锻造或冲压成型后攻制与螺杆一致的内螺纹,表面做电镀锌或发黑。材质决定强度和耐磨寿命,结构决定它只能靠一个不大的支承面传力——这两条是后面所有选型判断的起点。
| 参数项目 | 规格 / 数值 | 说明 |
|---|---|---|
| 材质 | Q235 碳素结构钢 / 45# 优质碳素结构钢 | 分别按 GB/T 700、GB/T 699 |
| 抗拉强度 Rm | Q235 为 370 – 500 MPa;45# 不低于 600 MPa | 同规格两种材质的差别在这里 |
| 成型方式 | 锻造 / 冲压成型后攻丝 | 翼片与本体一体,无焊缝 |
| 内螺纹 | 与配套螺杆的螺纹大径、螺距、牙型一致 | 对拉螺杆为梯形螺纹时牙型角 30° |
| 表面处理 | 电镀锌(白锌 / 彩锌)或发黑 | 锌层 5 – 12 μm 量级 |
| 底部支承面外径 | 约 40 mm 量级 | 各厂结构不同,以到货实测为准 |
| 底部支承面面积 | 约 1257 mm²(按 φ40 计算,π×20²) | 承压能力的关键,见第七节 |
| 单重 | 0.15 – 0.35 kg 量级,随规格递增 | 用于运输与备料核算,见第九节 |
| 推荐终拧扭矩 | 25 – 40 N·m,上限不超过 50 N·m | 算式见第四节 |
| 周转次数 | 保养得当 20 次以上 | 拆模后 24 小时内保养 |
1. 材质:Q235 与 45# 的取舍
两者的差别不在好坏,而在强度与韧性的取舍。Q235 的抗拉强度区间是 370 到 500MPa,塑性好、断后伸长率高,超载时先变形再断,能给现场留出预警时间,而且焊接性好;45# 的抗拉强度不低于 600MPa,含碳量 0.42% 到 0.50%,更硬更耐磨,反复装拆时螺纹牙顶磨圆得慢,代价是塑性下降、焊接需要预热并缓冷,低温环境下抗冲击能力明显低于 Q235。
落到选型上是三句话:常规工程、周转轮次少的部位用 Q235;需要反复装拆、配套 D15 及以上规格螺杆的部位用 45#;如果蝶形螺母需要现场焊接或改制,优先 Q235 并按材质选焊接工艺。冬期施工时尤其要注意禁止用锤击翼片和端头。
2. 表面处理:电镀锌与发黑
电镀锌(白锌或彩锌)的锌层厚度在 5 到 12 微米量级,锌比钢活泼,镀层破损处能提供牺牲阳极保护;发黑(氧化膜)厚度只有微米量级,几乎只起到短期防锈和外观作用,没有牺牲阳极保护。选择依据是环境与周转轮次:潮湿环境和跨项目周转选电镀锌,干燥室内短期周转可以用发黑。
三、怎么选型?看三个参数
答案:三个参数按优先级排序是内螺纹规格 → 材质 → 螺纹精度。前两个错了会出安全问题,第三个错了主要影响拆装效率与周转寿命。除这三个参数外还有一条隐性约束——底部支承面与背楞是否匹配,这条放在第六、七节讲。
1. 配套螺杆规格
内螺纹必须与螺杆的螺纹大径、螺距、牙型三项同时对应,缺一项就装不上。对拉螺杆的公称规格 D12 / D15 / D20 指的就是螺纹大径,因此 D12 螺杆配 12mm 内螺纹的蝶形螺母,D15 配 15mm,D20 配 20mm。现场判定方法很直接:把蝶形螺母旋到配套螺杆上,手拧应能顺滑旋入 3 到 5 扣,无别扣、无卡涩;旋不到 3 扣说明螺距或牙型不匹配,旋起来旷动明显说明内螺纹大径偏大。
这里有一条与螺杆共通的规则:同一浇筑分区内各根螺杆共同约束同一块模板,各根受力与其抗拉刚度成正比。内螺纹偏大的一侧旷量大、螺纹只有部分牙受力,会先滑移,荷载随即向相邻螺杆转移,形成连环失效。所以混用不同规格、不同批次的蝶形螺母不是省料,是埋隐患。锁紧件与螺杆的配套关系,可对照 锁紧件选型避坑 一并核对。
2. 材质
- Q235 碳素结构钢:常规工程主流,塑性好、可焊、成本低,适合周转轮次少的薄墙、填充墙、二次结构。
- 45# 优质碳素结构钢:强度高、耐磨,适合高周转、大荷载、需要反复装拆的部位,配套 D15 及以上规格螺杆时优先。
判断口径可以量化:需要反复装拆 20 次以上、或配套 D15 及以上规格螺杆的部位,选 45#;周转 3 到 5 轮以内、侧压力不高的部位,Q235 够用。低温环境或有现场焊接需求时反过来优先 Q235。
3. 螺纹精度
判据是「丝扣顺畅、无毛刺、锁紧后不滑丝」。批量采购时的抽检方法是:按 3% 到 5% 取样,把蝶形螺母旋到配套螺杆上,手拧检查旋入扣数与别扣情况,再用扭力扳手加载到 25 到 40N·m,观察三项——螺母不滑牙、翼片不变形、螺杆不产生永久伸长,三项正常即判合格。旋合扣数的要求是不少于螺母总扣数的 80%,且不少于 5 扣;端头外露 1 到 3 扣,是判断旋合是否充分的直观依据。
四、施工要点
答案:安装是五步——配套发放、手拧贴合、扳手终拧、两端交替、浇筑前复紧,拆模后 24 小时内完成保养。每一步都有可以写进技术交底的数字判据。
- 配套使用:同一浇筑分区内使用同规格、同材质、同批次的螺杆与蝶形螺母,与山型卡、方垫板按体系配套。混堆混用是滑牙和偏心受力的源头。
- 手拧贴合再上扳手:先用翼片把螺母手拧到与背楞贴合,再上扳手终拧。手拧扭矩只有 8 到 15N·m 量级,相当于终拧扭矩的三到四成,只完成「贴合」,不完成「锁紧」。
- 终拧扭矩分档控制:D12、D15 配 45# 蝶形螺母推荐 25 到 40N·m,配 Q235 推荐 20 到 30N·m,上限一律不超过 50N·m。严禁用风炮或加长杆终拧。
- 两端交替拧紧,分 2 到 3 次:先各拧到六成扭矩,再交替补足,避免单边一次拧死导致模板倾斜、螺杆偏心受弯。
- 浇筑前复紧:木模体系在浇筑前 2 小时内整体复紧一遍。木方和木胶合板吸水后会压缩,前一晚拧紧的预紧力到开盘时可能衰减三成以上。按 10% 比例用扭力扳手抽查,重点检查最下面三排——下部处于满压区,受力最大。
- 拆模后保养:24 小时内剔净水泥浆、过丝、涂防锈油、按规格分框码放,这是把周转次数维持在 20 次以上的前提。
1. 终拧扭矩怎么算出来
拧紧扭矩按下式估算:T = K · d · F。式中 T 为扭矩(N·m),K 为扭矩系数(钢对钢有润滑表面取 0.2),d 为螺纹公称直径(m,D12 取 0.012),F 为预紧力(N)。预紧力常规按设计允许拉力的 50% 到 70% 取。
- 推荐值:D12 配 45# 钢螺杆的允许拉力为 25.0kN,预紧力取 60% 即 15.0kN,则 T = 0.2 × 0.012 × 15000 = 36 N·m,圆整为 25 到 40N·m。
- 手拧到底值多少:手拧扭矩取 10N·m,反算预紧力 F = T ÷ (K · d) = 10 ÷ (0.2 × 0.012) = 4167N ≈ 4.2kN,只占 25.0kN 的 16.7%。这就是「手拧紧」不等于「锁紧」的量化依据。
- 上限依据:45# 钢 D12 的屈服荷载约 29.8kN,对应扭矩 0.2 × 0.012 × 29800 ≈ 71.5N·m,取七成约 50N·m 作为不得超越的上限。超过这个数,就是在用螺杆与螺纹的塑性变形换「拧得紧」的错觉。
2. 浇筑过程中的观测判据
计算对不对,最终由模板的实际变形来回答。建议每 5m 布置一个观测断面,浇筑前在背楞外侧挂垂线或拉通线,浇筑过程中每 15 分钟观测一次。判据是:鼓出量小于 3mm 属正常弹性变形;达到 3 到 5mm 应立即停止浇筑,对该部位加密复紧并加设斜撑;超过 5mm 必须停浇卸载处理。出现超限变形说明实际侧压力已超过计算值,原因通常是浇筑速度或入模温度与假设不符,应重新核算,而不是单纯多拧几扣。
五、常见误区
答案:下面五条按「表现 → 为什么错 → 正确做法」展开,每一条都对应前面某一组数字,可以直接当技术交底的反面清单用。
错误 1:不同规格混用
表现:D12 的蝶形螺母不够,拿 D15 的补到同一面墙上。为什么错:同一浇筑分区内各根螺杆共同约束同一块模板,受力与其抗拉刚度成正比;内螺纹偏大的一侧旷量大、螺纹只有部分牙受力,先滑移,荷载随即向相邻螺杆转移,形成连环失效。正确做法:同一浇筑分区内用同规格、同材质、同批次件,按规格分框挂牌、分别发放,混堆是问题的源头。
错误 2:用普通六角螺母或平垫圈替代
表现:蝶形螺母用完,用普通 M12 六角螺母加一个 φ30 平垫圈顶替。为什么错:一是牙型不对,普通三角螺纹牙型角 60°,与对拉螺杆的梯形螺纹 30° 不匹配,旋合扣数不足;二是承压面积骤减,φ30 平垫圈约 707mm²,17.5kN 下压强约 24.8MPa,压在木方上必然压溃。正确做法:使用与螺杆螺纹规格匹配的锁紧件;确需过渡件时按螺杆螺纹规格选用,并加 100mm×100mm×6mm 方垫板把压强降到限值以内。
错误 3:手拧紧就算锁紧
表现:只用手掌拧翼片,拧到拧不动为止,不上扳手。为什么错:手拧扭矩只有 8 到 15N·m,按 T = K·d·F 反算,预紧力只有 3.3 到 6.3kN,占 D12 配 45# 钢螺杆允许拉力 25.0kN 的 13% 到 25%,振捣扰动足以让预紧力不足的螺母回转,浇筑中松扣。正确做法:手拧贴合后必须用扳手终拧到 25 到 40N·m,并按 10% 比例抽检,重点抽最下面三排。
错误 4:直接压在木方上,不加方垫板
表现:背楞是木方,蝶形螺母直接压在木方面上。为什么错:蝶形螺母底部支承面只有 φ40 量级、面积约 1257mm²,25.0kN 下压强约 19.9MPa,远超松木、杉木横纹承压强度 2.5 到 2.9MPa 的量级;木方被压出深坑后背楞在该点塌陷,模板失去约束而鼓出。正确做法:加 100mm×100mm×6mm 方垫板,承压面积扩到 10000mm²,压强降到 2.50MPa,落回限值以内。
错误 5:用锤击翼片或端头的方式拆螺母
表现:螺母锈死或粘浆时,用锤子敲翼片、敲螺杆端头把它打下来。为什么错:翼片是悬臂结构、根部应力集中,锤击后翼片弯曲、根部开裂,下次终拧时直接断裂;敲端头会让螺纹端头变形,螺母再也旋不进去,一根完好的螺杆就此报废。正确做法:拆模后 24 小时内用钢丝刷与过丝工具清理,锈死时先浸油、用两把扳手对拧;已经弯翼、裂根、牙顶变尖的件一律报废,不得敲平后继续使用。
六、蝶形螺母规格参数与配套对照表
答案:蝶形螺母按配套螺杆的螺纹大径分档,三档规格的内螺纹、单重、表面处理与周转水平见下表。表中单重是量级参考值,用于备料估算,精确值以到货实测为准。
| 适配螺杆规格 | 内螺纹大径 | 材质 | 抗拉强度 Rm(MPa) | 表面处理 | 单重(kg,量级) | 周转次数 |
|---|---|---|---|---|---|---|
| D12 | 12 mm | Q235 / 45# | 370 – 500 / 不低于 600 | 电镀锌 / 发黑 | 0.15 – 0.20 | 20 次以上 |
| D15 | 15 mm | Q235 / 45# | 370 – 500 / 不低于 600 | 电镀锌 / 发黑 | 0.20 – 0.25 | 20 次以上 |
| D20 | 20 mm | Q235 / 45# | 370 – 500 / 不低于 600 | 电镀锌 / 发黑 | 0.28 – 0.35 | 20 次以上 |
规格与配套件的对应关系同样一张表说清。要点是:每根螺杆两端各配一个蝶形螺母;背楞为木方时,每个蝶形螺母下再垫一块 100mm×100mm×6mm 方垫板。
| 适配螺杆 | 每根螺杆配用数量 | 常用配套件 | 典型部位 | 不适用的情况 |
|---|---|---|---|---|
| D12 | 2 个 | 100×100×6 方垫板、山型卡 | 薄墙、填充墙、二次结构、临时支撑 | 厚墙、高侧压力部位 |
| D15 | 2 个 | 方垫板、圆盘螺母(过渡) | 常规剪力墙、200 – 300mm 墙 | 100mm 级薄墙,件重反而笨重 |
| D20 | 2 个 | 方垫板、山型卡 | 厚墙、墩柱、大截面构件 | 常规住宅标准层,属于过配 |
读表要注意两处。第一处是内螺纹大径必须与螺杆规格一致,不要用牙型不同的件去凑:同样 12mm 直径,梯形螺纹 30° 牙型与普通三角螺纹 60° 牙型不能互配,旋合扣数会明显不足。第二处是单重随规格递增,但增量小于承载力的提升,所以备料按数量核算比按重量核算更可靠。蝶形螺母的完整规格与表面处理选项,可对照 蝶形螺母产品参数 核对。
七、蝶形螺母与圆盘螺母、组合螺母的对比与选用
答案:几种锁紧件分工不同——蝶形螺母胜在拆装快,圆盘螺母胜在承压面大,蝶形组合螺母把两者合一,连接螺母解决螺杆接长。选哪一种由背楞材质和拆装频率决定,不由单价决定。
| 对比项 | 蝶形螺母 | 圆盘螺母 | 蝶形组合螺母 | 连接螺母 |
|---|---|---|---|---|
| 主要作用 | 手拧锁紧,拆装快 | 大承压面锁紧 | 蝶形螺母与承压底板一体 | 两根螺杆接长 |
| 底部承压面 | 外径约 40mm 量级,面积约 1257mm² | 盘径 100mm,面积约 7854mm² | 与本体一体的底板,面积大于纯蝶形螺母 | 不承压 |
| 17.5kN 下盘下压强 | 约 13.9 MPa | 约 2.23 MPa | 介于两者之间,以到货实测为准 | — |
| 木方背楞是否必须加垫板 | 必须加 100×100×6 方垫板 | 建议加方垫板 | 底板已具分散作用,仍建议评估 | — |
| 拧紧方式 | 手拧贴合 + 扳手终拧 | 扳手终拧 | 手拧贴合 + 扳手终拧 | 双扳手对拧 |
| 拆装效率 | 高 | 中 | 高 | 低 |
| 典型用途 | 薄墙、二次结构、临时支撑等需频繁拆装的部位 | 常规剪力墙、大侧压力部位 | 周转频繁、又怕压坏木方的墙体 | 超长螺杆、分段接长 |
压强一栏按 p = N ÷ A 算,N 取 17.5kN(D12 配 Q235 钢螺杆的设计允许拉力),A 为承压面积。蝶形螺母 1257mm² 对应 13.9MPa,圆盘螺母 7854mm² 对应 2.23MPa,相差 6 倍多。压在双钢管背楞上时,钢材局部承压能力远高于这两个数,两者都不会压坏钢管;压在木方背楞上时,松木、杉木的横纹承压强度设计值只有 2.5 到 2.9MPa 量级,两种件都超限,都必须加方垫板。加了 100mm×100mm×6mm 方垫板后承压面积扩到 10000mm²,压强降到 1.75MPa,才落回限值以内。
还有一条几何上的硬约束:双钢管并排的外缘总宽约 96mm,锁紧件的承压面必须同时压住两根钢管,否则螺杆会把两根钢管挤开、从中间约 6mm 到 10mm 的缝里滑进去,背楞立即失去约束。圆盘螺母 100mm 的盘径就是按这个跨越尺寸定的;蝶形螺母只有 40mm 量级的支承面,必须靠 100mm 方垫板来跨越。两者的结构差异与选用权衡,可参考 蝶形螺母与圆盘螺母对比;如果希望同时拿到手拧便利和大承压面,可用 蝶形组合螺母。
八、现场判定法:四个动作分辨蝶形螺母好坏
答案:一拧、二量、三看、四试扭矩,四个动作 2 分钟内完成,不需要任何检测设备,进货抽检与周转件复检用同一套动作。
- 拧——手拧旋合:取一件蝶形螺母旋到配套螺杆上,手拧应能顺滑旋入 3 到 5 扣,无别扣、无卡涩、无旷动感。旋不到 3 扣判螺距或牙型不匹配;明显旷动判内螺纹大径偏大。这一步能筛掉大部分规格与精度问题。
- 量——量两个尺寸加一个重量:卡尺量内螺纹大径,应与螺杆规格一致;量底部支承面外径(φ40 量级),确认与方垫板配套;同规格两批件对比单重,偏差超过 5% 的一批要追查材质与尺寸。单重对比是现场最容易做、也最难被解释过去的一项。
- 看——目视四个部位:螺纹牙型饱满、不缺牙、无毛刺;翼片根部无裂纹、无气孔夹渣;镀层均匀、不起皮、不局部发白堆积;翼片与本体过渡处无锻造折叠。翼片根部已开裂的件,终拧时会直接断掉。
- 试扭矩——抽检加载:按 3% 到 5% 取样,用扭力扳手加载到 25 到 40N·m,螺母不滑牙、翼片不变形、螺杆不产生永久伸长,三项正常判合格。周转件复检加载到 20N·m 即可,出现滑牙或翼片明显变形的一律报废。
「敲击听音法」不建议作为判定依据:靠声音分辨材质与热处理差异,结果受形状、支撑方式和敲击力度影响极大,两批合格件之间也会有明显音差,判定必须以前四个动作的结果为准。判定中发现的问题件应整批隔离复查,而不是挑出坏的、留下好的。
九、用量与成本核算
答案:蝶形螺母用量按「单位面积根数 × 2」估算——先把螺杆间距定下来,再乘模板面积和单重,三步得到数量与重量。
- 单位面积根数 n = 10⁶ ÷ (a × b),a、b 为螺杆的水平间距与竖向间距(mm),n 的单位是 根/m²。
- 蝶形螺母数量 N = 2 × n × S,S 为模板面积(m²),系数 2 表示每根螺杆两端各一个。
- 重量 W = N × m,m 为单个蝶形螺母的单重(kg,按规格取 0.15 到 0.35 量级)。
| 螺杆间距 a × b(mm) | 根数 n(根/m²) | 蝶形螺母(个/m²) | 重量(kg/m²,按 0.20kg 计) |
|---|---|---|---|
| 400 × 400 | 6.25 | 12.50 | 2.50 |
| 500 × 500 | 4.00 | 8.00 | 1.60 |
| 500 × 600 | 3.33 | 6.67 | 1.33 |
| 600 × 600 | 2.78 | 5.56 | 1.11 |
| 600 × 800 | 2.08 | 4.17 | 0.83 |
举一个完整算例:一面 1000m² 的墙体,螺杆按 500mm×500mm 布置,蝶形螺母单重按 0.20kg 计。
- n = 10⁶ ÷ (500 × 500) = 10⁶ ÷ 250000 = 4.00 根/m²。
- N = 2 × 4.00 × 1000 = 8000 个。
- 加 3% 到 5% 损耗(拆装丢失、滑牙报废),按 4% 计:8000 × 1.04 = 8320 个,采购按 8500 个 备料。
- W = 8000 × 0.20 = 1600kg = 1.6 t,运输与垂直上料按这个数排。
若把间距收到 400mm×400mm,n 变成 6.25 根/m²,N = 2 × 6.25 × 1000 = 12500 个,是 500mm×500mm 方案的 1.56 倍,重量升到 2500kg。间距每收一档,蝶形螺母的数量、重量、安装工时同步上升,而承载力的收益只体现为单根拉力下降。这就是「承载力不足就加密间距」通常不经济的原因:真实的成本增量发生在锁紧件、背楞排数和工时上,而不在螺杆上。
常见问题
- 蝶形螺母和圆盘螺母能互换使用吗?不能直接互换。蝶形螺母底部支承面约 φ40、面积约 1257mm²,17.5kN 下压强约 13.9MPa;圆盘螺母盘径 100mm、面积约 7854mm²,同拉力下只有 2.23MPa,两者压在木方上都要加方垫板。
- 蝶形螺母为什么必须用扳手终拧,光手拧不够吗?不够。手拧扭矩只有 8 到 15N·m,按 T=K·d·F 反算,10N·m 只对应约 4.2kN 预紧力,不到 D12 配 45# 钢允许拉力 25.0kN 的两成,振捣时容易松扣。终拧应到 25 到 40N·m,上限不超过 50N·m。
- 蝶形螺母能周转多少次,什么情况必须报废?保养得当可周转 20 次以上,拆模后 24 小时内剔净水泥浆、过丝、涂油并按规格分框码放。翼片弯曲或根部开裂、螺纹牙顶变尖、手拧旋不到 3 扣的一律报废,不得敲平或焊补后继续使用。
- D15 螺杆能用 D12 的蝶形螺母吗?不能。内螺纹大径必须与螺杆一致,D12 配 12mm、D15 配 15mm、D20 配 20mm,螺距与牙型也要对应。内螺纹偏小的拧不上,偏大的旷量大、只有部分牙受力而先滑移,同一浇筑分区必须用同规格同批次件。
- 蝶形螺母标 Q235 和 45# 钢差在哪里?差在强度与韧性的取舍。Q235 抗拉强度 370 到 500MPa,塑性好、可焊、成本低;45# 不低于 600MPa,更耐磨但焊接要预热、低温韧性较差。常规工程和低周转用 Q235,需要反复装拆 20 次以上时用 45#。
- 蝶形螺母压在木方上为什么会压出坑?支承面太小。底部支承面约 1257mm²,25.0kN 下压强约 19.9MPa,而松木、杉木横纹承压强度只有 2.5 到 2.9MPa 量级。加 100×100×6 方垫板把面积扩到 10000mm²,压强降到 2.50MPa。
- 蝶形螺母用量怎么估算?每根对拉螺杆两端各配一个,也就是每根螺杆两个。按 500mm×500mm 布置时单位面积根数 n=10⁶÷(500×500)=4.00 根/m²,蝶形螺母 8.00 个/m²;一千平方米墙体需 8000 个,另加百分之三到五的损耗。
- 蝶形螺母表面处理选电镀锌还是发黑?优先电镀锌。锌层 5 到 12μm 量级,破损处能提供牺牲阳极保护,彩锌钝化膜比白锌更耐潮;发黑膜只有微米量级,几乎不防锈。地下室、沿海、多雨环境选电镀锌,干燥室内短期周转可选发黑。